 English
 Español
 العربية
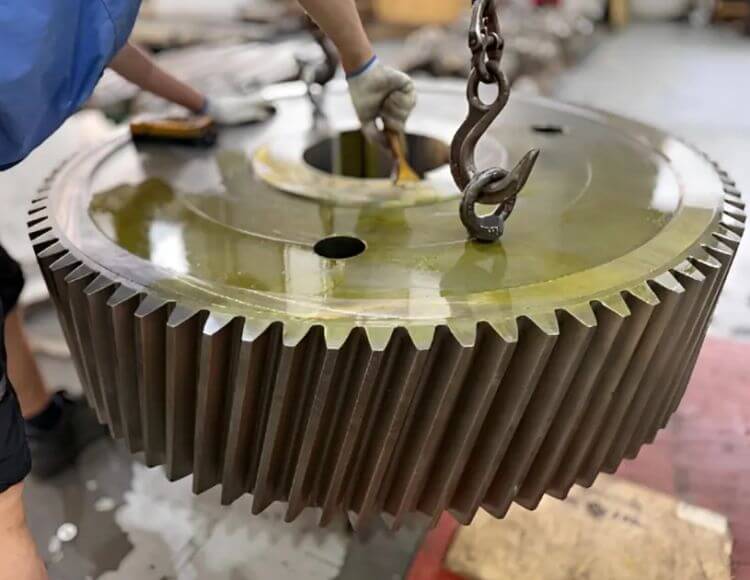
Una guía completa paso a paso del proceso de fabricación de engranajes.
Paso 1: Selección del material
La selección del material del engranaje es el primer y crítico paso de la fabricación de engranajes. Decide directamente la capacidad de carga, la vida útil y el proceso de mecanizado del engranaje. Como destaca SME Group, el rendimiento del acero para engranajes es un factor clave para determinar la calidad y la durabilidad de las piezas mecánicas. Diferentes cargas, velocidades de rotación y condiciones de trabajo corresponden a diferentes materiales de engranaje. A continuación se presentan los seis tipos más comunes:
Acero al carbono
- Grados representativos: 45#, S45C
- Características: Bajo costo, fácil de cortar, tratamiento térmico simple
- Engranajes aplicables: Engranajes de equipos generales de carga ligera y baja velocidad, engranajes de transportadores ordinarios
- Proceso: Solo temple y revenido, sin temple por cementación ni rectificado de engranajes
Acero cementante
- Grados representativos: 20CrMnTi, 20CrNiMo, SCM420
- Características: Alta dureza superficial después del temple de la superficie del diente, buena tenacidad del núcleo, y adecuado para el proceso de temple por cementación
- Engranajes aplicables: Engranajes para cajas de engranajes y reductores resistentes a cargas pesadas, impactos, fatiga y desgaste
- Proceso: Temple y revenido previo + temple por cementación posterior
Acero templado y revenido
- Grados representativos: 42CrMo, 40CrNiMo
- Características: Alta resistencia después del temple y revenido (superior al acero al carbono), buena tenacidad, dureza general uniforme
- Engranajes aplicables: Engranajes de reductores de carga media y velocidad media-baja, y de maquinaria de construcción
- Proceso: Solo temple y revenido, sin temple por cementación
Acero nitrurado
- Grado representativo: 38CrMoAl
- Características: Pequeña deformación por tratamiento térmico, ultra alta precisión, alta dureza superficial
- Engranajes aplicables: Engranajes de precisión de alta velocidad, engranajes de máquinas herramienta, engranajes de equipos de alta precisión
- Proceso: Temple y revenido previo, seguido de nitruración a baja temperatura, sin temple posterior de endurecimiento de la superficie del diente
Fundición
- Tipos: Fundición gris, fundición dúctil
- Características: Buen amortiguamiento de vibraciones, resistente al desgaste, bajo costo, fácil de mecanizar; alta fragilidad, no puede soportar cargas de impacto
- Engranajes aplicables: Engranajes mecánicos ordinarios de baja velocidad y carga ligera que necesitan bajo ruido de funcionamiento
Material de pulvimetalurgia
- No es acero laminado tradicional. Se forma mediante prensado y sinterización de polvo metálico
- Características: Mecanizado simple (menos corte, sin forja), bajo costo, alta utilización del material, los poros internos almacenan aceite lubricante automáticamente; baja resistencia general, incapaz de soportar cargas de impacto pesadas
- Engranajes aplicables: Engranajes pequeños de electrodomésticos, engranajes de micromotores, engranajes diminutos de producción en masa
Paso 2: Forjado del blank
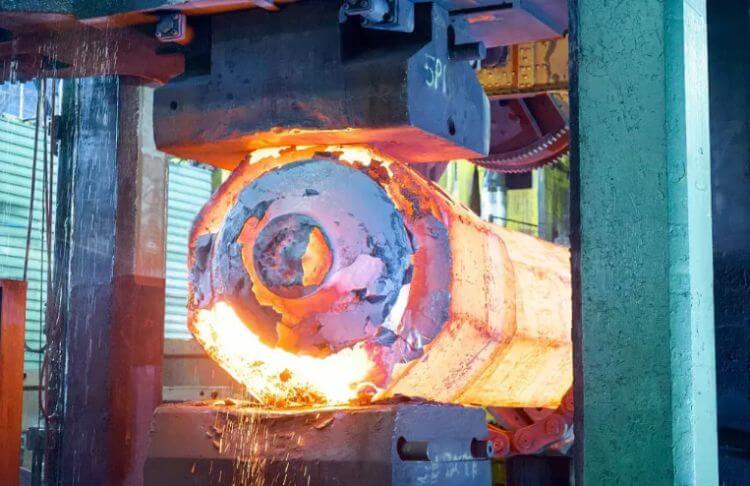
Después de seleccionar el material adecuado (el siguiente contenido toma el acero cementante de uso común como material principal), forjar la barra de acero en un blank cercano a la forma exterior del engranaje. Todo el proceso de forja se divide en cuatro pasos:
Corte a longitud
Cortar la barra de acero redonda sólida laminada en caliente (materia prima común para acero cementante, acero al carbono, acero templado y revenido) con una sierra de cinta según la dimensión del blank, reservando sobrematerial de mecanizado para la forja. (Nota: Los engranajes de fundición y los engranajes de pulvimetalurgia omiten el proceso de forja.)
Calentamiento
Introducir el acero cortado en el horno de calentamiento, calentar a la temperatura objetivo de forja (1150-1250℃ para acero cementante), y asegurar una distribución uniforme del calor. Este paso reduce la dureza del acero para facilitar la forja, mejora la plasticidad del acero para un conformado plástico suave y evita el agrietamiento bajo el golpe de forja.
Conformado por forja
Paso central de la forja. Dos métodos principales: forja en matriz cerrada y forja libre
Forja en matriz cerrada: Para engranajes estándar de producción en masa
Formar el blank mediante estampado dentro de un molde cerrado preciso. La forma del blank coincide altamente con el blank del engranaje terminado, menor sobrematerial y mejor consistencia, se convierte en el método convencional para la producción volumétrica de engranajes.
Forja libre: Para engranajes no estándar de lotes pequeños y gran tamaño
Sin molde fijo, forjar directamente un blank de disco en bruto. Mayor sobrematerial conduce a más cortes de torneado posteriores, adecuado para engranajes no estándar de lotes pequeños y grandes.
Recorte + enfriamiento al aire
Cortar el rebaba y las rebabas adicionales después de la forja con una prensa, luego colocar el blank para enfriamiento natural al aire hasta temperatura ambiente.
Paso 3: Normalizado
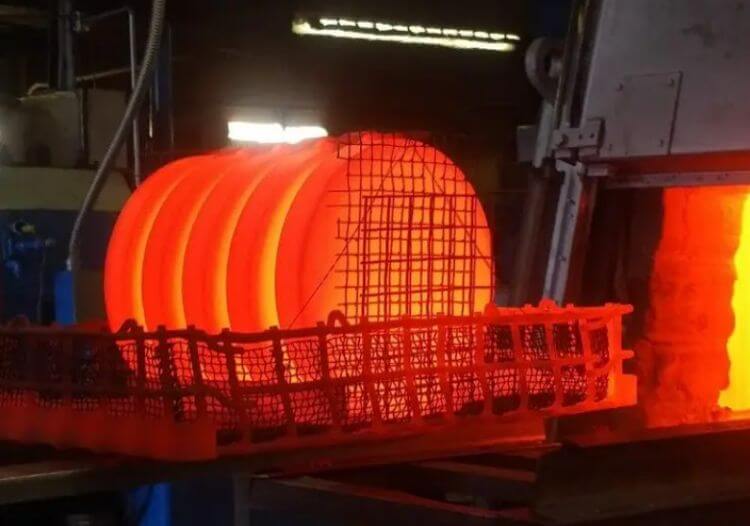
Los blanks forjados después del enfriamiento al aire tienen una estructura de grano interna desigual y una enorme tensión residual de forja, por lo que se someten a tratamiento de normalizado. El normalizado se divide en tres pasos detallados:
Carga en horno y calentamiento
Cargar los blanks de engranajes forjados ordenadamente en el horno de tratamiento térmico, y calentar lentamente a la temperatura de normalizado (900℃-950℃ para acero cementante regular).
Conservación del calor
Mantener la temperatura después de alcanzar el valor objetivo. Controlar el tiempo de mantenimiento por el espesor del blank para lograr una temperatura uniforme desde la superficie exterior hasta el núcleo y una transformación completa de la estructura interna.
Descarga y enfriamiento al aire
Sacar los blanks después de completar la conservación del calor, y extender los blanks para enfriamiento natural en aire ambiente. (Sin enfriamiento lento en horno, sin enfriamiento por aspersión de agua; esta diferencia clave separa el normalizado del recocido.)
Paso 4: Torneado en desbaste
El blank normalizado tiene material uniforme y buenas propiedades de corte, comenzar el torneado en desbaste a continuación. El objetivo central del torneado en desbaste es eliminar el sobrematerial y la cascarilla de óxido rápidamente, no buscar dimensiones precisas sino reservar margen suficiente para el torneado de acabado.
Característica del corte en desbaste: Gran profundidad de corte de la herramienta, velocidad de avance rápida, baja velocidad del husillo, enfoque en la eficiencia de procesamiento.
Principales elementos de procesamiento:
Torneado en desbaste de dos caras frontales
Nivelar las dos caras frontales grandes del blank, eliminar irregularidades de forja y descascarillado de óxido, controlar el espesor total del blank y reservar sobrematerial de torneado de acabado en las caras frontales.
Torneado en desbaste del círculo exterior
Cortar el sobrematerial de forja redundante y la capa de óxido superficial en el anillo exterior, formar en bruto el contorno del círculo exterior, reservar 0,8-2 mm de sobrematerial de acabado por lado en el círculo exterior.
Mandrinado en desbaste del agujero interior (para engranajes con agujero de cubo)
Taladrar en desbaste o mandrinar en desbaste un agujero interior preliminar, sin alcanzar el tamaño del agujero terminado, y reservar sobrematerial de torneado de acabado para el agujero interior.
Torneado en desbaste de escalones
Mecanizar en desbaste los contornos de los escalones del cubo, cortar el exceso de material del blank y reservar sobrematerial de torneado de acabado.
Paso 5: Detección de fallas por ultrasonido
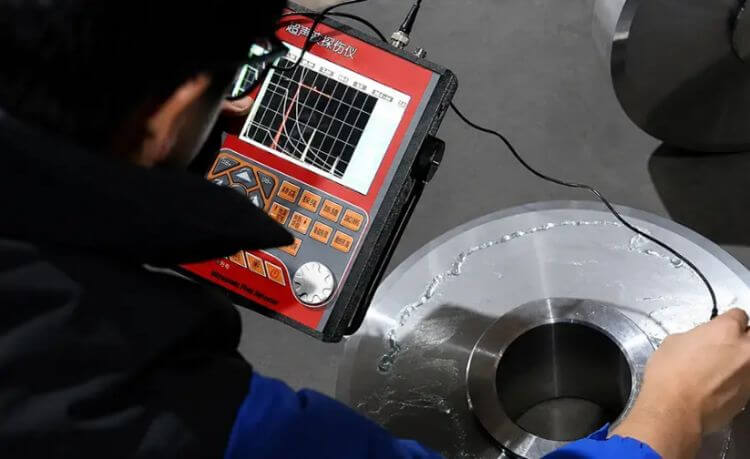
Después de que el torneado en desbaste elimina los defectos superficiales, realizar una detección de fallas no destructiva por ultrasonido en el blank para filtrar defectos internos ocultos como grietas y cavidades de contracción.
- Limpiar rebabas y suciedad en la superficie de detección de la pieza, aplicar agente de acoplamiento.
- Ajustar los parámetros del detector de fallas y la sonda, y escanear el círculo exterior y la cara frontal del blank a velocidad constante.
- Juzgar la calidad de la pieza mediante la forma de onda de falla. Los blanks calificados con forma de onda normal pasan al proceso de temple y revenido; los blanks que exceden el estándar de defectos van a retrabajo o desecho directamente.
Paso 6: Temple y revenido
Solo los blanks calificados en la detección de fallas proceden al temple y revenido. El temple y revenido contienen dos pasos centrales: temple más revenido a alta temperatura, que deciden directamente la resistencia y dureza finales del engranaje.
Temple
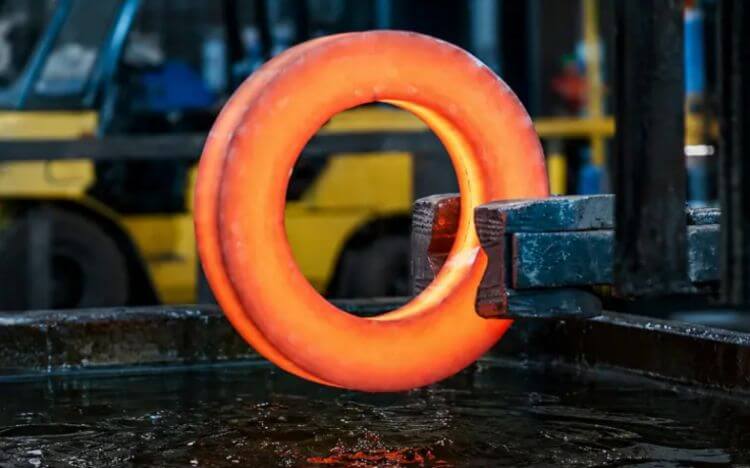
Introducir el blank en el horno de tratamiento térmico, calentar y mantener completamente para lograr una transformación uniforme de la estructura interna del acero. Sumergir el blank en aceite rápidamente después de la conservación del calor para elevar bruscamente la dureza y resistencia del material base.
Revenido a alta temperatura
Volver a introducir la pieza templada en el horno para conservación a alta temperatura, liberar la enorme tensión residual del temple, reducir la fragilidad del acero y equilibrar dureza y tenacidad.
Paso 7: Torneado de acabado
El blank templado y revenido produce una deformación mínima, adoptar torneado de acabado para ajustar la forma de referencia.
Característica del corte en acabado: Poca profundidad de corte de la herramienta, pequeña velocidad de avance, alta velocidad del husillo, enfoque en la precisión de mecanizado.
Torneado de acabado de dos caras frontales
Corregir la deformación de las caras frontales por temple y revenido, controlar estrictamente la dimensión del espesor total del engranaje y mantener las dos caras frontales paralelas entre sí.
Torneado de acabado del círculo exterior
Eliminar el pequeño sobrematerial residual dejado por el torneado en desbaste, controlar con precisión la tolerancia dimensional y la rugosidad superficial del círculo exterior, formar la referencia del círculo exterior para el montaje posterior.
Acabado del agujero interior
Mecanizar el agujero interior al tamaño especificado en el plano, garantizando la redondez y coaxialidad del agujero interior como referencia de posicionamiento central para el fresado con fresa madre y el taladrado.
Torneado de acabado de escalones
Mecanizar con precisión las caras frontales de los escalones del cubo y los círculos exteriores de los escalones, haciendo que las dimensiones axiales y radiales de los escalones coincidan con el plano para el posicionamiento de montaje posterior.
Paso 8: Taladrado / Mandrinado de precisión
Acabar primero las superficies de referencia mediante torneado de acabado, sujetar la pieza contra el agujero interior acabado y la cara frontal, y realizar taladrado o mandrinado de precisión. Dos tipos principales de agujeros para mecanizar: agujero de montaje de posicionamiento y agujero de aceite.
Agujero de montaje de posicionamiento
Taladrar el agujero pasante de montaje o avellanado en la cara frontal del engranaje según la posición del plano. Taladrar directamente para agujeros de tamaño pequeño; taladrar primero con sobrematerial, luego mandrinar a la dimensión terminada para agujeros de tamaño grande, utilizado para el bloqueo posterior del engranaje y el montaje fijo de brida.
Agujero de aceite (procesar según demanda)
Taladrar un agujero de lubricación para engranajes parciales de reductores, atravesando el cubo o el cuerpo del engranaje para suministrar aceite lubricante durante el funcionamiento del equipo.
Paso 9: Corte en desbaste de dientes
El corte de engranajes es un paso central en toda la producción de engranajes. Seis procesos comunes de corte de dientes a continuación:
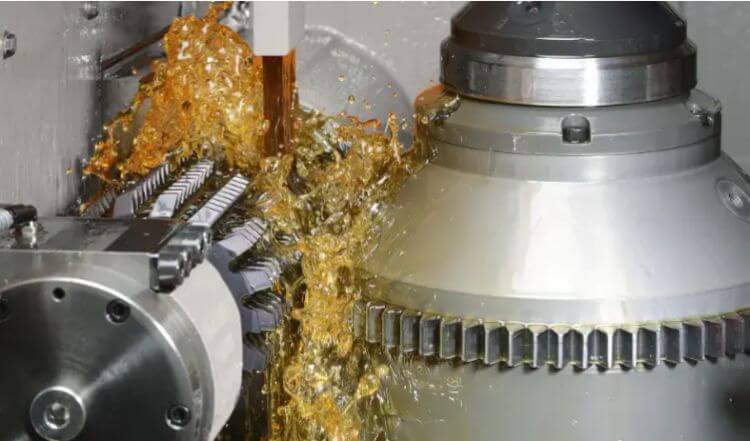
Fresado con fresa madre
El fresado con fresa madre pertenece al método de corte por generación. Una fresa madre especial y el blank giran sincrónicamente bajo una relación de transmisión estricta para simular el engrane de engranajes. La fresa madre de alta velocidad corta el metal con movimiento de avance axial, envuelve el perfil completo del diente del engranaje mediante corte continuo, y forma todos los dientes del engranaje en una sola pasada. La alta eficiencia de procesamiento se adapta a la producción en masa de engranajes exteriores.
Tipos de engranajes aplicables:
- Engranaje recto
- Engranaje helicoidal
- Eje estriado
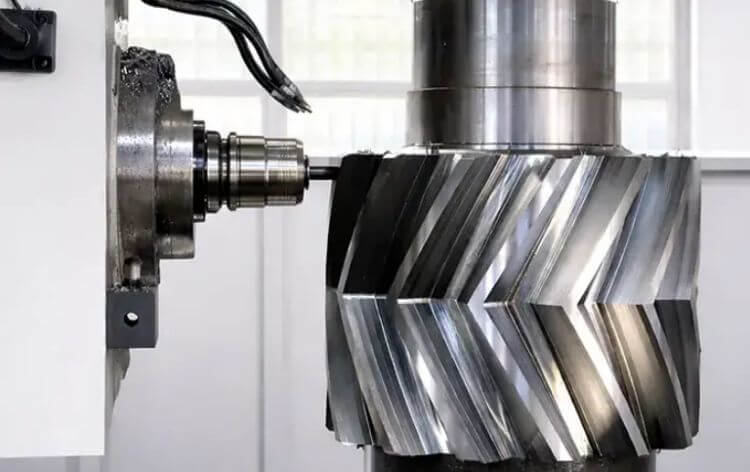
Fresado de engranajes
El fresado pertenece al método de corte por formación. Utilizar una fresa de forma con un perfil que coincida con la forma de la ranura del diente del engranaje, mecanizar una ranura de diente individual a la vez. Girar la pieza en un ángulo fijo después de terminar una ranura, luego mecanizar la siguiente ranura, repetir para completar todos los dientes. La operación flexible se adapta al procesamiento de engranajes no estándar de lotes pequeños.
Tipos de engranajes aplicables:
- Engranaje recto, engranaje helicoidal
- Engranaje cónico
- Engranaje no estándar
- Engranaje de módulo grande y bajo número de dientes
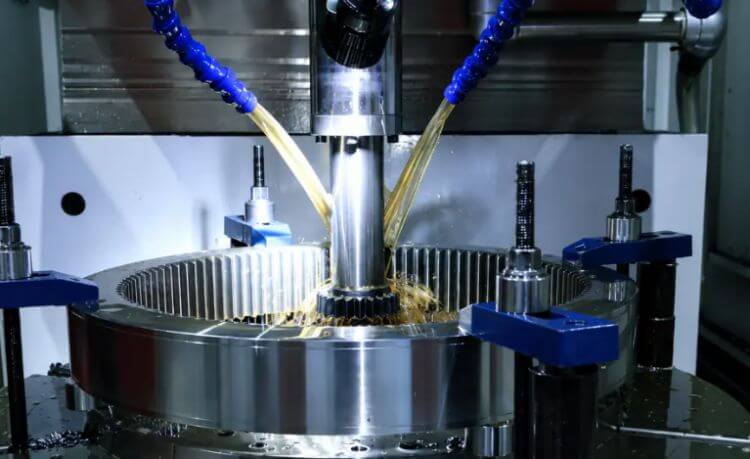
Modelado de engranajes
El cortador de modelado realiza un corte vertical alternativo en el blank, girando el cortador y la pieza sincrónicamente para cortar un perfil de diente estándar. El procesamiento no se ve afectado por el escalón de la pieza y la interferencia estructural, puede mecanizar engranajes de estructura especial no disponibles mediante fresado con fresa madre.
Tipos de engranajes aplicables:
- Engranaje interno (corona dentada interna)
- Engranaje compuesto
- Engranaje exterior de tipo escalón con interferencia estructural
- Engranaje de doble hélice
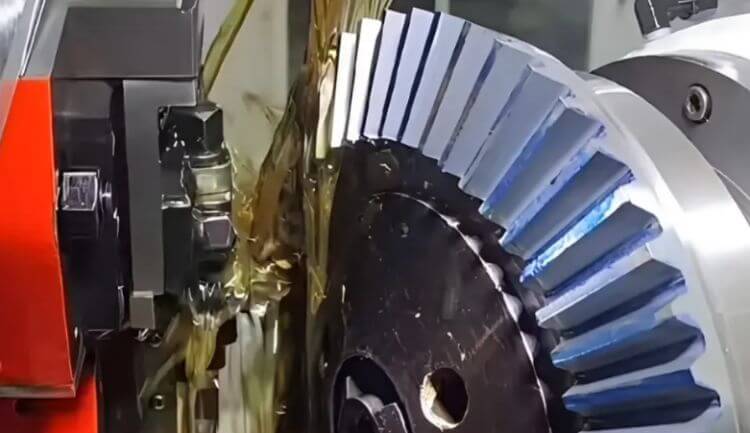
Cepillado de engranajes
La herramienta de cepillado realiza un corte alternativo lineal en la superficie del blank, indexa la pieza después de terminar una ranura de diente individual, luego cepilla el siguiente diente, formando un diente completo gradualmente. Gran versatilidad principalmente para mecanizado en desbaste de pieza única y lotes pequeños de engranajes cónicos.
Tipos de engranajes aplicables:
- Engranaje cónico recto
- Engranaje cónico espiral
- Engranaje cónico de módulo grande y gran tamaño
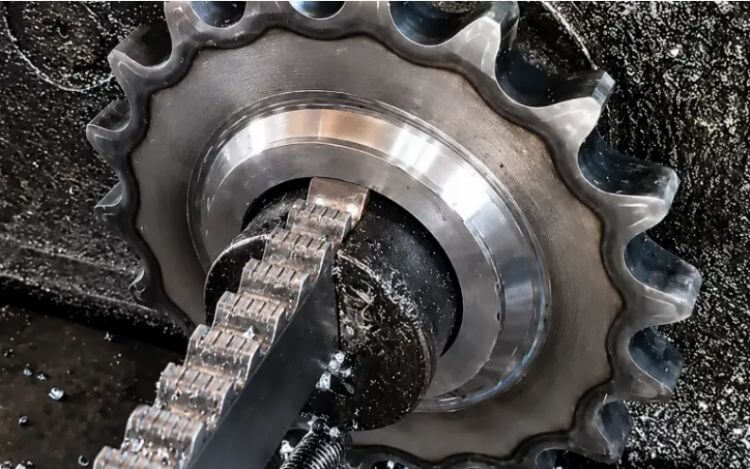
Brochado de engranajes
Una brocha de forma integral posee un perfil de diente que coincide con la forma de la ranura del engranaje. La fuerza de tracción del equipo tira de la brocha a través de la pieza una vez, acabando todos los dientes del engranaje en una sola carrera. La velocidad de procesamiento ultra rápida se adapta a la producción en masa de engranajes de tamaño pequeño.
Tipos de engranajes aplicables:
- Todos los engranajes internos rectos de módulo pequeño-mediano
- Engranaje de estrías internas y externas
- Engranaje cilíndrico pequeño estándar con estructura simple
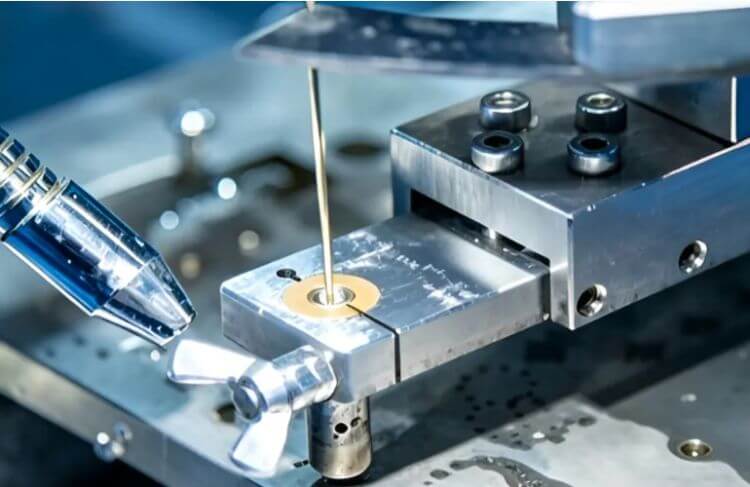
Mecanizado por electroerosión por hilo (WEDM)
La WEDM elimina metal mediante el principio de erosión por chispa. El equipo de control numérico controla el alambre de molibdeno moviéndose a lo largo de una trayectoria de engranaje preestablecida para erosionar el material redundante y formar un contorno de engranaje estándar. No se necesita cortador de forma especial, ultra alta flexibilidad de procesamiento para prototipos y procesamiento de precisión de lotes pequeños de engranajes de forma especial.
Tipos de engranajes aplicables:
- Engranaje no estándar de forma especial
- Engranaje interno/externo especial bloqueado por la estructura contra el procesamiento con cortador regular
- Engranaje en miniatura de alta precisión de material especial
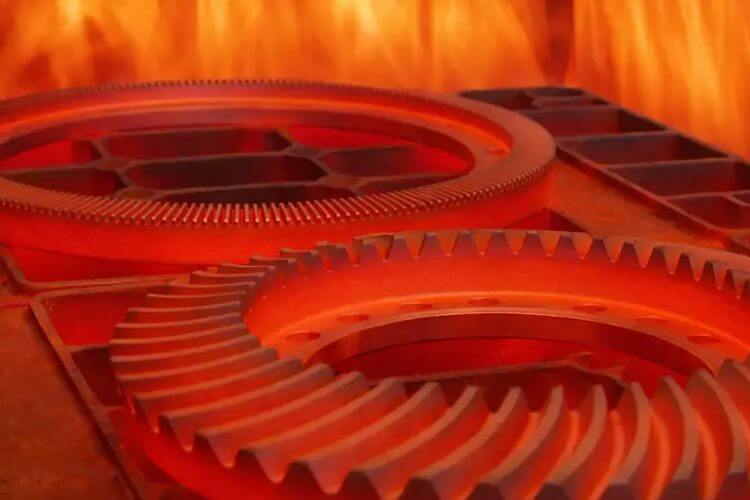
Paso 10: Tratamiento térmico
El engranaje con dientes cortados posee una forma exterior completa pero dureza insuficiente y mala resistencia al desgaste. Cambiar la estructura metálica interna mediante tratamiento térmico. Cuatro tipos comunes de tratamiento térmico: temple y revenido, endurecimiento por inducción, temple por cementación, nitruración.
Temple y revenido
Consiste en temple más revenido a alta temperatura. Sin endurecimiento parcial del engranaje, mejora el rendimiento uniforme interno y externo del engranaje, elimina la tensión interna del torneado y corte de dientes, y hace el engranaje sólido y anti-deformación.
Material de engranaje aplicable: Acero al carbono medio como acero 45, 42CrMo
Escena de transmisión aplicable: Accionamiento regular de baja velocidad y carga ligera con baja demanda de resistencia al desgaste y precisión
Endurecimiento por inducción
Tratamiento térmico superficial. Solo calienta y templa rápidamente la superficie del diente del engranaje, manteniendo la tenacidad original del núcleo. Superficie exterior dura para resistencia al desgaste, núcleo interior tenaz para anti-impacto. Mayor resistencia al desgaste y compresión de la superficie del diente vs temple y revenido; ciclo de producción más corto, menor deformación y mejor relación costo-rendimiento vs proceso de cementación.
Material de engranaje aplicable: Acero al carbono medio como acero 45, 42CrMo
Escena de transmisión aplicable: Accionamiento general de velocidad media y carga media
Temple por cementación
Proceso central para engranajes de alta resistencia y carga pesada, especialmente para acero aleado de bajo carbono como 20CrMnTi. Este acero no puede endurecerse mediante temple directo. Añadir elemento carbono en la superficie del engranaje mediante cementación a alta temperatura primero, luego realizar temple y revenido.
Material de engranaje aplicable: Acero aleado de bajo carbono como 20CrMnTi
Escena de transmisión aplicable: Accionamiento de carga pesada con arranque-parada frecuente y carga de impacto violenta
Nitruración
Tratamiento térmico superficial a baja temperatura. Infundir elemento nitrógeno en la superficie del engranaje a baja temperatura para elevar la dureza del diente, la resistencia al desgaste y el rendimiento antióxido. Ventaja central: deformación por tratamiento térmico casi nula bajo procesamiento completo a baja temperatura.
Material de engranaje aplicable: Acero de nitruración especial como 38CrMoAl
Escena de transmisión aplicable: Accionamiento de engranajes de alta velocidad, alta precisión y bajo ruido de tamaño pequeño-medio que requiere deformación mínima
Paso 11: Mecanizado de acabado
El engranaje tratado térmicamente obtiene una deformación menor del perfil del diente y del paso del diente por el temple a alta temperatura, lleva una cascarilla de óxido y una capa descarburizada en la superficie, no puede alcanzar el estándar de precisión terminado. Corregir el error del diente y mejorar la rugosidad superficial mediante mecanizado de acabado, dos opciones principales: rectificado de engranajes y bruñido de engranajes.
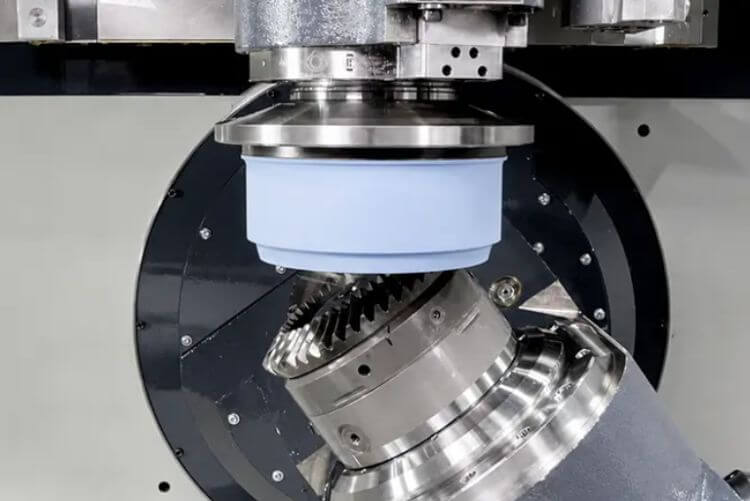
Rectificado de engranajes
Rectificar la superficie del diente con una muela de rectificar formada o por generación, eliminar el sobrematerial de tratamiento térmico poco a poco para corregir con precisión la desviación de forma y dirección del diente.
Aplicación: Engranaje de alta precisión después de cementación, temple o nitruración, engranaje de reductores de precisión y maquinaria de construcción
Características: Alto grado de precisión, corrige eficazmente la deformación por tratamiento térmico, superficie del diente lisa, costo de procesamiento relativamente alto
Bruñido de engranajes
La muela de bruñir con dientes rueda con el engranaje objetivo para rectificado abrasivo, elimina pequeñas rebabas y defectos superficiales en el rodamiento de engrane para reducir el ruido de funcionamiento del engranaje.
Aplicación: Engranaje de precisión media de producción en masa con pequeña deformación por tratamiento térmico, principalmente procesamiento final para engranaje endurecido por inducción
Características: Velocidad de procesamiento rápida, menor costo que el rectificado, pequeño sobrematerial de ajuste, incapaz de corregir deformación pesada del perfil del diente
Paso 12: Tratamiento superficial
El engranaje terminado después del mecanizado de precisión mantiene rebabas de mecanizado y bordes afilados en el extremo del diente, el agujero interior y la cara de esquina. Eliminar rebabas y chaflán mediante pulido y acabado en barril.
Desbarbado y chaflán
Cortar el exceso de rebaba en el diente y la abertura del agujero, y mecanizar un pequeño chaflán redondeado en todos los bordes afilados.
Función: Prevenir rayones en las piezas durante el montaje, y evitar el desgaste anormal del diente por rebabas que caen durante el funcionamiento
Aplicación: Todas las especificaciones para engranajes terminados
Paso 13: Inspección por partículas magnéticas (MPI)
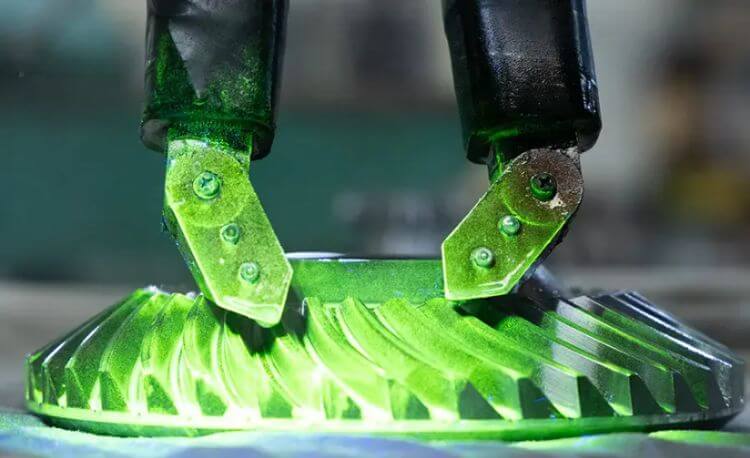
Pueden formarse grietas y daños superficiales invisibles diminutos en el engranaje durante el tratamiento térmico o el rectificado. Estos defectos no cambian la forma exterior del engranaje pero reducen bruscamente la resistencia estructural. Completar la prueba de calidad no destructiva mediante inspección por partículas magnéticas.
La MPI es una prueba no destructiva común para engranajes, solo apta para materiales ferromagnéticos como acero al carbono y acero aleado. Principio: Magnetizar el engranaje, luego rociar polvo magnético. Aparece campo magnético de fuga en defectos superficiales, incluidas grietas, inclusiones y poros de aire, absorben polvo magnético para formar una traza clara para un juicio rápido e intuitivo de la calidad superficial.
Paso 14: Inspección del producto terminado
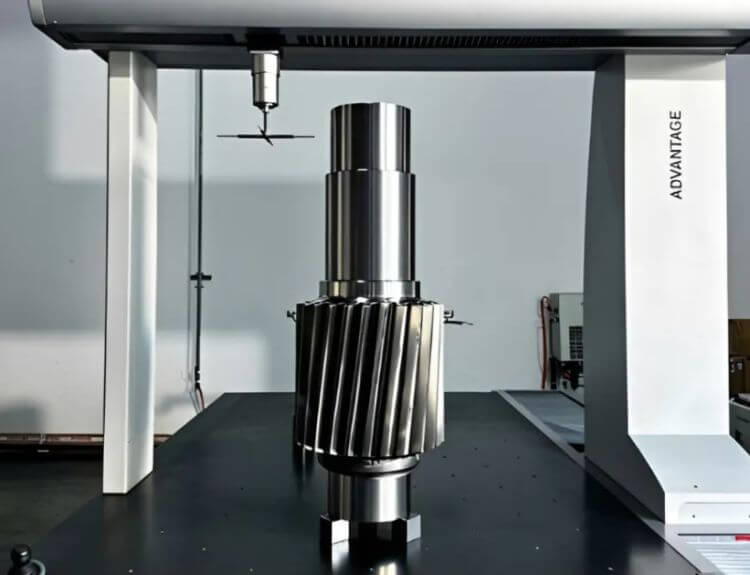
Probar sistemáticamente la calidad del engranaje después del mecanizado completo y el ajuste superficial, dividido en inspección dimensional e inspección de precisión.
- Inspección dimensional: Adoptar máquina de medición por coordenadas (CMM) para muestreo de puntos preciso y verificación dimensional completa de engranajes de precisión; usar micrómetro y calibre para medir el tamaño clave, incluido el agujero interior, la longitud normal común y el espesor total para engranajes de producción en masa regulares, juzgar el estado de aprobación contra la tolerancia del plano.
- Inspección de precisión: Utilizar un probador de descentramiento de engranajes y equipo de inspección de engranajes dedicado para probar el descentramiento del círculo del diente, la forma del diente, la dirección del diente y otros índices de precisión de engrane.
Paso 15: Tratamiento antióxido
Aplicar protección antióxido al engranaje calificado antes del almacenamiento en almacén, utilizando dos procesos principales: acabado por oxidación negra y fosfatado.
- Acabado por oxidación negra: Sumergir el engranaje en una solución química a alta temperatura para formar una película negra compacta y delgada en la superficie; el espesor de la película no cambia la precisión dimensional original del engranaje.
- Fosfatado: Forma un recubrimiento de fosfato cristalino en la superficie de la pieza, proporcionando mejor capacidad de almacenamiento de aceite que una capa de oxidación negra.