 English
 Español
 العربية
دليل كامل خطوة بخطوة لعملية تصنيع التروس.
الخطوة 1: اختيار المادة
اختيار مادة الترس هو الخطوة الأولى والحاسمة في تصنيع التروس. يحدد مباشرة قدرة تحمل الترس وعمر الخدمة وعملية التشغيل. وكما تؤكد SME Group، فإن أداء فولاذ التروس عامل رئيسي في تحديد جودة ومتانة الأجزاء الميكانيكية. الأحمال وسرعات الدوران وظروف العمل المختلفة تتوافق مع مواد تروس مختلفة. فيما يلي ستة أنواع هي الأكثر شيوعًا:
الفولاذ الكربوني
- الدرجات التمثيلية: 45#، S45C
- الخصائص: تكلفة منخفضة، سهولة القطع، معالجة حرارية بسيطة
- التروس المناسبة: تروس معدات عامة بأحمال خفيفة وسرعة منخفضة، تروس ناقلات عادية
- العملية: التقسية والمراجعة فقط، بدون تقسية بالكربنة وتجليخ التروس
فولاذ الكربنة
- الدرجات التمثيلية: 20CrMnTi، 20CrNiMo، SCM420
- الخصائص: صلابة سطحية عالية بعد تقسية سطح السن، متانة جيدة للقلب، ومناسب لعملية التقسية بالكربنة
- التروس المناسبة: تروس صناديق التروس والمخفضات المقاومة للأحمال الثقيلة والصدمات والإجهاد والتآكل
- العملية: تقسية ومراجعة مسبقة + تقسية بالكربنة لاحقة
فولاذ التقسية والمراجعة
- الدرجات التمثيلية: 42CrMo، 40CrNiMo
- الخصائص: قوة عالية بعد التقسية والمراجعة (أعلى من الفولاذ الكربوني)، متانة جيدة، صلابة عامة موحدة
- التروس المناسبة: تروس مخفضات أحمال متوسطة وسرعة متوسطة-منخفضة، وتروس آلات البناء
- العملية: التقسية والمراجعة فقط، بدون تقسية بالكربنة
فولاذ النتردة
- الدرجة التمثيلية: 38CrMoAl
- الخصائص: تشوه صغير بالمعالجة الحرارية، دقة فائقة العلو، صلابة سطحية عالية
- التروس المناسبة: تروس دقيقة عالية السرعة، تروس آلات الأدوات، تروس معدات عالية الدقة
- العملية: تقسية ومراجعة مسبقة، تليها نتردة منخفضة الحرارة، بدون تقسية تصلب لاحقة لسطح السن
الحديد الزهر
- الأنواع: الحديد الزهر الرمادي، الحديد الزهر المطيل
- الخصائص: تخميد جيد للاهتزاز، مقاوم للتآكل، تكلفة منخفضة، سهولة التشغيل؛ هشاشة عالية، لا يتحمل أحمال الصدمات
- التروس المناسبة: تروس ميكانيكية عادية منخفضة السرعة وخفيفة الحمل تحتاج ضوضاء تشغيل منخفضة
مادة مساحيق المعادن
- ليست فولاذًا مدرفلًا تقليديًا. تتشكل عبر ضغط ولبْد مسحوق المعدن
- الخصائص: تشغيل بسيط (قطع أقل، بدون طرق)، تكلفة منخفضة، استخدام عالٍ للمادة، المسام الداخلية تخزن زيت التشحيم تلقائيًا؛ قوة عامة منخفضة، غير قادرة على تحمل أحمال صدمات ثقيلة
- التروس المناسبة: تروس صغيرة للأجهزة المنزلية، تروس محركات دقيقة، تروس متناهية الصغر بإنتاج كمي
الخطوة 2: طرق الفراغ
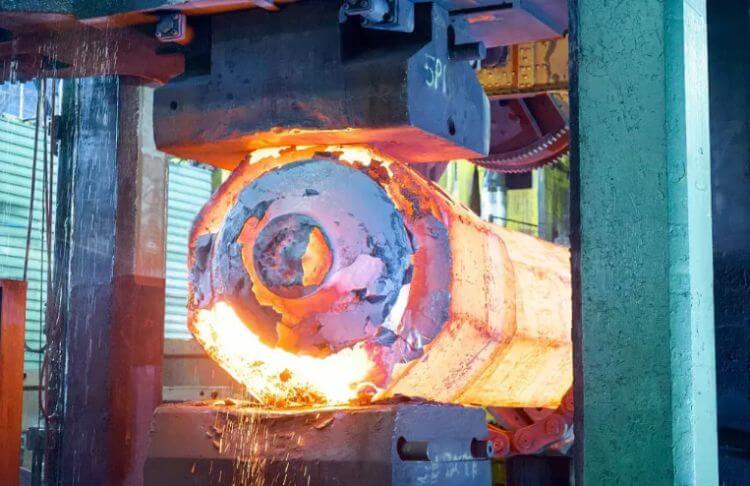
بعد اختيار المادة المناسبة (المحتوى التالي يتخذ فولاذ الكربنة الشائع كمادة رئيسية)، اطرق قضيب الفولاذ إلى فراغ قريب من الشكل الخارجي للترس. تنقسم عملية الطرق بأكملها إلى أربع خطوات:
القطع إلى الطول
قطع قضيب الفولاذ المستدير الصلب المدرفل على الساخن (مادة خام شائعة لفولاذ الكربنة والفولاذ الكربوني وفولاذ التقسية والمراجعة) بمنشار شريطي وفق أبعاد الفراغ، مع حجز سماحية تشغيل للطرق. (ملاحظة: تروس الحديد الزهر وتروس مساحيق المعادن تتخطى عملية الطرق.)
التسخين
إدخال الفولاذ المقطوع إلى فرن التسخين، وتسخينه إلى درجة حرارة الطرق المستهدفة (1150-1250 درجة مئوية لفولاذ الكربنة)، وضمان توزيع متساوٍ للحرارة. تقلل هذه الخطوة صلابة الفولاذ لتسهيل الطرق، وتحسّن لدونة الفولاذ لتشكيل لدن سلس، وتجنب التشقق تحت ضربة الطرق.
التشكيل بالطرق
الخطوة الأساسية في الطرق. طريقتان رئيسيتان: الطرق في قوالب مغلقة والطرق الحر
الطرق في قوالب مغلقة: للتروس القياسية المنتجة بكميات كبيرة
تشكيل الفراغ عبر الختم داخل قالب مغلق دقيق. شكل الفراغ يطابق بشكل كبير فراغ الترس النهائي، سماحية أصغر واتساق أفضل، يصبح الأسلوب السائد لإنتاج التروس بكميات كبيرة.
الطرق الحر: للتروس غير القياسية بكميات صغيرة وكبيرة الحجم
بدون قالب ثابت، اطرق فراغ قرص خشن مباشرة. سماحية أكبر تؤدي إلى المزيد من عمليات الخراطة اللاحقة، مناسب للتروس غير القياسية بكميات صغيرة وكبيرة.
إزالة الزوائد + التبريد الهوائي
قطع الزوائد والنثريات الإضافية بعد الطرق بمكبس، ثم ترك الفراغ للتبريد الهوائي الطبيعي إلى درجة حرارة الغرفة.
الخطوة 3: التطبيع
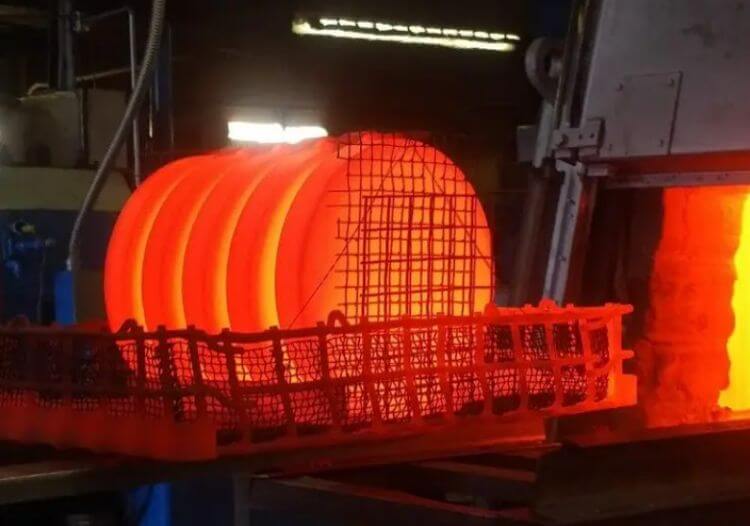
الفراغات المطروقة بعد التبريد الهوائي لها بنية حبيبية داخلية غير متساوية وإجهاد طرق متبقٍ هائل، لذا تخضع لمعالجة التطبيع. ينقسم التطبيع إلى ثلاث خطوات تفصيلية:
التحميل في الفرن والتسخين
تحميل فراغات التروس المطروقة بترتيب في فرن المعالجة الحرارية، وتسخينها ببطء إلى درجة حرارة التطبيع (900-950 درجة مئوية لفولاذ الكربنة العادي).
الحفاظ على الحرارة
الحفاظ على درجة الحرارة بعد الوصول إلى القيمة المستهدفة. التحكم في زمن الحفاظ حسب سماكة الفراغ لتحقيق درجة حرارة موحدة من السطح الخارجي إلى القلب وتحول كامل للبنية الداخلية.
الإخراج والتبريد الهوائي
إخراج الفراغات بعد اكتمال الحفاظ على الحرارة، ونشر الفراغات للتبريد الطبيعي في الهواء المحيط. (بدون تبريد بطيء في الفرن، وبدون تبريد برش الماء؛ هذا الفرق الرئيسي يفصل التطبيع عن التلدين.)
الخطوة 4: الخراطة الأولية
الفراغ المطبّع له مادة متساوية وخصائص قطع جيدة، ابدأ الخراطة الأولية بعد ذلك. الهدف الأساسي من الخراطة الأولية هو إزالة السماحية الزائدة وقشرة الأكسيد بسرعة، وليس السعي إلى أبعاد دقيقة بل حجز هامش كافٍ للخراطة النهائية.
سمة قطع الخراطة الأولية: عمق قطع كبير للأداة، معدل تغذية سريع، سرعة مغزل منخفضة، التركيز على كفاءة المعالجة.
عناصر المعالجة الرئيسية:
خراطة أولية لوجهي النهاية
تسوية وجهي النهاية الكبيرين للفراغ، وإزالة عدم انتظام الطرق وتقشر الأكسيد، والتحكم في السماكة الإجمالية للفراغ وحجز سماحية خراطة نهائية على وجهي النهاية.
خراطة أولية للدائرة الخارجية
قطع سماحية الطرق الزائدة وطبقة الأكسيد السطحية على الحلقة الخارجية، وتشكيل محيط الدائرة الخارجية بشكل خشن، وحجز 0.8-2 مم سماحية نهائية لكل جانب على الدائرة الخارجية.
تجويف أولي للثقب الداخلي (للتروس ذات ثقب المحور)
حفر أولي أو تجويف أولي لثقب داخلي مبدئي، دون الوصول إلى حجم الثقب النهائي، وحجز سماحية خراطة نهائية للثقب الداخلي.
خراطة أولية للدرجات
تشغيل خشن لملامح درجات المحور، وقطع مخزون الفراغ الزائد وحجز سماحية خراطة نهائية.
الخطوة 5: الكشف عن العيوب بالموجات فوق الصوتية
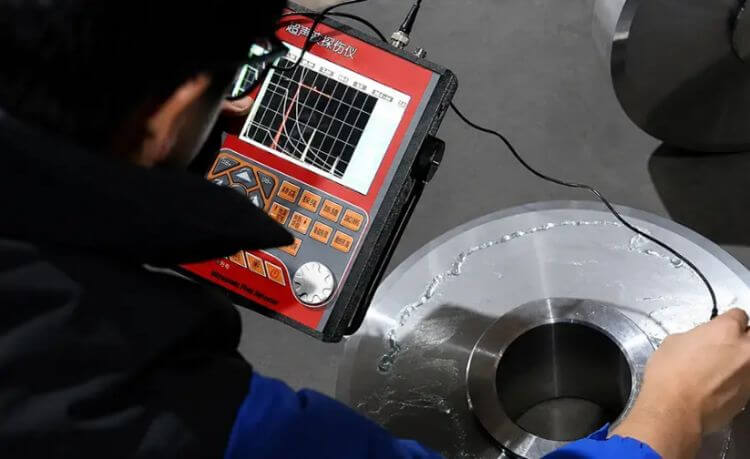
بعد أن تزيل الخراطة الأولية العيوب السطحية، أجرِ كشفًا غير مدمر للعيوب بالموجات فوق الصوتية على الفراغ لفرز العيوب الداخلية المخفية مثل الشقوق وتجاويف الانكماش.
- إزالة النثريات والأوساخ على سطح كشف قطعة العمل، وتطبيق عامل الترابط.
- ضبط معلمات كاشف العيوب والمسبار، ومسح الدائرة الخارجية ووجه النهاية للفراغ بسرعة ثابتة.
- الحكم على جودة قطعة العمل عبر شكل موجة العيب. الفراغات المؤهلة بشكل موجة طبيعي تنتقل إلى عملية التقسية والمراجعة؛ الفراغات التي تتجاوز معيار العيب تذهب إلى إعادة العمل أو الخردة مباشرة.
الخطوة 6: التقسية والمراجعة
فقط الفراغات المؤهلة في كشف العيوب تنتقل إلى التقسية والمراجعة. تحتوي التقسية والمراجعة على خطوتين أساسيتين: التقسية plus المراجعة عالية الحرارة، اللتان تحددان مباشرة قوة الترس النهائية وصلابته.
التقسية
إدخال الفراغ إلى فرن المعالجة الحرارية، والتسخين والحفاظ الكامل لتحقيق تحول موحد للبنية الفولاذية الداخلية. غمر الفراغ في الزيت بسرعة بعد الحفاظ على الحرارة لرفع صلابة وقوة المادة الأساسية بشكل حاد.
المراجعة عالية الحرارة
إعادة إدخال قطعة العمل المقساة إلى الفرن للحفاظ عالي الحرارة، وتحرير الإجهاد المتبقي الهائل من التقسية، وتقليل هشاشة الفولاذ وموازنة الصلابة والمتانة.
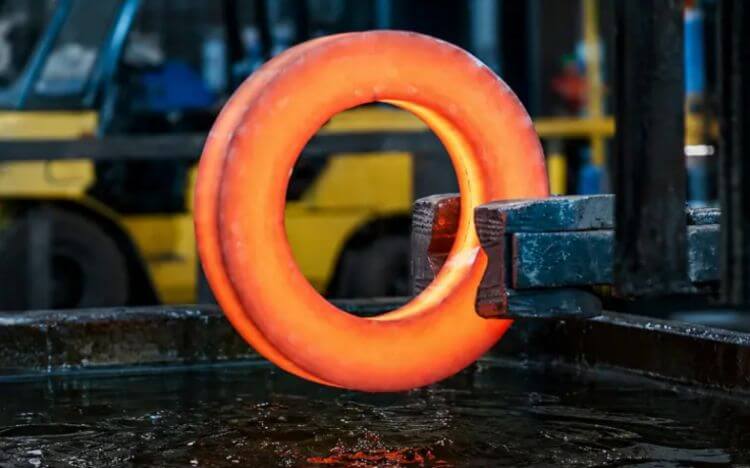
الخطوة 7: الخراطة النهائية
الفراغ المقسى والمراجع ينتج تشوهًا طفيفًا، اعتمد الخراطة النهائية لتشذيب شكل المرجع.
سمة قطع الخراطة النهائية: عمق قطع ضحل للأداة، معدل تغذية صغير، سرعة مغزل عالية، التركيز على دقة التشغيل.
خراطة نهائية لوجهي النهاية
تصحيح التواء وجه النهاية من التقسية والمراجعة، والتحكم الصارم في بُعد السماكة الإجمالية للترس والحفاظ على وجهي النهاية متوازيين.
خراطة نهائية للدائرة الخارجية
إزالة السماحية المتبقية الصغيرة التي تركتها الخراطة الأولية، والتحكم الدقيق في تفاوت أبعاد الدائرة الخارجية وخشونة السطح، وتشكيل مرجع الدائرة الخارجية للتثبيت اللاحق.
إنهاء الثقب الداخلي
تشغيل الثقب الداخلي إلى الحجم المحدد في الرسم، وضمان استدارة الثقب الداخلي ومحوريته كمرجع تمركز أساسي للتفريز الدودي والحفر.
خراطة نهائية للدرجات
تشغيل دقيق لوجهي نهاية درجات المحور والدوائر الخارجية للدرجات، وجعل الأبعاد المحورية والشعاعية للدرجات تطابق الرسم لتمركز التجميع اللاحق.
الخطوة 8: الحفر / التجويف الدقيق
إنهاء أسطح المرجع أولًا عبر الخراطة النهائية، وتثبيت قطعة العمل مقابل الثقب الداخلي المنتهي ووجه النهاية، وإجراء الحفر أو التجويف الدقيق. نوعان رئيسيان من الثقوب للتشغيل: ثقب تركيب التمركز وثقب الزيت.
ثقب تركيب التمركز
حفر ثقب التجميع النافذ أو التجويف الغاطس على وجه نهاية الترس وفق موضع الرسم. الحفر مباشرة للثقوب الصغيرة الحجم؛ الحفر أولًا مع سماحية ثم التجويف إلى البعد النهائي للثقوب الكبيرة الحجم، يُستخدم لقفل الترس اللاحق والتجميع الثابت بالفلنجة.
ثقب الزيت (يُشغّل حسب الطلب)
حفر ثقب تشحيم لبعض تروس المخفضات، يمر عبر المحور أو جسم الترس لتزويد زيت التشحيم أثناء تشغيل المعدات.
الخطوة 9: القطع الأولي للأسنان
قطع التروس خطوة أساسية في إنتاج التروس بأكمله. ست عمليات شائعة لقطع الأسنان فيما يلي:
التفريز الدودي
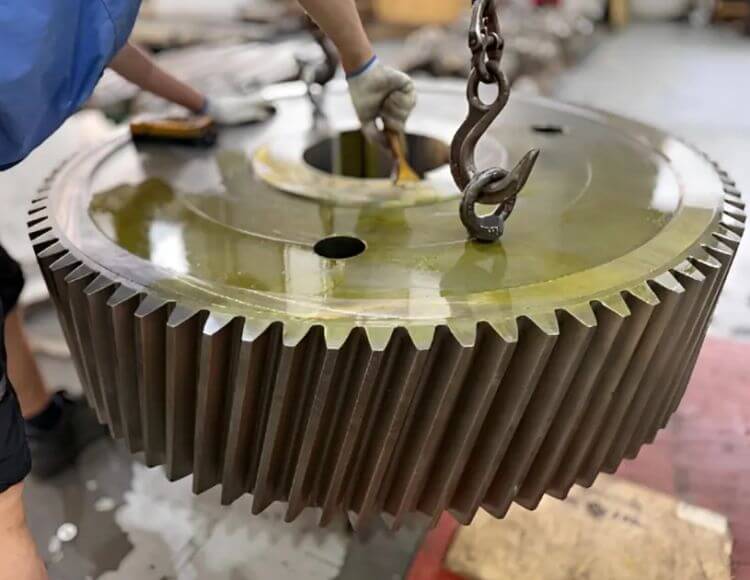
ينتمي التفريز الدودي إلى طريقة القطع بالتوليد. تدور أداة تفريز دودية خاصة والفراغ بشكل متزامن تحت نسبة نقل صارمة لمحاكاة تعشيق التروس. تقطع أداة التفريز الدودية عالية السرعة المعدن بحركة تغذية محورية، وتغلّف ملامح سن الترس الكاملة عبر القطع المستمر، وتشكّل جميع أسنان الترس في تمريرة واحدة. كفاءة المعالجة العالية تناسب الإنتاج الكمي للتروس الخارجية.
أنواع التروس المناسبة:
- الترس المستقيم
- الترس الحلزوني
- العمود المسنّن
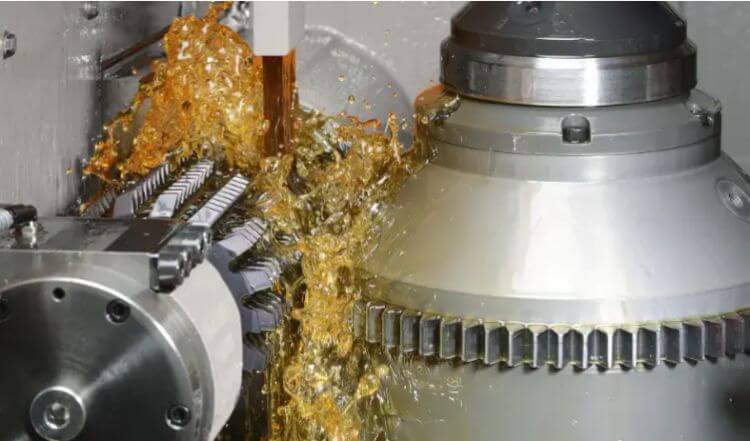
تفريز التروس
ينتمي التفريز إلى طريقة القطع بالتشكيل. استخدام قاطع تفريز مشكّل بملامح تطابق شكل فتحة سن الترس، وتشغيل فتحة سن واحدة تلو الأخرى. تدوير قطعة العمل بزاوية ثابتة بعد إنهاء فتحة واحدة، ثم تشغيل الفتحة التالية، وتكرار ذلك لإكمال جميع الأسنان. التشغيل المرن يناسب معالجة التروس غير القياسية بكميات صغيرة.
أنواع التروس المناسبة:
- الترس المستقيم، الترس الحلزوني
- الترس المخروطي
- الترس غير القياسي
- الترس بوحدة كبيرة وعدد أسنان منخفض
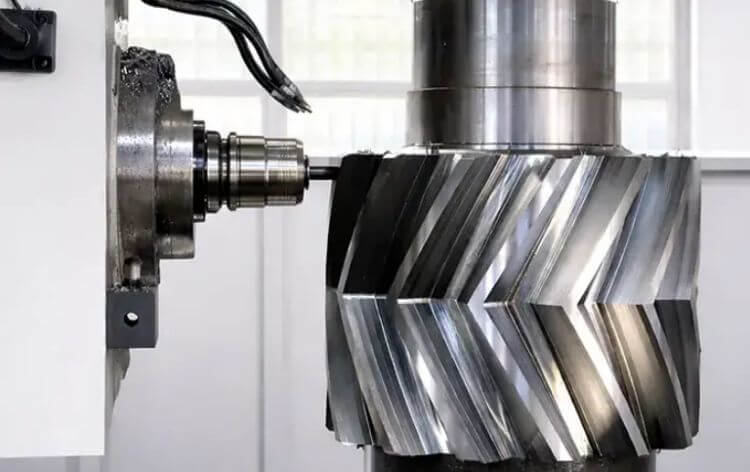
تشكيل التروس
يقوم قاطع التشكيل بقطع رأسي ترددي على الفراغ، مع دوران القاطع وقطعة العمل بشكل متزامن لقطع ملامح سن قياسية. لا تتأثر المعالجة بدرجة قطعة العمل والتداخل الهيكلي، ويمكن تشغيل تروس ذات بنية خاصة غير متاحة عبر التفريز الدودي.
أنواع التروس المناسبة:
- الترس الداخلي (الترس الحلقي الداخلي)
- الترس المركب
- الترس الخارجي من نوع الدرجات مع تداخل هيكلي
- الترس مزدوج الحلزون
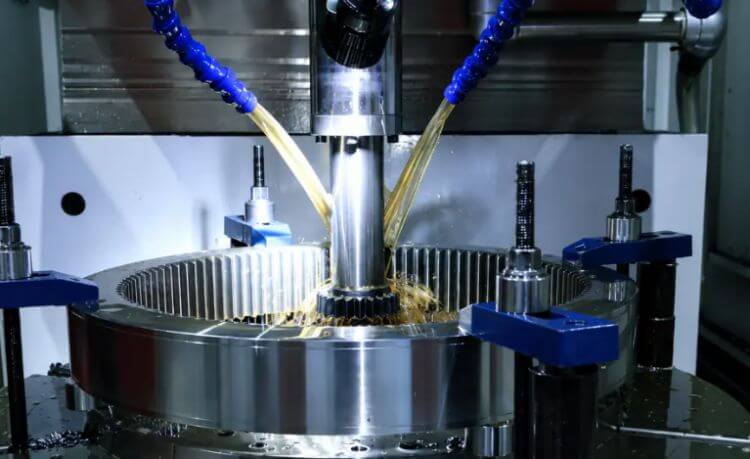
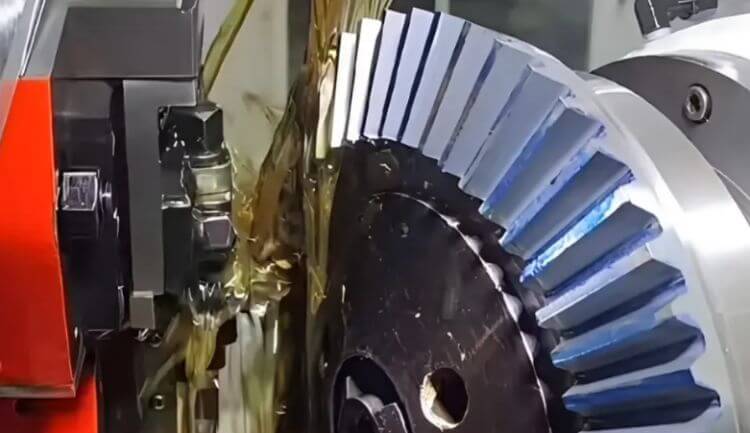
كشط التروس
تقوم أداة الكشط بقطع ترددي خطي على سطح الفراغ، وتفهرس قطعة العمل بعد إنهاء فتحة سن واحدة، ثم تكشط السن التالي، وتشكّل سنًا كاملًا تدريجيًا. تعدد استخدامات قوي بشكل رئيسي للتشغيل الأولي لقطعة واحدة وكميات صغيرة من التروس المخروطية.
أنواع التروس المناسبة:
- الترس المخروطي المستقيم
- الترس المخروطي اللولبي
- الترس المخروطي بوحدة كبيرة وحجم كبير
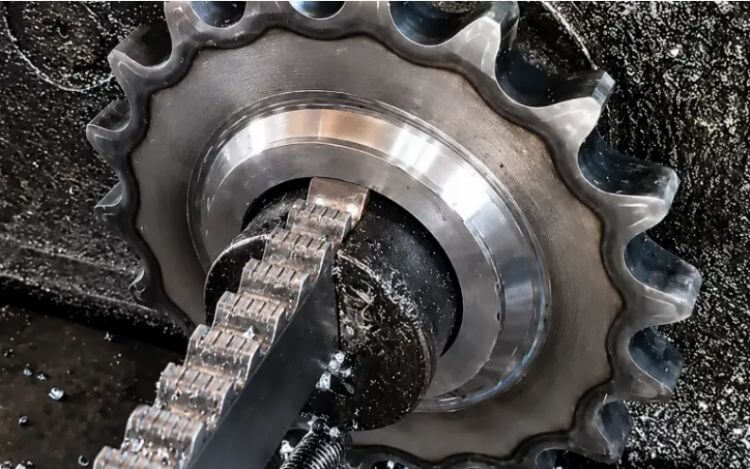
تخليق التروس
تمتلك مِبراة مشكّلة متكاملة ملامح سن تطابق شكل فتحة الترس. تسحب قوة السحب في المعدات المِبراة عبر قطعة العمل مرة واحدة، وتنهي جميع أسنان الترس في شوط واحد. سرعة المعالجة فائقة السرعة تناسب الإنتاج الكمي للتروس صغيرة الحجم.
أنواع التروس المناسبة:
- جميع التروس الداخلية المستقيمة بوحدة صغيرة-متوسطة
- الترس بالتسنين الداخلي والخارجي
- الترس الأسطواني الصغير القياسي ببنية بسيطة
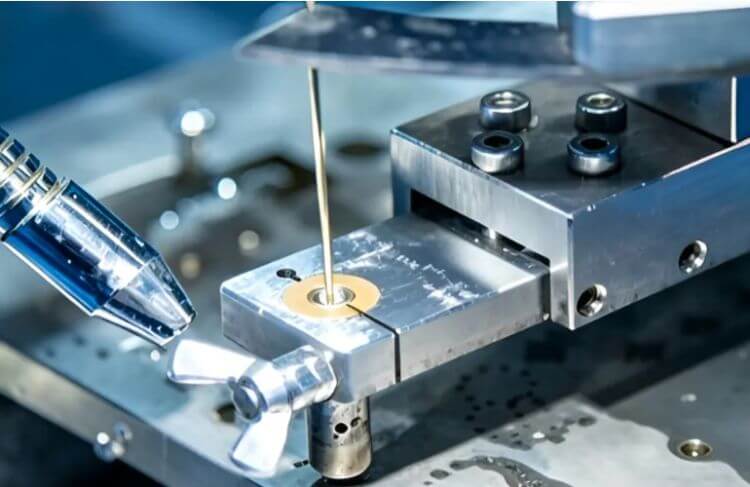
التشغيل بالتفريغ الكهربائي بالسلك (WEDM)
تزيل WEDM المعدن عبر مبدأ التآكل بالشرارة. تتحكم معدات التحكم الرقمي في سلك الموليبدينوم المتحرك على طول مسار ترس مُعد مسبقًا لتآكل المخزون الزائد وتشكيل محيط ترس قياسي. لا حاجة لقاطع مشكّل خاص، مرونة معالجة فائقة العلو للنماذج الأولية والمعالجة الدقيقة بكميات صغيرة للتروس ذات الأشكال الخاصة.
أنواع التروس المناسبة:
- الترس غير القياسي بأشكال خاصة
- الترس الداخلي/الخارجي الخاص المحجوب بالبنية ضد المعالجة بالقاطع العادي
- الترس المتناهي الصغر عالي الدقة من مادة خاصة
الخطوة 10: المعالجة الحرارية
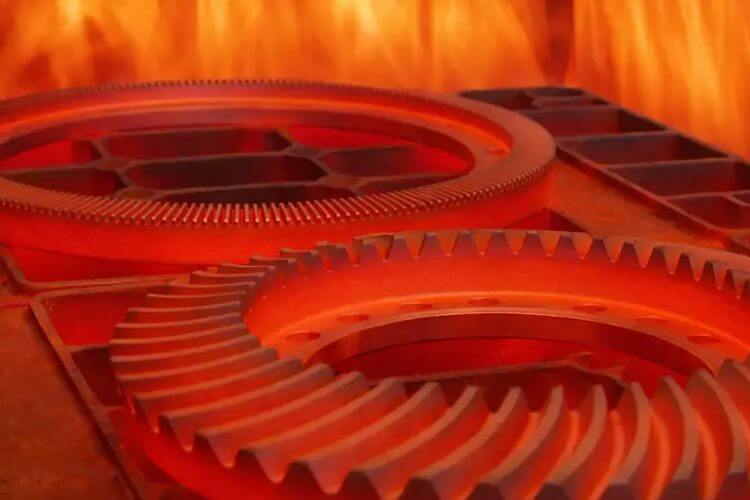
الترس المقطوع الأسنان يمتلك شكلًا خارجيًا كاملًا لكن صلابة غير كافية ومقاومة تآكل ضعيفة. غيّر البنية المعدنية الداخلية عبر المعالجة الحرارية. أربعة أنواع شائعة للمعالجة الحرارية: التقسية والمراجعة، والتصلب بالحث، والتقسية بالكربنة، والنتردة.
التقسية والمراجعة
تتكون من التقسية plus المراجعة عالية الحرارة. بدون تصلب جزئي للترس، ترفع الأداء الموحد الداخلي والخارجي للترس، وتزيل الإجهاد الداخلي من الخراطة وقطع الأسنان، وتجعل الترس صلبًا ومقاومًا للتشوه.
مادة الترس المناسبة: الفولاذ الكربوني المتوسط مثل فولاذ 45، 42CrMo
سيناريو النقل المناسب: إدارة عادية منخفضة السرعة وخفيفة الحمل بمتطلبات منخفضة لمقاومة التآكل والدقة
التصلب بالحث
معالجة حرارية سطحية. تسخّن وتقسّي سطح سن الترس بسرعة فقط، مع الحفاظ على متانة القلب الأصلية. سطح خارجي صلب لمقاومة التآكل، وقلب داخلي متين لمقاومة الصدمات. مقاومة تآكل وضغط لسطح السن أعلى مقابل التقسية والمراجعة؛ دورة إنتاج أقصر، تشوه أصغر وأداء أفضل من حيث التكلفة مقابل عملية الكربنة.
مادة الترس المناسبة: الفولاذ الكربوني المتوسط مثل فولاذ 45، 42CrMo
سيناريو النقل المناسب: إدارة عامة متوسطة السرعة ومتوسطة الحمل
التقسية بالكربنة
عملية أساسية للتروس عالية القوة وثقيلة الحمل، خاصة للفولاذ السبائكي منخفض الكربون مثل 20CrMnTi. لا يمكن لهذا الفولاذ أن يتصلب عبر التقسية المباشرة. أضف عنصر الكربون إلى سطح الترس عبر الكربنة عالية الحرارة أولًا، ثم أجرِ التقسية والمراجعة.
مادة الترس المناسبة: الفولاذ السبائكي منخفض الكربون مثل 20CrMnTi
سيناريو النقل المناسب: إدارة ثقيلة الحمل مع بدء-توقف متكرر وحمل صدمات عنيف
النتردة
معالجة حرارية سطحية منخفضة الحرارة. إدخال عنصر النيتروجين إلى سطح الترس عند درجة حرارة منخفضة لرفع صلابة السن ومقاومة التآكل والأداء المضاد للصدأ. الميزة الأساسية: تشوه شبه معدوم بالمعالجة الحرارية تحت معالجة كاملة منخفضة الحرارة.
مادة الترس المناسبة: فولاذ النتردة الخاص مثل 38CrMoAl
سيناريو النقل المناسب: إدارة تروس عالية السرعة وعالية الدقة ومنخفضة الضوضاء صغيرة-متوسطة تتطلب تشوهًا ضئيلًا
الخطوة 11: التشغيل النهائي
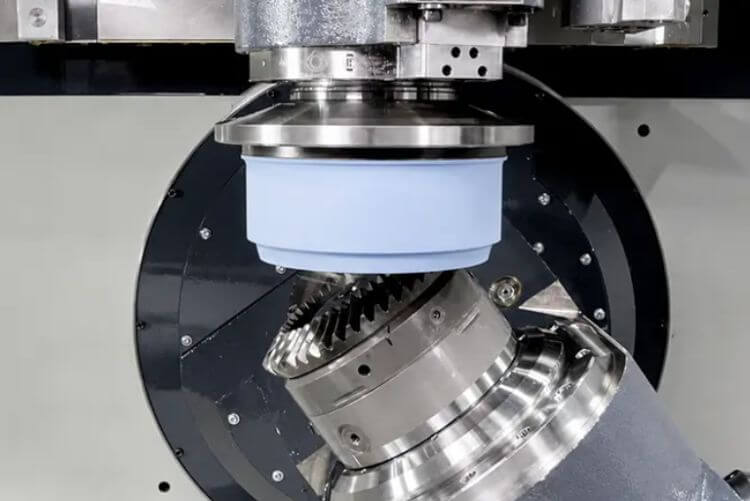
الترس المعالج حراريًا يكتسب تشوهًا طفيفًا في ملامح السن وخطوة السن من التقسية عالية الحرارة، ويحمل قشرة أكسيد وطبقة منزوعة الكربون على السطح، ولا يمكنه الوصول إلى معيار الدقة النهائي. صحّح خطأ السن وحسّن خشونة السطح عبر التشغيل النهائي، خياران رئيسيان: تجليخ التروس وبرم التروس.
تجليخ التروس
تجليخ سطح السن بعجلة تجليخ مشكّلة أو بالتوليد، وإزالة سماحية المعالجة الحرارية شيئًا فشيئًا لتصحيح انحراف شكل السن واتجاه السن بدقة.
التطبيق: ترس عالي الدقة بعد الكربنة أو التقسية أو النتردة، ترس مخفضات الدقة وآلات البناء
الخصائص: درجة دقة عالية، تصحح بفعالية تشوه المعالجة الحرارية، سطح سن أملس، تكلفة معالجة مرتفعة نسبيًا
برم التروس
عجلة البرم ذات الأسنان تدور مع الترس المستهدف للجلخ الكاشط، وتزيل النثريات الصغيرة والعيوب السطحية في دوران التعشيق لتقليل ضوضاء تشغيل الترس.
التطبيق: ترس دقة متوسطة بإنتاج كمي مع تشوه صغير بالمعالجة الحرارية، معظمه معالجة نهائية للترس المتصلب بالحث
الخصائص: سرعة معالجة سريعة، تكلفة أقل من التجليخ، سماحية تشذيب صغيرة، غير قادر على تصحيح تشوه شكل السن الثقيل
الخطوة 12: المعالجة السطحية
الترس النهائي بعد التشغيل الدقيق يحتفظ بنثريات التشغيل وحواف حادة على نهاية السن والثقب الداخلي ووجه الزاوية. إزالة النثريات والشطف عبر التلميع والإنهاء بالبرميل.
إزالة النثريات والشطف
قطع الزوائد الزائدة على السن وفتحة الثقب، وتشغيل زاوية مستديرة صغيرة على جميع الحواف الحادة.
الوظيفة: منع خدوش الأجزاء أثناء التجميع، وتجنب تآكل السن غير الطبيعي من النثريات المتساقطة أثناء التشغيل
التطبيق: جميع المواصفات للتروس النهائية
الخطوة 13: فحص الجسيمات المغناطيسية (MPI)
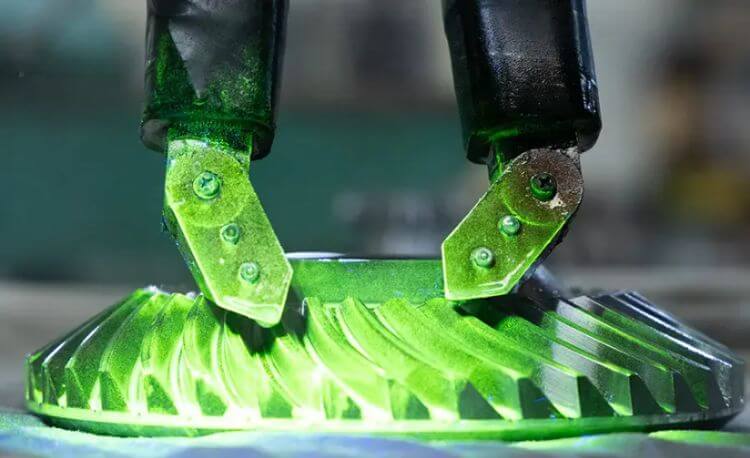
قد تتشكل شقوق وتلف سطحي غير مرئي متناهي الصغر على الترس أثناء المعالجة الحرارية أو التجليخ. هذه العيوب لا تغير الشكل الخارجي للترس لكنها تخفض القوة الهيكلية بشكل حاد. أكمل اختبار الجودة غير المدمر عبر فحص الجسيمات المغناطيسية.
MPI هو اختبار غير مدمر شائع للتروس، مناسب فقط للمواد الحديدية المغناطيسية مثل الفولاذ الكربوني والفولاذ السبائكي. المبدأ: ممغنطة الترس، ثم رش المسحوق المغناطيسي. يظهر مجال مغناطيسي متسرب عند العيوب السطحية، بما في ذلك الشقوق والشوائب وثقوب الهواء، وتمتص المسحوق المغناطيسي لتشكيل أثر واضح للحكم السريع والبديهي على الجودة السطحية.
الخطوة 14: فحص المنتج النهائي
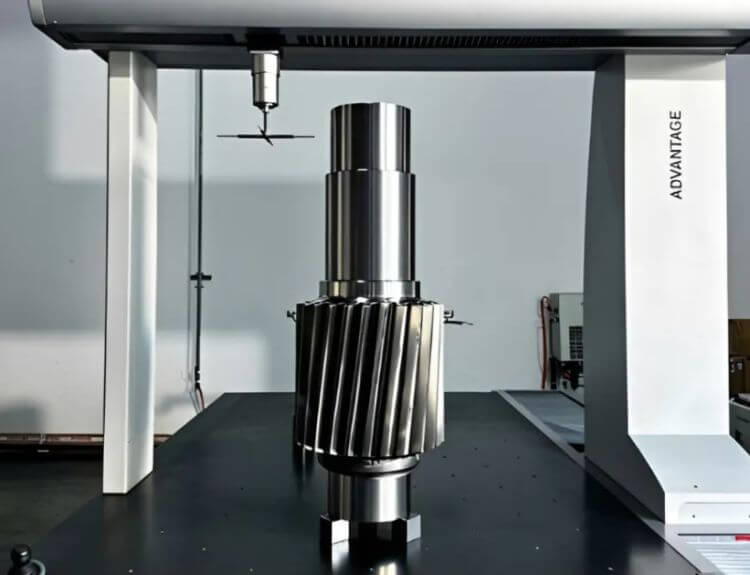
اختبار جودة الترس بشكل منهجي بعد التشغيل الكامل والتشذيب السطحي، ينقسم إلى فحص أبعادي وفحص دقة.
- الفحص الأبعادي: اعتماد آلة القياس بالإحداثيات (CMM) لأخذ عينات نقطية دقيقة والتحقق الأبعادي الكامل للتروس الدقيقة؛ استخدام الميكرومتر والفرجار لقياس الحجم الرئيسي، بما في ذلك الثقب الداخلي والطول العمودي المشترك والسماكة الإجمالية للتروس الكمية العادية، والحكم على حالة القبول مقابل تفاوت الرسم.
- فحص الدقة: استخدام جهاز اختبار انحراف التروس ومعدات فحص التروس المخصصة لاختبار انحراف دائرة السن وشكل السن واتجاه السن ومؤشرات دقة التعشيق الأخرى.
الخطوة 15: معالجة مقاومة الصدأ
تطبيق حماية مضادة للصدأ على الترس المؤهل قبل التخزين في المستودع، باستخدام عمليتين رئيسيتين: الإنهاء بالأكسدة السوداء والفسفتة.
- الإنهاء بالأكسدة السوداء: غمر الترس في محلول كيميائي عالي الحرارة لتشكيل طبقة سوداء رقيقة ومدمجة على السطح؛ سماكة الطبقة لا تغير دقة أبعاد الترس الأصلية.
- الفسفتة: تشكّل طلاء فوسفاتي بلوري على سطح قطعة العمل، مما يوفر قدرة تخزين زيت أفضل من طبقة الأكسدة السوداء.