 English
 Español
 العربية
Mejorar la precisión de los engranajes significa reducir los errores de mecanizado. Los engranajes con menos errores ofrecen un rendimiento de transmisión superior y una vida útil más larga, a la vez que reducen el ruido y la vibración del equipo y mejoran la precisión de transmisión. Comprender las tecnologías de proceso completo para la mejora de la precisión puede ayudar a tu capacidad de producción y definir requisitos de producción personalizados.
Cada etapa de mecanizado afecta la precisión del engranaje: durante el corte de engranajes, la precisión básica se controla regulando estrictamente la rugosidad superficial y la desviación del perfil del diente; el procesamiento térmico optimizado puede reducir la distorsión por tratamiento térmico; las operaciones de acabado posteriores, como el rectificado de engranajes, determinan el estándar final de grado de precisión.
Etapa de materia prima y blank
Las materias primas constituyen una base importante para la precisión y el rendimiento del engranaje. La selección de acero aleado de alta resistencia con un pretratamiento adecuado facilita el mecanizado posterior y mejora el rendimiento del engranaje. North Steel adopta grados de acero estándar reconocidos internacionalmente y selecciona materiales de acuerdo con los respectivos requisitos de servicio de los engranajes. Nuestros materiales de acero provienen de las principales acerías nacionales chinas, con calidad estable y confiable, certificados de ensayo de materiales completos y alta pureza metalúrgica.
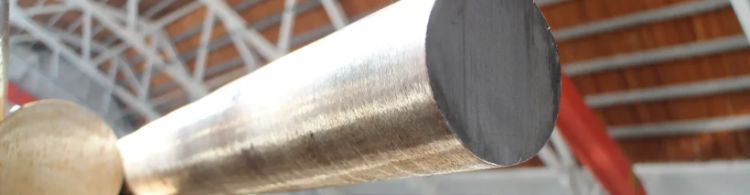
Los blanks forjados densifican la microestructura interna de los engranajes y mejoran su resistencia mecánica. En comparación con los blanks fundidos, los blanks forjados pueden alcanzar grados de precisión de engranaje más altos después del mecanizado de acabado.
El torneado de los blanks de engranajes para obtener márgenes de mecanizado uniformes facilita cargas de corte uniformes en los procesos de mecanizado posteriores, reduce las desviaciones de forma y dirección del diente, y ayuda a garantizar la precisión del engranaje.
Se aplica normalizado isotérmico para el pretratamiento del blank del engranaje, y se dispone revenido para alivio de tensiones después del mecanizado en desbaste. Estos procesos homogeneizan las estructuras metalográficas internas y liberan tensiones residuales para estabilizar aún más la precisión del engranaje terminado.
Corte de engranajes
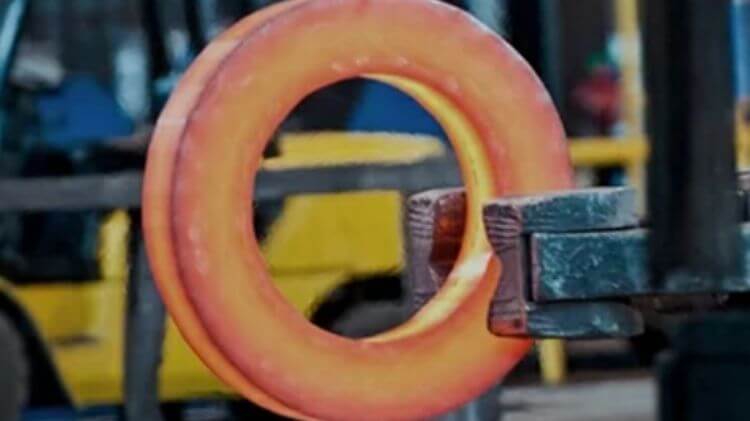
Para los procesos de corte de engranajes, incluidos el fresado de engranajes, el modelado de engranajes y el fresado con fresa madre, cada paso tiene como objetivo minimizar los errores dimensionales durante el mecanizado para estabilizar la precisión de mecanizado.
Equipos
Se adoptan máquinas herramienta de alta precisión para reducir el descentramiento radial y axial del husillo, y garantizar la precisión de indexación de la mesa de trabajo, la rectitud de las guías y el paralelismo del portaherramientas. Además, se mantiene la estabilidad de la máquina para evitar efectos adversos de la vibración en el mecanizado.
Herramientas de corte
Seleccionar herramientas de corte adaptadas a los materiales del engranaje con recubrimientos adecuados, y realizar el reafilado regular de las herramientas.
Sujeción y posicionamiento
Se adoptan útiles de alta precisión con datums de posicionamiento unificados para reducir errores causados por el desplazamiento posicional. La fuerza de sujeción se controla adecuadamente para minimizar la deformación de la pieza por sujeción.
Optimización de parámetros
Los parámetros de mecanizado se configuran con precisión, incluida la velocidad de corte y la velocidad de avance óptimas, adoptando corte por capas. El corte en desbaste seguido del corte de acabado ayuda a reducir la deformación de la pieza y la distorsión térmica, estabilizando la precisión del perfil del diente.
Control de temperatura
Se mantiene un entorno de temperatura constante dentro del taller de mecanizado para evitar variaciones dimensionales del perfil del diente inducidas por diferencias de temperatura excesivas.
Se genera un calor de corte sustancial durante el mecanizado, por lo que el fluido de corte inunda continuamente la zona de corte para una rápida disipación del calor.
Proceso de tratamiento térmico
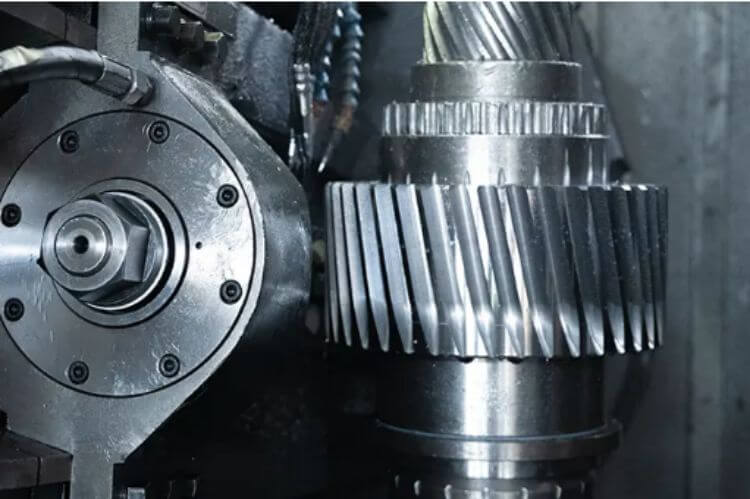
Optimizar los procesos de tratamiento térmico puede controlar la distorsión de los dientes del engranaje y prevenir el agrietamiento de los dientes, para así estabilizar la precisión del engranaje terminado.
Cementación
La cementación uniforme de los dientes del engranaje asegura una profundidad de capa constante en todo el diente. Una profundidad de capa desigual provocará una deformación irregular y grietas en los dientes durante el proceso de temple posterior. Por lo tanto, la cementación uniforme ayuda a reducir las desviaciones de forma y dirección del diente.
Temple
El temple se realiza para lograr la dureza especificada de la capa endurecida. Los procesos de temple optimizados, como el temple por prensa, pueden controlar la deformación.
Revenido a baja temperatura
El revenido a baja temperatura alivia la tensión interna residual generada después del temple para garantizar la precisión de forma y dirección del diente. Mantiene una alta dureza superficial mientras preserva la tenacidad del núcleo, mejorando la resistencia al desgaste y a la rotura de los dientes.
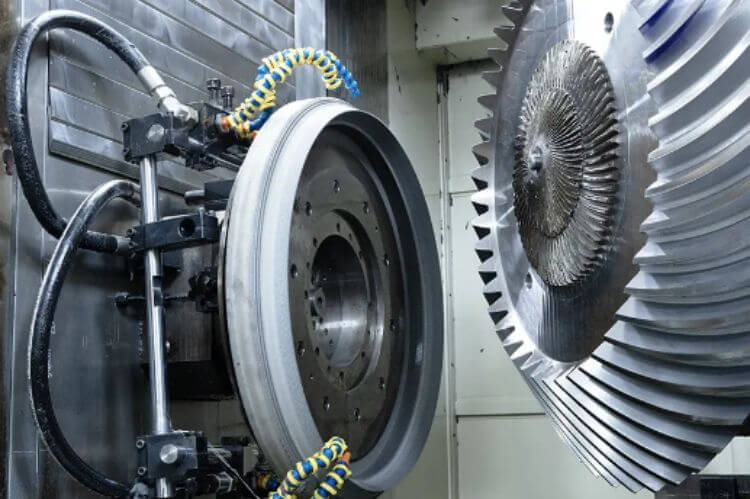
Rectificado de engranajes
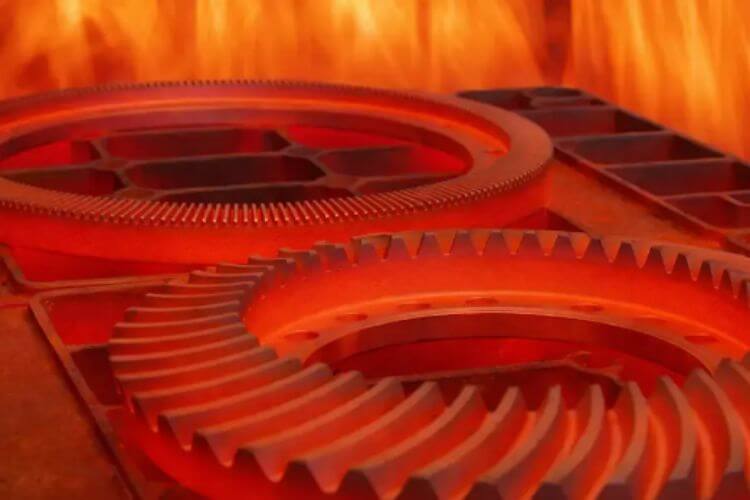
El rectificado de engranajes es un proceso de mecanizado que utiliza muelas abrasivas para eliminar las desviaciones causadas por la distorsión del tratamiento térmico. No solo puede corregir con precisión diversos indicadores de precisión, sino también mejorar el acabado superficial del flanco del diente. Como proceso de acabado central, el rectificado de engranajes es aplicable a engranajes endurecidos de alta precisión de grado ISO 6 y superior.
Las medidas para garantizar la precisión de mecanizado durante el rectificado de engranajes son las siguientes:
- Adoptar rectificadoras de engranajes de alta precisión y datums unificados de sujeción y posicionamiento.
- El desgaste de la muela abrasiva perjudica gravemente la calidad del rectificado, por lo que se requiere un reavivado frecuente, y se debe realizar un reequilibrado dinámico después del reavivado.
- Adoptar rectificado por capas que consiste en rectificado en desbaste y rectificado de acabado.
- Optimizar las velocidades de rotación y las trayectorias de avance para el rectificado de engranajes.
- Se debe proporcionar suficiente refrigeración durante todo el rectificado para evitar quemaduras en la superficie del diente y variaciones dimensionales.
Se requiere desbarbado después del rectificado de engranajes. Esto evita la interferencia con la inspección de precisión, reduce fallos de montaje y servicio, y estabiliza indirectamente la precisión del engranaje.
Inspección de precisión
Los grados de precisión se verifican mediante inspección de calidad, y la inspección de precisión de engranajes actúa como el eslabón de inspección central en el control de calidad.
Se debe implementar una inspección de calidad estricta en las etapas de materia prima y blank para identificar y descartar riesgos potenciales como defectos del material, microestructura desigual y deformación del blank de antemano. Se debe realizar una inspección por muestreo de los indicadores de precisión de los dientes durante el mecanizado posterior para ajustar los parámetros de procesamiento. Después del tratamiento térmico, se llevan a cabo inspecciones por muestreo que incluyen detección de fallas, ensayo de dureza y examen metalográfico para eliminar defectos derivados de los procesos de tratamiento térmico. Las piezas terminadas se miden con precisión en instrumentos de medición de engranajes para medir todas las desviaciones dentales especificadas, y se verifica el cumplimiento con los estándares de grado de precisión especificados. La inspección de parámetros completos cubre el perfil del diente, la hélice del diente, la desviación total del paso, el descentramiento radial y la variación de la longitud tangente base.