 English
 Español
 العربية
¿Tienes dificultades para decidir qué método de forja elegir para los blanks de engranajes? Como métodos comunes de forja de engranajes, la forja en matriz cerrada y la forja libre tienen diferencias evidentes en escenarios de aplicación y características de proceso. Explicaré en detalle las similitudes, diferencias y puntos clave de selección de estos dos procesos, y te ayudaré a tomar una elección adecuada.
¿Qué es la forja en matriz cerrada?
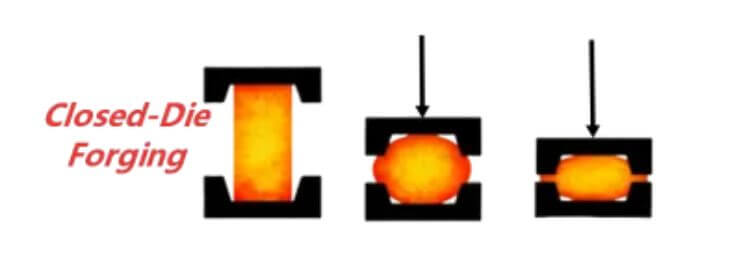
La forja en matriz cerrada es un proceso de forja comúnmente utilizado en la fabricación de engranajes. Consiste en colocar el blank metálico calentado en una matriz cerrada previamente personalizada.
Se aplica presión cerrando las matrices superior e inferior para hacer fluir el metal y llenar la cavidad de la matriz, con el fin de obtener forjados cercanos a la forma final.
Después de que los blanks de engranajes se procesan mediante forja en matriz cerrada, su contorno puede acercarse al producto terminado, lo que reduce eficazmente el trabajo de mecanizado posterior. La forja en matriz cerrada se caracteriza por alta precisión y eficiencia de producción. Por lo tanto, aporta ventajas de costo evidentes y beneficios económicos para engranajes de pequeño tamaño que necesitan producción en masa.
¿Qué es la forja libre?
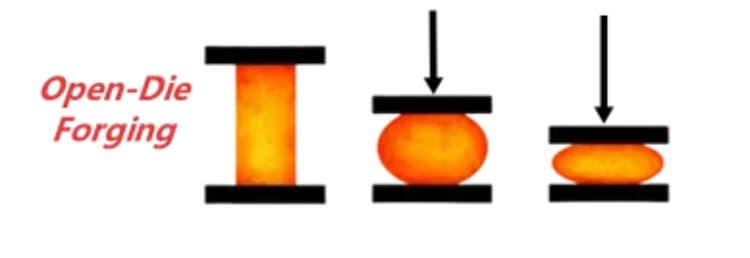
La forja libre se utiliza ampliamente para producir blanks de engranajes en la fabricación de engranajes y también es un tipo de forja. Consiste en colocar blanks metálicos calentados sobre una superficie de yunque abierta.
Un martillo de forja o una prensa golpea y comprime repetidamente los blanks para hacer que el metal produzca deformación plástica gradualmente. Dado que la forja libre no adopta matrices de conformado cerradas, el material puede fluir libremente sin restricciones geométricas.
La forja libre no puede formar directamente estructuras de dientes de engranaje, por lo que generalmente se requiere mecanizado posterior para cumplir con los requisitos de precisión dimensional y perfil del diente. Requiere baja inversión en matrices y ofrece alta flexibilidad de producción, y a menudo se utiliza para fabricar engranajes grandes de estructura simple en lotes pequeños.
¿Cuáles son las similitudes entre la forja en matriz cerrada y la forja libre?
Atributo del proceso
Tanto la forja en matriz cerrada como la forja libre pertenecen al proceso de forja en caliente, y se aplican en el procedimiento de conformado de blanks de engranajes.
Objetivo central
Ya sea forja en matriz cerrada o forja libre, ambas tienen como objetivo refinar los granos del metal mediante la forja, mejorar la resistencia y tenacidad de los materiales, con el fin de obtener blanks forjados con buen rendimiento y sentar una base para el procesamiento posterior.
Principio de procesamiento
Ambos métodos de forja inducen deformación plástica en el metal mediante fuerzas externas como martillado o prensado, y ayudan a reducir el efecto de los defectos internos del material.
Requisito de mecanizado posterior
Los blanks de engranajes fabricados mediante forja en matriz cerrada o forja libre no pueden cumplir directamente con el estándar del producto terminado. Se requiere mecanizado posterior para satisfacer los requisitos de precisión del engranaje y perfil del diente.
¿Cuáles son las diferencias entre la forja en matriz cerrada y la forja libre?
Aunque la forja libre y la forja en matriz cerrada comparten muchas similitudes en la lógica básica de procesamiento, tienen diferencias evidentes en el método y principio de conformado central, que se reflejan principalmente en los siguientes aspectos.
Modo de restricción de conformado
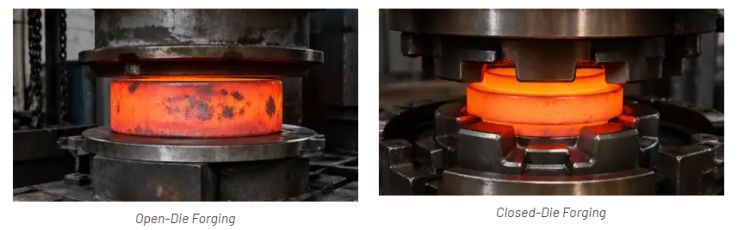
- La forja en matriz cerrada se basa en matrices de conformado cerradas. La forma final está estrictamente limitada por la matriz, lo que ofrece alta precisión de conformado y buena consistencia.
- La forja libre adopta un método de conformado abierto. No depende de la restricción de las matrices, y el blank puede deformarse libremente bajo fuerza externa.
Modo de flujo del metal
El metal en la forja en matriz cerrada fluye direccionalmente guiado por la forma geométrica de la matriz hasta ajustarse al perfil de la matriz.
El metal en la forja libre puede fluir libremente en todas direcciones. La forma puede cambiar de manera más flexible en su proceso de deformación.
Modo de control del proceso
La forma de los forjados en la forja en matriz cerrada está directamente determinada por la estructura de la matriz. La deformación plástica generalmente se completa después de una o unas pocas prensadas con poca intervención manual.
La forja libre depende en gran medida del control del operador. El forjado toma forma gradualmente y sección por sección mediante presión local repetida.
El análisis anterior examina las diferencias entre la forja libre y la forja en matriz cerrada desde la perspectiva de los principios de conformado.
Para ilustrar la diferencia general entre los dos procesos de forja de manera intuitiva, haré una comparación integral desde cuatro aspectos: capacidad de aplicación, calidad de conformado, características de producción y economía en la siguiente sección.
| Forja libre | Forja en matriz cerrada | |
|---|---|---|
| Rango de tamaño aplicable | Forjados de gran tamaño, servicio pesado o especificación extragrande | Principalmente forjados pequeños y medianos |
| Complejidad de conformado | Solo adecuada para formas de blank simples | Puede formar blanks cercanos al perfil final del engranaje |
| Escenarios de aplicación | Ejes de engranajes grandes, engranajes de transmisión de servicio pesado | Engranajes automotrices, engranajes de maquinaria de construcción |
| Precisión dimensional | Baja con gran desviación dimensional | Alta con buena estabilidad dimensional |
| Sobrematerial de mecanizado | Grande | Pequeño |
| Escala de producción adecuada | Producción de pieza única o lotes pequeños | Producción en masa y a gran escala |
| Flexibilidad del proceso | Alta; los procedimientos de trabajo se pueden ajustar según sea necesario | Baja; depende de matrices dedicadas |
| Costo de fabricación | Sin costo de matriz; bajo costo para lotes pequeños | Alto costo inicial de matriz; bajo costo unitario en producción en masa |
| Tasa de utilización del material | Relativamente baja | Alta |
¿Cómo elegir entre forja en matriz cerrada y forja libre?
¿Cómo elegir un método de forja adecuado para engranajes? A partir de los siguientes cuatro factores, podemos decidir el método adecuado. Incluyen el tamaño del engranaje, el lote de producción, el requisito de precisión y el presupuesto de costos.
Según el requisito de tamaño
Engranajes de gran diámetro, gran módulo o servicio pesado → Forja libre
Engranajes de tamaño pequeño a mediano y mediano a grande → Forja en matriz cerrada
Según el lote de producción
Engranajes personalizados en pieza única o lotes pequeños → Forja libre
Engranajes estandarizados en producción en masa → Forja en matriz cerrada
Según la precisión del engranaje
Altos requisitos de precisión del perfil del diente, consistencia dimensional y calidad superficial → Forja en matriz cerrada
Bajos requisitos de precisión, solo se necesitan blanks en bruto y se permite un gran sobrematerial de mecanizado → Forja libre
Según el presupuesto de costos
Se necesita producción en masa a largo plazo para reducir los costos de mecanizado posteriores → Forja en matriz cerrada
Se prefiere baja inversión inicial y ciclo de producción corto → Forja libre
En resumen:
Gran tamaño, lote pequeño y estructura simple — Elige la forja libre.
Tamaño pequeño a mediano, producción en masa, estructura compleja y altos requisitos de precisión — Elige la forja en matriz cerrada.