 English
 Español
 العربية
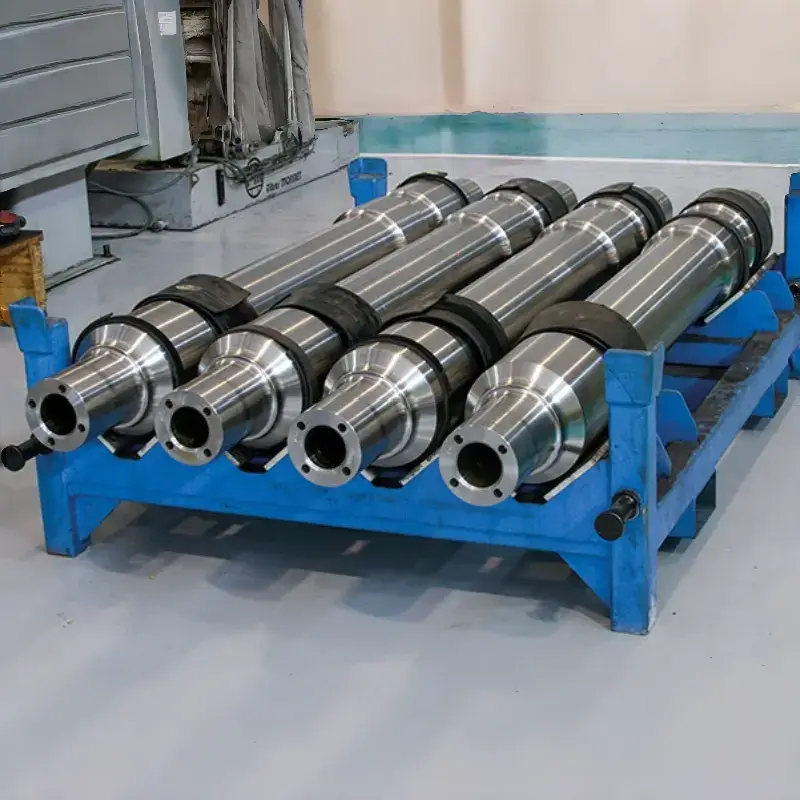
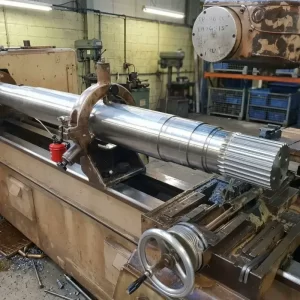
Ejes y husillos industriales
Fabricamos ejes industriales personalizados y husillos de precisión, incluidos husillos de torno, fresadora, rectificadora y ejes de rodillo, con diversas opciones de material y estrictos estándares de precisión para máquinas herramienta, impresión, textil y equipos giratorios de servicio pesado.
Parámetros del producto
1. ¿Qué son los ejes (husillos) industriales?
Un eje (husillo) industrial es un componente giratorio de precisión que soporta o sujeta herramientas, piezas de trabajo, engranajes, poleas, rodillos o mesas giratorias y transmite par mientras mantiene una rotación precisa. A diferencia de los ejes de transmisión de uso general, se espera que un husillo industrial funcione a alta velocidad con muy baja vibración, descentramiento ajustado y larga vida de rodamientos — es el «corazón» giratorio de máquinas herramienta, máquinas textiles, prensas de impresión, rodillos y accionamientos de alta velocidad.
El término abarca una amplia familia: husillos de máquinas herramienta (torno, fresadora, rectificadora, mandrinadora), ejes de máquina (transmisión, piñón, rodillo, excéntrico), husillos vivos / husillos con barra de tracción (cambio automático de herramienta), husillos de alta velocidad refrigerados por aire / aceite, y husillos accionados por correa o con motor integrado (built-in). Esta guía trata el problema del comprador como uno solo: especificar un eje giratorio de precisión que funcione con precisión, dure y encaje.
Indicadores de rendimiento relevantes para el comprador:
- Precisión de rotación — descentramiento radial y axial en la nariz / cono, medido a velocidad nominal.
- Capacidad de velocidad — rpm máximas y margen de velocidad crítica; grado de balanceo (ISO 1940 G0.4 / G1.0 / G2.5).
- Rigidez y deflexión — afecta directamente la calidad de mecanizado y la resistencia al chatter.
- Disposición de rodamientos y precarga — determina la capacidad de carga, la generación de calor y la vida útil.
- Estabilidad térmica — crecimiento del husillo a temperatura de operación; refrigerante / niebla de aceite requeridos.
- Concentricidad entre muñones y cono / cara de montaje — afecta la precisión de la herramienta / pieza de trabajo.
2. Tipos principales de ejes (husillos) industriales
| Tipo | Característica | Uso típico |
|---|---|---|
| Husillo de torno (horizontal) | Agujero pasante hueco para barra / plato; accionado por correa o engranaje; brida de nariz A2/A5/A6. | Tornos CNC / convencionales, centros de torneado. |
| Husillo de fresadora / centro de mecanizado | Cono de herramienta CAT / BT / HSK; barra de tracción y cilindro de sujeción integrados; alta velocidad. | Centros de mecanizado vertical / horizontal, centros de taladrado-roscado. |
| Husillo de rectificadora | Precisión muy alta; rodamientos de bolas de contacto angular o rodamientos hidrostáticos; lubricación por aire/aceite. | Rectificadoras cilíndricas, planas, de herramientas y de precisión. |
| Husillo de mandrinado / fresado (pesado) | Gran agujero pasante, alta rigidez estática; accionado por engranajes o correa. | Mandrinadoras de suelo, fresadoras pórtico, rectificadoras de rodillos. |
| Husillo integrado / motorizado | Rotor del motor montado directamente sobre el eje; sin correa; altas rpm (hasta 24.000–60.000 rpm). | Centros de mecanizado de alta velocidad, grabado, PCB, carpintería. |
| Husillo accionado por correa | Motor externo mediante correa dentada / trapezoidal; menor costo, mantenimiento más fácil. | Fresadoras CNC generales, fresado, taladrado, carpintería. |
| Eje de rodillo / rodillo industrial | Cuerpo cilíndrico grande con muñones; para impresión, papel, textil, laminación de acero. | Prensas de impresión, calandrias, máquinas de papel, transportadores de rodillos. |
| Eje de transmisión / piñón | Engranajes, piñones o poleas montados en muñones; no es un husillo de precisión per se. | Cajas de engranajes generales, reductores, ejes de línea. |
3. Modelos, tamaños y rango de parámetros disponibles del fabricante
3.1 Parámetros geométricos y de rendimiento principales
- Diámetro exterior / de muñón del husillo: desde 20 mm (husillo pequeño de grabado) hasta 600 mm (husillo pesado de mandrinadora); más común 60–200 mm.
- Longitud total del husillo: desde 100 mm hasta 4.000 mm; ejes de rodillo más largos se pueden fabricar según plano.
- Diámetro del agujero pasante: desde 5 mm hasta 350 mm (capacidad de barra del torno).
- Nariz / cono: las opciones estándar incluyen:
- CAT 30 / CAT 40 / CAT 50 (equivalente BT).
- BT 30 / BT 40 / BT 50.
- HSK-A63 / HSK-A100 / HSK-E40 / HSK-E50.
- Cono ISO 7/24 (30, 40, 50).
- Cono Morse (MT2–MT5) para husillos de taladro / torno.
- Camlock / A2-5 / A2-6 / A2-8 / A2-11 para platos.
- Rango de velocidad: accionado por correa 1.500–8.000 rpm; husillo con motor integrado 8.000–24.000 rpm (estándar) hasta 60.000 rpm (grabado de alta velocidad / PCB).
- Descentramiento radial en la nariz: ≤ 0,002 mm (rectificado de precisión); ≤ 0,005 mm (centro de mecanizado); ≤ 0,01 mm (torno general).
- Descentramiento axial / juego axial: ≤ 0,002–0,005 mm para husillos de precisión.
- Grado de balanceo: ISO 1940 G0.4 (ultra precisión), G1.0 (mecanizado de alta velocidad), G2.5 (industrial general).
- Disposición de rodamientos: conjuntos de rodamientos de bolas de contacto angular (DB / DF / DT), rodamientos de rodillos cilíndricos, rodamientos de rodillos cónicos, hidrostáticos o de aire para aplicaciones especiales.
- Lubricación: grasa, niebla de aceite, aceite-aire, aceite circulante o hidrostática.
3.2 Serie estándar típica ofrecida por las fábricas
| Serie | Rango de tamaño | Uso común |
|---|---|---|
| Husillo de centro de mecanizado BT40 / BT50 | 8.000–15.000 rpm; cuerpo 120–190 mm | Centros de mecanizado vertical / horizontal |
| Husillo de alta velocidad HSK-A63 | 12.000–24.000 rpm; cuerpo 100–130 mm | Mecanizado de alta velocidad, moldes y matrices |
| Husillo de torno CNC (A2-5 / A2-6) | Agujero pasante 52–105 mm; 3.000–4.500 rpm | Centros de torneado CNC |
| Husillo de rectificadora | 10.000–60.000 rpm; descentramiento ≤ 0,002 mm | Rectificado cilíndrico / plano / de herramientas |
| Husillo de fresadora accionado por correa | 1,5–7,5 kW; 8.000–24.000 rpm | Fresadoras CNC, carpintería, grabado |
| Eje de rodillo industrial | Diámetro de cuerpo 100–1.000 mm; longitud 1.000–6.000 mm | Impresión, papel, textil, rodillos de acero |
3.3 Mecanizado y acabado
- Torneado CNC + rectificado de acabado de todos los muñones y conos; rectificado cilíndrico a IT4–IT5.
- Bruñido del agujero del husillo / carcasa para ajustes de rodamientos.
- Rectificado del cono de nariz en una rectificadora de husillos para concentricidad verdadera.
- Balanceo dinámico en balanceadoras dedicadas (p. ej., Schenk / Haimer) a velocidad de operación.
- Opcional: verificación láser del contacto del cono (azul en contacto ≥ 85%).
4. Material, tratamiento térmico y tratamiento superficial
4.1 Tabla de selección de material
| Grado de material | Característica principal | Condición de trabajo adecuada |
|---|---|---|
| 20CrMnTi / 20MnCr5 / SAE 8620 | Cementado; muñón HRC 58–62, núcleo tenaz. | El más popular para husillos de precisión: muñones de rodamiento duros, cuerpo tenaz. |
| GCr15 / SAE 52100 | Acero para rodamientos; templado completo a HRC 60–64; excelente resistencia al desgaste. | Husillos pequeños de alta precisión, manguitos de husillo, husillos de rectificadora. |
| 40Cr / 42CrMo4 / SAE 4140 | Endurecimiento superficial por inducción en muñones; buena tenacidad. | Husillos de torno generales, ejes de transmisión de carga media. |
| 38CrMoAlA (acero de nitruración) | Nitrurado; capa dura delgada, distorsión mínima, excelente resistencia a la fatiga. | Husillos de precisión que requieren tolerancia ajustada después del tratamiento térmico. |
| 17-4PH / 316 inoxidable | Resistente a la corrosión; opción no magnética. | Servicio de husillos en alimentación, farmacéutica, química, marina. |
| 45## / SAE 1045 | Bajo costo; muñones endurecidos por inducción. | Ejes de línea de baja velocidad, no precisos, ejes de rodillo. |
| Fundición dúctil (QT600-3) | Buen amortiguamiento, bajo costo para cuerpos de rodillo grandes. | Rodillos de calandria grandes, rodillos de papel (no para husillos de precisión de alta velocidad). |
| Aluminio 7075 / tubo de fibra de carbono | Ligero; baja inercia. | Husillos de fresadora de alta velocidad, mandriles de rodillo ligeros. |
4.2 Opciones de tratamiento térmico
- Cementación y temple-revenido: profundidad de capa 0,8–2,0 mm; muñón HRC 58–62, núcleo HRC 30–42. Estándar para muñones de husillos de precisión.
- Endurecimiento superficial por inducción: endurecimiento local del muñón; económico para tornos / ejes de transmisión.
- Temple completo (GCr15): HRC general 60–64; usado para ejes pequeños de alta precisión.
- Nitruración (38CrMoAlA): capa 0,3–0,6 mm; distorsión mínima; ideal para husillos rectificados de acabado.
- Congelación profunda / doble revenido: estabiliza la precisión dimensional; requerido para husillos de rectificadora de precisión.
- Recocido para alivio de tensiones: entre desbaste y acabado; obligatorio para husillos grandes para evitar deformación posterior.
4.3 Tratamiento superficial
- Oxidación negra / fosfatado; galvanizado o niquelado.
- Cromado duro en cuerpos de rodillo para resistencia al desgaste y a la corrosión.
- Pasivado de acero inoxidable; aceite antióxido con embalaje VCI para exportación.
5. Puntos de dolor comunes del comprador y soluciones específicas (Capítulo principal)
Punto de dolor 1: Descentramiento del husillo demasiado grande; superficie mecanizada rugosa / fuera de redondez
- Síntoma: Después del montaje, la nariz de la herramienta o la pieza de trabajo muestra un descentramiento visible; la rugosidad o redondez de la superficie mecanizada está fuera de especificación; la vida de la herramienta disminuye.
- Causas raíz: Muñón y cono no rectificados en un solo montaje; tolerancia de ajuste de rodamiento deficiente; precarga de rodamiento incorrecta; crecimiento térmico durante el calentamiento; rotor desequilibrado.
- Solución requerida por el comprador:
- Especificar el descentramiento radial en el cono de nariz (p. ej., ≤ 0,002 mm) y el juego axial (≤ 0,003 mm) en el plano y los criterios de aceptación.
- Requerir que la fábrica rectifique los muñones de rodamiento y el cono de nariz en un solo montaje (o entre puntos) en una rectificadora de husillos de precisión.
- Especificar la disposición de rodamientos y precarga requeridas (ligera / media / pesada) y requerir un informe de prueba de descentramiento del conjunto del husillo a velocidad de operación.
- Solicitar un ciclo de calentamiento y medición del descentramiento después de la estabilización térmica.
Punto de dolor 2: El husillo se calienta; el aumento de temperatura excede el límite; el crecimiento térmico taladra la pieza
- Síntoma: La temperatura de la carcasa del husillo sube por encima de 40–50 °C sobre el ambiente; las dimensiones de la pieza de trabajo derivan durante ciclos largos; los rodamientos zumban.
- Causas raíz: Precarga de rodamiento demasiado pesada; lubricación incorrecta (demasiada grasa, viscosidad de aceite incorrecta); refrigeración insuficiente; operación de alta velocidad sin lubricación aceite-aire.
- Solución requerida por el comprador:
- Informar al proveedor el aumento de temperatura máximo permitido (p. ej., ≤ 25 °C sobre el ambiente) y requerir un informe de prueba térmica.
- Para husillos por encima de 8.000 rpm, especificar lubricación aceite-aire o niebla de aceite en lugar de grasa.
- Para husillos con motor integrado, especificar refrigeración por agua de la carcasa con un flujo y temperatura de refrigerante definidos.
- Solicitar datos de crecimiento térmico axial para que el controlador CNC pueda compensar.
Punto de dolor 3: Vibración y ruido a alta velocidad; el desgaste de la herramienta se acelera
- Síntoma: La velocidad de vibración aumenta a ciertas velocidades; aullido audible; el acabado superficial empeora; las plaquitas se astillan prematuramente.
- Causas raíz: Rotor no balanceado al grado requerido; polea desequilibrada; desalineación; velocidad crítica demasiado cercana a la velocidad de operación.
- Solución requerida por el comprador:
- Especificar el grado de balanceo (ISO 1940 G0.4 para rectificadora de alta velocidad, G1.0 para centro de mecanizado, G2.5 para general).
- Requerir informe de balanceo dinámico a velocidad de operación, incluyendo polea y portaherramientas si se suministran.
- Pedir al proveedor que confirme que la primera velocidad crítica es al menos 1,2× la velocidad máxima de operación.
- Para husillos accionados por correa, especificar correa dentada en lugar de trapezoidal para reducir la vibración.
Punto de dolor 4: Fallo de rodamiento dentro de la garantía; husillo agarrotado
- Síntoma: El husillo se ralentiza, zumba o se agarrota después de unos meses; los rodamientos muestran descascarillado o brinelling.
- Causas raíz: Contaminación (refrigerante, virutas) entró a través de sellos dañados; falta de lubricación; sobre-precarga; deflexión del eje; ajuste de rodamiento incorrecto.
- Solución requerida por el comprador:
- Especificar el tipo de sello (laberinto + purga de aire para centros de mecanizado; sello de labio para uso general).
- Requerir la marca y modelo de rodamiento (p. ej., NSK / SKF / FAG / NTN) en la orden de compra; no permitir sustitución sin aprobación.
- Pedir al proveedor que calcule la vida útil L10 del rodamiento bajo las velocidades y cargas reales del comprador.
- Para husillos de alta velocidad, solicitar una opción de monitoreo remoto (sensores de temperatura / vibración) si está disponible.
Punto de dolor 5: El cono de nariz no sujeta la herramienta; la herramienta se sale o tiene mala repetibilidad
- Síntoma: El portaherramientas no asienta completamente; el descentramiento en la punta de la herramienta es alto; la herramienta se retrae durante el corte; repetibilidad mala después del cambio automático de herramienta (ATC).
- Causas raíz: Cono no rectificado a estándar; fuerza de barra de tracción insuficiente; suciedad o rebabas en el cono; estándar de cono incorrecto (BT vs. CAT vs. HSK).
- Solución requerida por el comprador:
- Especificar claramente el estándar de cono (BT40 / CAT40 / HSK-A63) y requerir un informe de inspección certificado con anillo y tapón que muestre ≥ 85% de contacto azul.
- Especificar la fuerza de la barra de tracción (p. ej., 12 kN para BT40) y requerir un informe de prueba de fuerza de barra de tracción.
- Para cambiadores automáticos de herramienta, requerir prueba de repetibilidad (TIR en la punta de la herramienta después de 100 ciclos ATC ≤ 0,002 mm).
Punto de dolor 6: Desajuste dimensional — el eje no encaja en la carcasa / rodamientos existentes
- Síntoma: Los muñones están sobre/bajo tamaño; chavetero desviado; patrón de agujeros de pernos de brida incorrecto; longitud del husillo no coincide.
- Causas raíz: Plano incompleto; tolerancias faltantes; fábrica malinterpreta unidades o estándar de rosca; sin inspección final.
- Solución requerida por el comprador:
- Presentar un plano completo con tolerancias bilaterales en cada muñón, cono, círculo de pernos y longitud total; adjuntar archivo STEP.
- Para husillos de repuesto, enviar la unidad vieja o carcasa a la fábrica para ingeniería inversa y un informe dimensional de vuelta antes del mecanizado final.
- Indicar claramente la unidad (mm / pulgada), estándar de rosca (M / UN / BSP) y estándar de chavetero.
- Requerir un informe de inspección de primera pieza (FAI) al 100% y un informe de inspección final para cada envío.
Punto de dolor 7: Alto costo y plazo de entrega largo para husillos únicos / de repuesto
- Síntoma: La máquina está parada; se necesita un husillo de repuesto urgentemente, pero los proveedores cotizan plazos de entrega largos y precios altos.
- Causas raíz:
- Solución requerida por el comprador:
- Elegir un fabricante que acepte MOQ = 1 para husillos personalizados y ofrezca servicio de reparación / reemplazo de emergencia.
- Para máquinas viejas o importadas, solicitar ingeniería inversa y reconstrucción del husillo existente en lugar de comprar uno nuevo.
- Confirmar el plazo de entrega por escrito: husillo personalizado nuevo típico 40–90 días; reconstrucción del husillo existente 15–30 días.
- Para máquinas no críticas, considerar husillos reacondicionados o de intercambio para reducir costo y plazo de entrega.
Punto de dolor 8: Corrosión, ingreso de refrigerante u óxido en entorno duro
- Síntoma: Los muñones se oxidan; los internos del husillo muestran contaminación por refrigerante; las superficies de los rodillos se pican.
- Solución requerida por el comprador:
- Para husillos expuestos a refrigerante, especificar sellos de laberinto con purga de aire y muñones externos de acero inoxidable o cromado duro.
- Para servicio costero / marino / químico, elegir 17-4PH / 316 inoxidable o acero aleado con recubrimiento Dacromet.
- Para ejes de rodillo, especificar cromado duro (0,05–0,15 mm) y pulido adecuado a Ra 0,2–0,4 μm.
- El aceite antióxido estándar solo es adecuado para almacenamiento interior seco.
6. Aceptación y documentos que el comprador debe solicitar
- Certificado de ensayo de material (MTC) según EN 10204 3.1.
- Informe de tratamiento térmico — dureza superficial y del núcleo, profundidad de capa, trazabilidad de dureza.
- Informe de prueba de rendimiento del husillo — descentramiento radial y axial en la nariz, velocidad de vibración en los rodamientos, aumento de temperatura, prueba de velocidad.
- Certificado de balanceo dinámico — grado de balanceo según ISO 1940; planos de corrección de balanceo y desequilibrio residual.
- Informe de calibre de cono — contacto con anillo y tapón (≥ 85% de contacto azul).
- Informe de prueba de fuerza de barra de tracción — para husillos de sujeción de herramientas.
- Lista de rodamientos / registro de marca — fabricante, modelo, número de serie del rodamiento.
- Informes NDT — UT / MT para ejes grandes o críticos para la seguridad.
- Inspección de terceros — SGS, BV, TÜV o inspector del comprador aceptado.
Valores de referencia de aceptación típicos:
- Husillo general de torno / fresadora CNC: descentramiento radial en la nariz ≤ 0,005 mm; aumento de temperatura ≤ 25 °C sobre el ambiente a velocidad nominal después de 2 horas.
- Husillo de rectificadora de precisión: descentramiento radial ≤ 0,002 mm; grado de balanceo G0.4–G1.0.
- Contacto del cono: ≥ 85% a lo largo de la línea del calibre.
- Dureza dentro de ±2 HRC del valor especificado.
7. Lista de verificación de consulta / RFQ del comprador
- Tipo de husillo: torno / fresadora / rectificadora / mandrinadora / fresadora CNC / integrado / accionado por correa / eje de rodillo.
- Nariz / cono: BT / CAT / HSK / Morse / brida A / Camlock; modelo exacto.
- Geometría: diámetros y tolerancias de muñones, longitud total, agujero pasante, círculo de pernos, chaveteros.
- Velocidad y potencia: rpm nominales, rpm máximas, potencia del motor, relación de correa si es externo.
- Disposición de rodamientos: preferencia de marca / modelo de rodamiento, disposición (DB/DF/DT), precarga.
- Lubricación y refrigeración: grasa / niebla de aceite / aceite-aire / aceite circulante; camisa de refrigeración por agua requerida o no.
- Descentramiento y grado de balanceo requeridos: descentramiento radial / axial en la nariz; grado ISO 1940.
- Material y tratamiento térmico: grado de acero, dureza objetivo, profundidad de capa.
- Condición de trabajo: ciclo de trabajo, cargas de corte (fuerza radial / axial), vida útil esperada.
- Entorno: tipo de refrigerante, temperatura ambiente, requisitos de corrosivo / polvo / lavado.
- Documentación: plano / archivo STEP / muestra; MTC, prueba de rendimiento, balanceo, informes de cono requeridos.
- Cantidad y entrega: nueva construcción / reconstrucción / prototipo; fecha de entrega requerida.
8. Industrias de aplicación típicas
Máquinas herramienta CNC (tornos, centros de mecanizado, rectificadoras, mandrinadoras); máquinas textiles e hiladoras; maquinaria de impresión y embalaje; máquinas de papel y conversión; carpintería y fresadoras CNC; maquinaria alimentaria y farmacéutica; robótica y accionamientos servo; laminadores de acero y aluminio; equipos de embalaje y etiquetado; equipos médicos y dentales; equipos de ensamblaje de PCB y electrónica.
9. Lista de verificación de capacidad del proveedor (evaluación del comprador)
- □ Puede producir husillos personalizados según plano, además de reconstruir / hacer ingeniería inversa de husillos importados o desgastados existentes.
- □ Equipado con rectificadoras cilíndricas de precisión, rectificadoras de husillos, rectificadoras de conos, CMM, banco de pruebas de husillos (descentramiento / vibración / térmica) y balanceadoras dinámicas (Schenk / Haimer).
- □ Tiene tratamiento térmico interno o calificado (cementación, nitruración, inducción) con registros trazables.
- □ Proporciona MTC, tratamiento térmico, informes de prueba de descentramiento/vibración/térmica, certificado de balanceo e informe de calibre de cono junto con los productos.
- □ Acepta pedidos de lotes pequeños / repuesto / emergencia con un compromiso claro de plazo de entrega.
- □ Utiliza o puede obtener marcas de rodamientos especificadas (NSK / SKF / FAG / NTN) sin sustitución no autorizada.
- □ Ofrece soporte de ingeniería previo a la venta — selección de rodamientos, cálculo de velocidad crítica, análisis térmico.
- □ La garantía, el manejo de no conformidades y la política de intercambio de husillos están claramente definidos.
Video del taller de producción
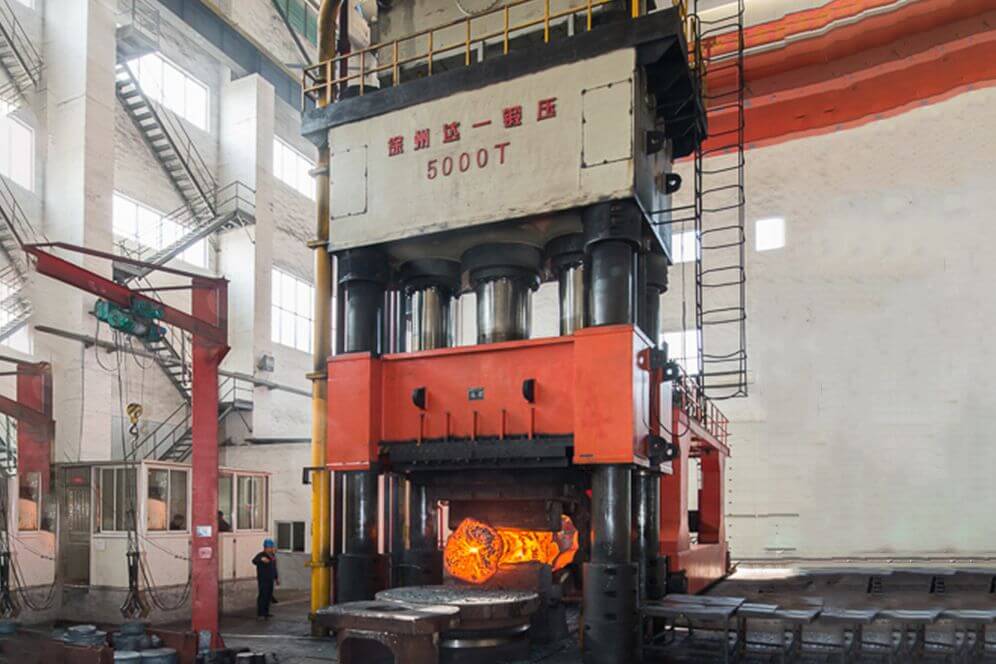
Taller de forja
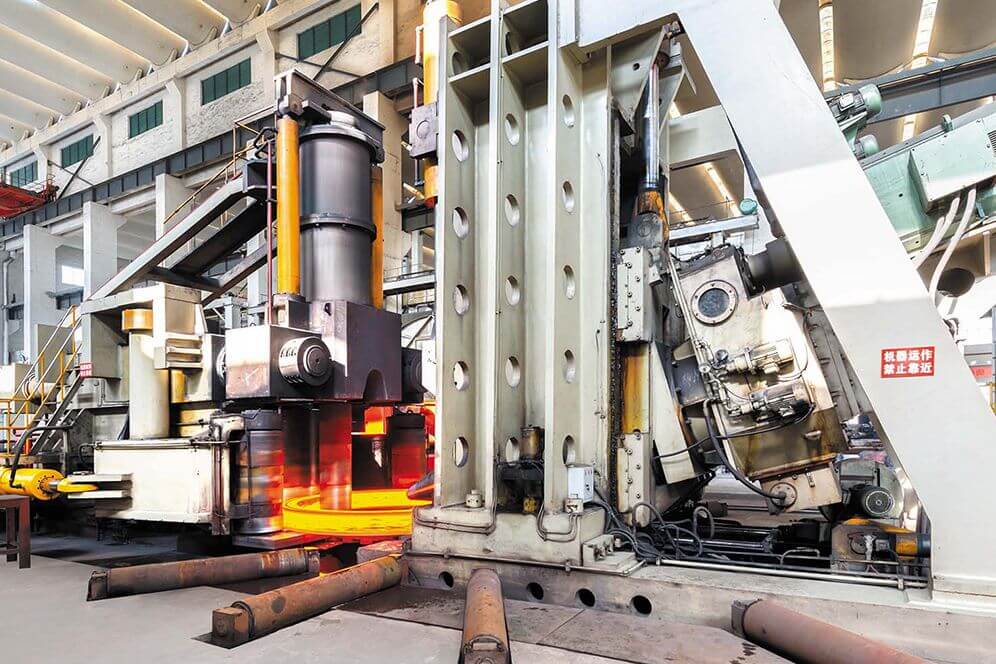
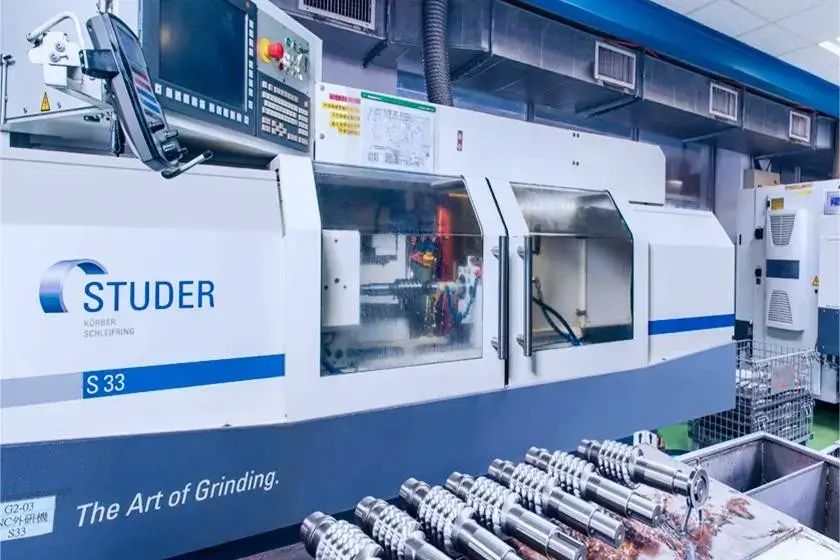
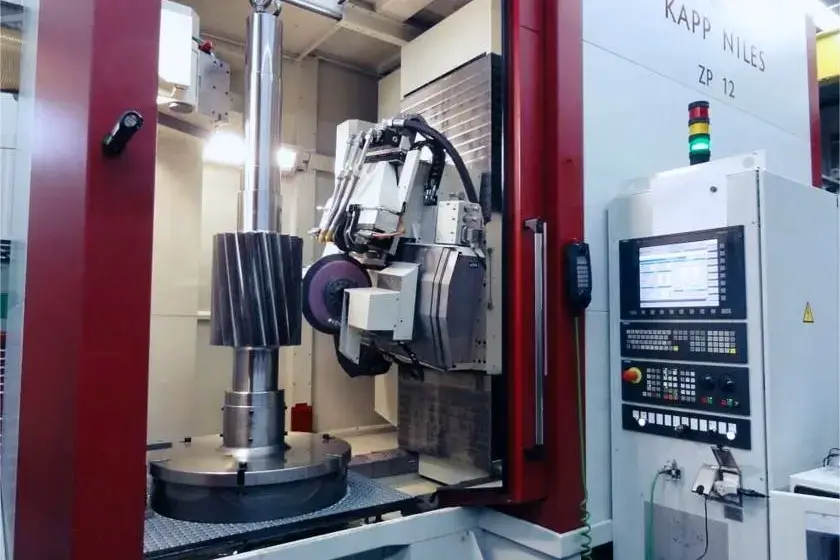
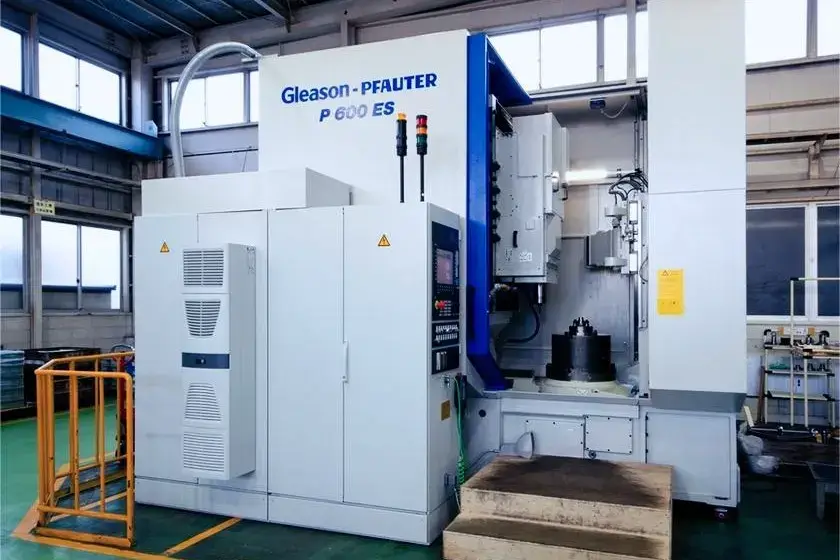
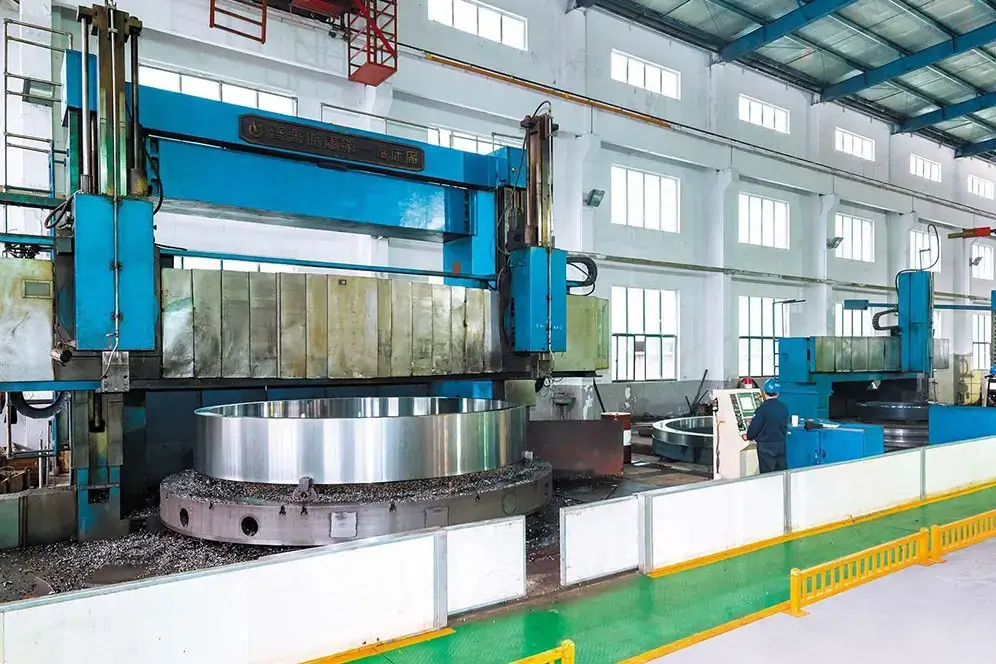
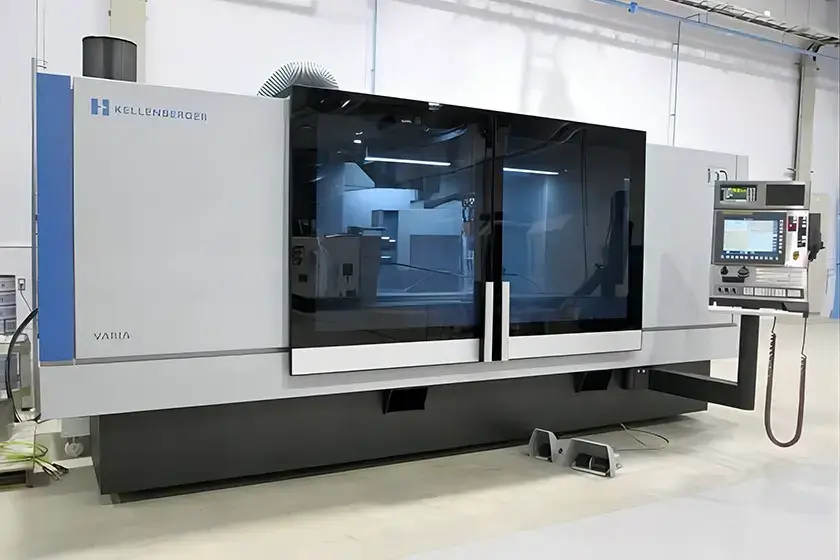
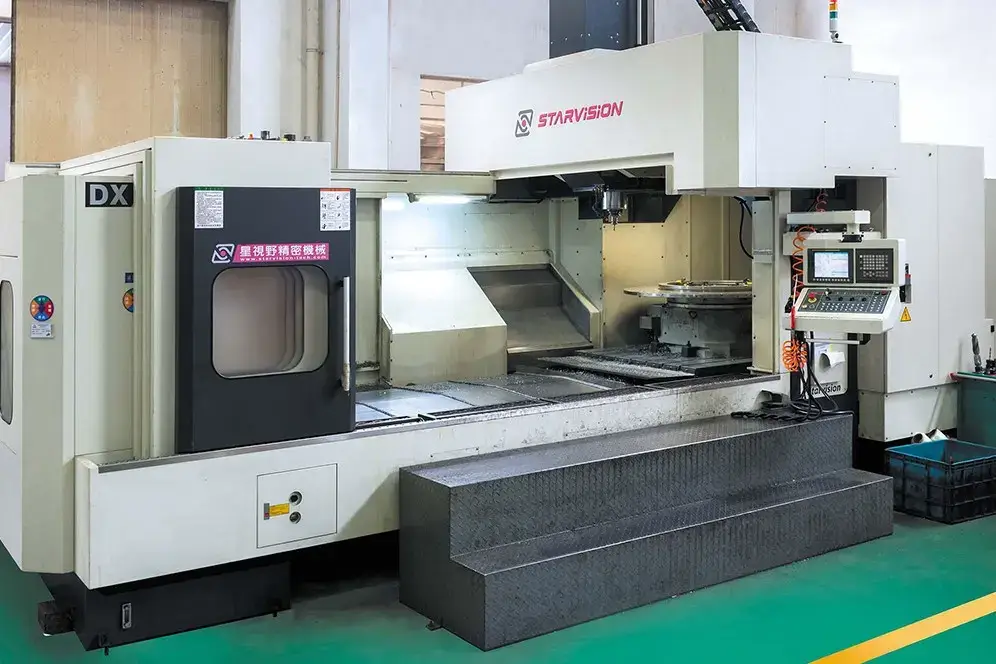
Taller de mecanizado CNC
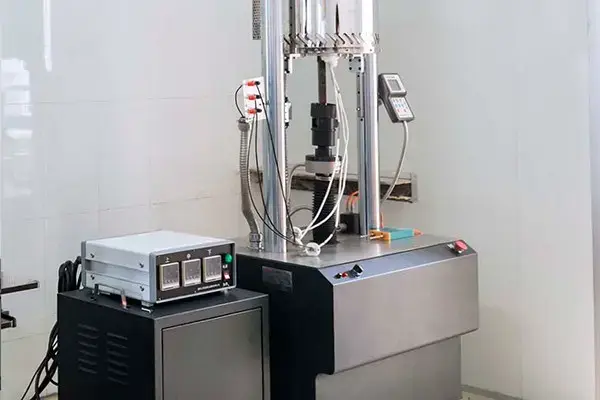
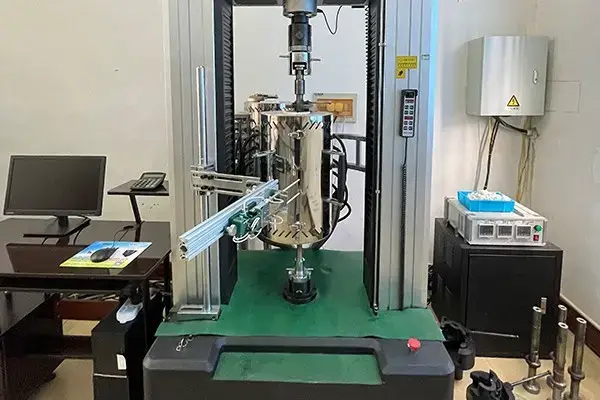
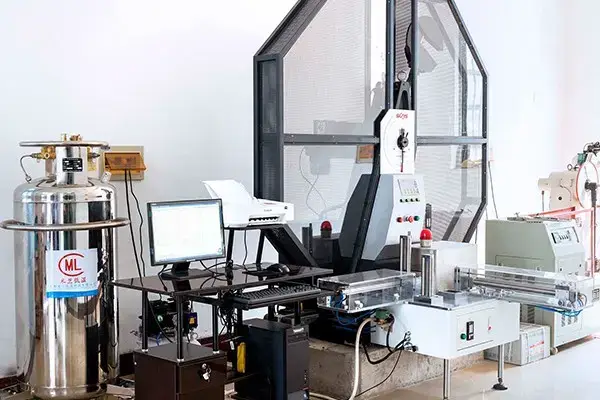
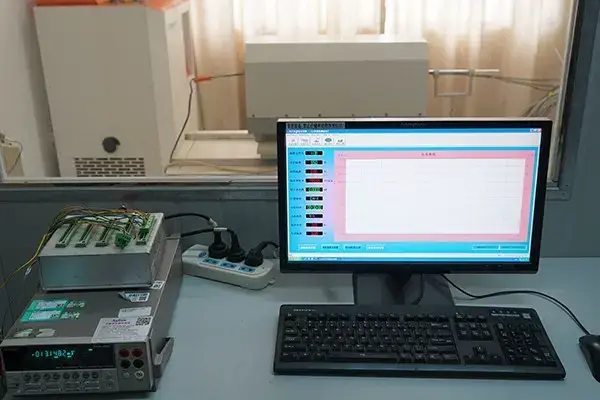
Equipos de ensayo
Certificado