 English
 Español
 العربية
Árbol de transmisión
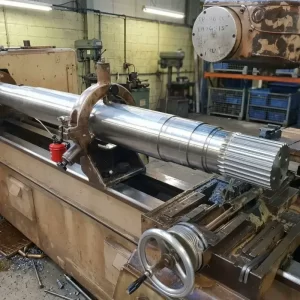
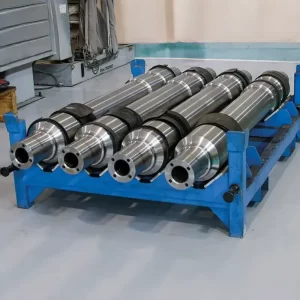
Producimos árboles de transmisión cardán en stock y personalizados, ejes de hélice y ejes de toma de fuerza agrícolas PTO con múltiples rangos de par, diversos materiales de forja y soluciones anti-corrosión para minería, metalurgia, construcción y transmisión de potencia agrícola.
Parámetros del producto
1. Introducción general del árbol de transmisión
El árbol de transmisión, también llamado eje cardán o árbol de hélice, es un conjunto flexible de transmisión de potencia utilizado para transmitir par entre dos unidades con desalineación, deflexión angular variable y desplazamiento axial relativo. Compensa el desfase de instalación, la deflexión de trabajo y el desplazamiento estructural mediante juntas universales (junta cardán), juntas homocinéticas (CV), estructura de estría deslizante telescópica y rodamiento de soporte intermedio.
El árbol de transmisión transfiere par rotatorio desde la fuente de potencia (motor, caja de engranajes, motor de combustión) al equipo accionado. Puede trabajar bajo par alto, carga de impacto frecuente, velocidad variable y condiciones de desalineación variable. Las partes principales del conjunto incluyen tubo de eje, horquilla de brida, horquilla deslizante, cruceta de junta universal, manguito telescópico estriado, rodamiento de soporte central, fuelles de sellado y sujetadores.
En comparación con un eje rígido sólido, el árbol de transmisión permite desalineación angular, desplazamiento flotante axial y compensación de error de instalación. La eficiencia de transmisión típica alcanza 97%-99%. Los compradores enfrentan frecuentemente problemas prácticos: vibración a alta velocidad, desgaste por fretting de estrías, fallo prematuro de junta universal, fractura del tubo de eje, margen insuficiente de velocidad crítica, desajuste dimensional de montaje y fugas de sellado que causan vida útil corta.
2. Clasificación principal y escenarios de aplicación típicos
| Tipo de caja de engranajes / Serie | Característica estructural | Condición de trabajo y uso |
|---|---|---|
| Árbol cardán de servicio pesado SWC-BF / SWC-DH | Tipo cerrado, gran ángulo de oscilación, conexión integral por brida, junta universal de cruceta de servicio pesado | Maquinaria minera, laminador metalúrgico, transportador pesado, equipos de acería, maquinaria de construcción grande |
| Árbol cardán industrial tipo abierto SWP | Estructura de horquilla abierta, gran carrera telescópica, cruceta de fácil mantenimiento | Fabricación de papel, maquinaria de cemento, mezcladoras, transmisión industrial pesada general |
| Árbol cardán de eje corto SWZ | Dimensión general compacta, espacio de instalación limitado, ángulo de oscilación pequeño | Salida de reductor, equipos industriales pequeños y medianos, banco de pruebas |
| Árbol de transmisión automotriz (pieza única / dos piezas con soporte central) | Conjunto soldado de tubo, estría deslizante, junta universal o junta homocinética de doble cardán, rodamiento de soporte intermedio | Camión, SUV, vehículo todoterreno, vehículo de ingeniería, eje de toma de fuerza de tractor agrícola |
| Árbol de transmisión ligero de alto rendimiento (tubo de aluminio / fibra de carbono) | Tubo ligero, alta velocidad crítica, baja inercia, balanceo dinámico de alta precisión | Banco de pruebas de alta velocidad, vehículo de alto rendimiento, equipos automatizados de alta velocidad |
| Árbol de toma de fuerza PTO para agricultura | Protección de perno de cizallamiento de seguridad, acoplamiento rápido, estría telescópica, fuelle antipolvo | Implementos agrícolas de tractor, cosechadora, transmisión de fresadora rotativa |
3. Modelo, dimensión y rango de parámetros disponibles en fábrica
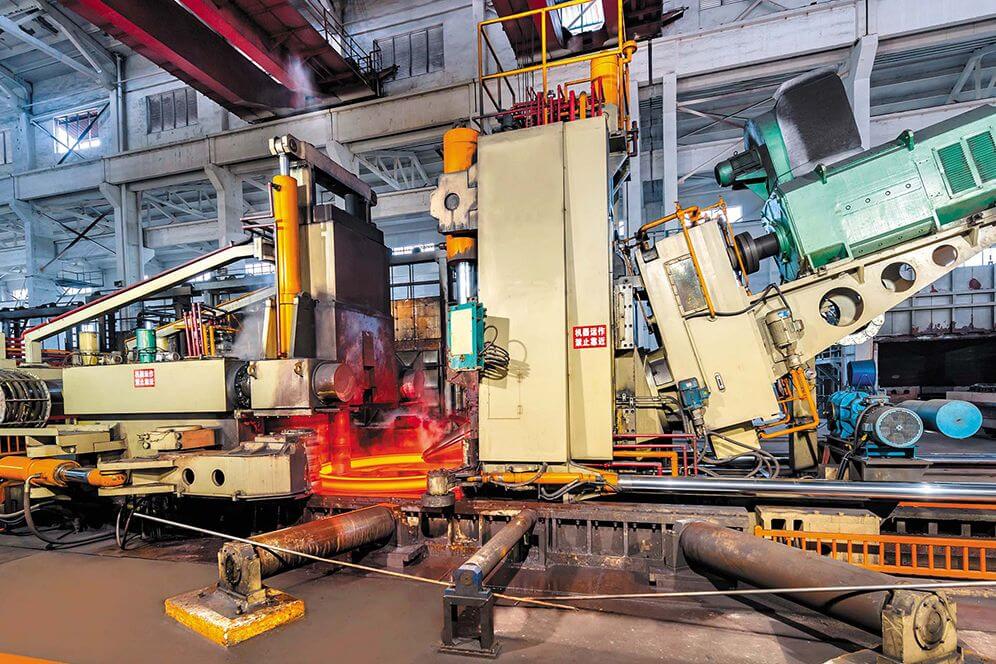
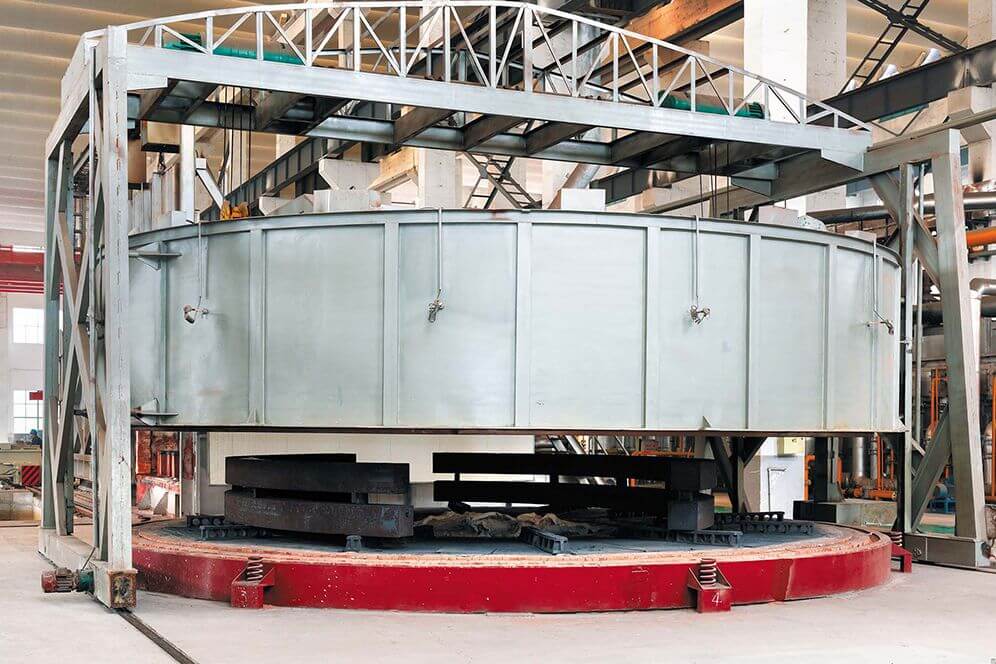
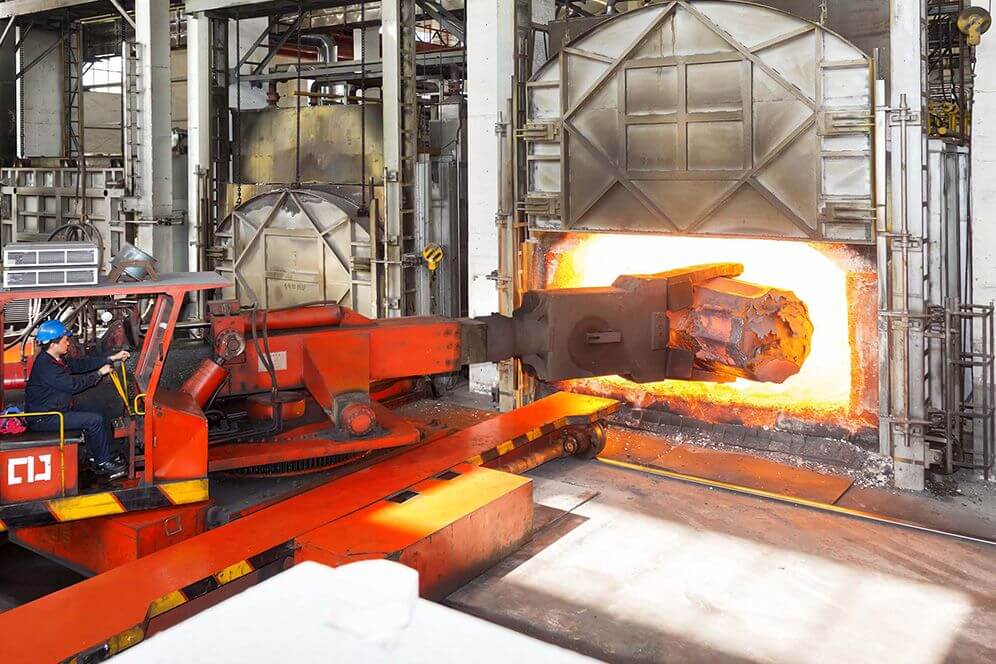
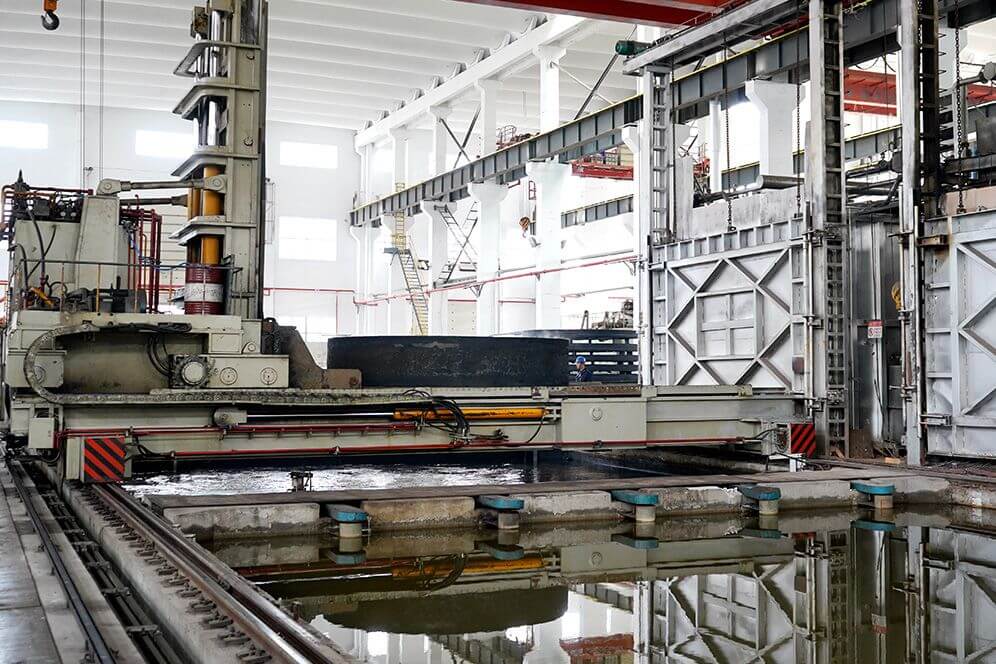
Los datos a continuación reflejan la capacidad de producción completa de los principales fabricantes profesionales de árboles de transmisión. Las fábricas pueden suministrar series estándar en stock y producción totalmente personalizada según planos del comprador, archivos 3D STEP o ingeniería inversa de muestras físicas. El MOQ admite 1 pieza para pedido de prueba de prototipo, producción de lotes pequeños y volumen masivo, con capacidad completa de forja, soldadura, tratamiento térmico, balanceo y ensayos no destructivos.
3.1 Parámetros de rendimiento principales
- Par nominal nominal Tn:200 N·m ~ 1 250 000 N·m; par de choque máximo hasta 3,0 veces el par nominal
- Ángulo de oscilación admisible:Estándar 5-15°, máximo hasta 18° para estructura especial de gran ángulo
- Carrera telescópica deslizante:Estándar 0-800 mm; personalizado hasta 1200 mm
- Velocidad de rotación de operación:0-3000 rpm; diseño optimizado para alta velocidad hasta 8000 rpm; cálculo de velocidad crítica obligatorio para ejes largos
- Grado de balanceo:ISO-1940-1 G6.3 para industrial general; G2.5 / G1.0 para aplicación de alta velocidad y precisión
- Estándar de estría:DIN 5480, SAE J498b, GB/T-3478, estría involuta; alternativa de agujero con chaveta paralela
3.2 Alcance de dimensiones geométricas principales
- Longitud total del conjunto (centro a centro / brida a brida):150 mm ~ 8000 mm; personalizado ultralargo hasta 12 000 mm
- Diámetro exterior del tubo de eje OD:32 mm ~ 650 mm; espesor de pared 2,5 mm-30 mm
- Dimensión de conexión de brida:Brida serie estándar SWC/SWP; brida SAE, brida DIN, diámetro de círculo de pernos, cantidad y diámetro de agujeros de pernos personalizados
- Tamaño de cruceta de junta universal:22 mm ~ 220 mm de diámetro de muñón de cruceta, forjado en matriz cerrada
- Carcasa de rodamiento de soporte central:Carcasa de fundición rígida o amortiguación de goma, disposición de agujeros de montaje personalizada
- Requisito de tolerancia:Descentramiento radial del tubo ≤0,15 mm/m; versión de alta precisión ≤0,05 mm/m después de balanceo dinámico
3.3 Estándar en stock vs fabricación personalizada
- Árbol de transmisión estándar en stock:Serie SWC / SWP fija, tamaño de brida estándar, grado de par fijo, carrera telescópica limitada. Entrega rápida, adecuado para reemplazo de equipos convencionales y ensamblaje en lote.
- Árbol de transmisión personalizado:Longitud total personalizada, patrón de brida especial, estría no estándar, requisito de ángulo de oscilación especial, soporte de rodamiento central especial, versión marina anti-corrosión, versión ligera de alta velocidad. Realizado mediante plano / muestra / modelo 3D.
4. Material opcional, tratamiento térmico, protección superficial y especificación de componentes clave
Los fabricantes seleccionan el grado de materia prima, proceso de forja, tratamiento térmico y acabado superficial según los datos de condición de trabajo del comprador (par nominal, par de choque máximo, velocidad de rotación, ángulo de oscilación, ciclo de trabajo, temperatura ambiente, polvo, humedad, entorno de niebla salina) y presupuesto, resolviendo riesgos de fallo por fractura, grieta por fatiga, fretting de estrías, desgaste prematuro de junta universal y daño por corrosión.
4.1 Opciones de material principal para piezas clave
| Componente | Grado de material | Rendimiento y escenario de aplicación |
|---|---|---|
| Horquilla / Horquilla de brida / Horquilla deslizante | 42CrMo4 / 4140 / 40Cr | Forja en matriz cerrada, alta tenacidad, anti-choque; para la mayoría de árboles de transmisión industriales y de vehículos |
| Cruceta de junta universal | 20CrMnTi / 20CrMoH / SAE-8620 | Temple por cementación HRC58-62, alta dureza superficial y tenacidad del núcleo, resistencia al desgaste por impacto |
| Tubo de eje (industrial general) | Tubo de aleación sin costura C45 / SAE-1045 | Rentable, buena soldabilidad, condición de velocidad media y par medio |
| Tubo de eje de alta resistencia para servicio pesado | Tubo sin costura de aleación 4130-Cromoly | Alta resistencia a la tracción, anti-fatiga para eje largo de carga pesada |
| Tubo ligero | Aluminio 6061-T6 / Compuesto de fibra de carbono | Bajo peso, mayor velocidad crítica, baja inercia para equipos de alta velocidad |
| Manguito estriado y eje estriado | 42CrMo4 / 4140 | Temple por inducción en el flanco del diente estriado, resiste desgaste por fretting y micro-impacto |
4.2 Opciones de tratamiento térmico
- Temple y revenido:Para horquilla, brida, cuerpo base del tubo de eje, lograr buena tenacidad para resistir grietas por carga de choque.
- Cementación y temple:Conjunto de cruceta de junta universal; alta dureza superficial, núcleo mantiene tenacidad contra fractura por impacto.
- Temple superficial por inducción:Superficie del diente estriado, superficie del muñón; mejora la resistencia al desgaste mientras mantiene la tenacidad de la matriz.
- Recocido para alivio de tensiones:Después de soldadura, eliminar tensiones residuales de soldadura para evitar deformación y agrietamiento posteriores.
4.3 Tratamiento superficial y protección anti-corrosión
- Oxidación negra / Fosfatado:Entorno industrial interior general, antióxido para almacenamiento.
- Galvanizado / Galvanizado por inmersión en caliente:Equipos exteriores, maquinaria agrícola.
- Pintura de servicio pesado:Pintura epoxi; recubrimiento anti-corrosión de grado marino C5-M para entorno costero / niebla salina.
- Tratamiento especial de estrías:Fosfatado de manganeso, recubrimiento Rilsan / Nylon Rilsan para reducir desgaste por fretting de estrías y ruido de fricción.
- Opciones de sellado:Fuelles antipolvo y anti-aceite de NBR / Viton fluorocaucho; sellado de laberinto multi-labio para sitio minero de mucho polvo.
5. Puntos de dolor comunes del comprador y soluciones específicas (Capítulo principal)
Este capítulo resume problemas reales costosos frecuentes encontrados durante la consulta, adquisición, instalación y operación en campo del árbol de transmisión. Analiza causas raíz y enumera requisitos claros de restricción hacia el proveedor, para prevenir paradas de equipo, retrabajo y pérdida económica.
Punto de dolor 1: Vibración evidente durante el funcionamiento a alta velocidad, la vibración se amplifica al aumentar la velocidad de rotación
- Síntoma: El eje funciona suavemente a baja velocidad; temblor evidente, vibración del suelo o ruido de resonancia cuando aumenta la velocidad; la vibración se intensifica bajo par cargado; a veces acompañado de daño por sobrecalentamiento del rodamiento de soporte.
- Causas raíz: Mala precisión de balanceo dinámico; deformación excesiva por soldadura del tubo y descentramiento radial; margen de seguridad de velocidad crítica insuficiente; ángulo de trabajo de instalación irrazonable; error de ensamblaje de ángulo de fase de horquilla; abolladura o distorsión del tubo después de la fabricación.
- Soluciones orientadas al comprador que debe exigir a la fábrica:
- Especificar claramente el grado de balanceo ISO-1940-1 (G6.3 para uso general; G2.5 o G1.0 para alta velocidad); requerir informe formal de prueba de balanceo dinámico con datos de desequilibrio residual.
- Para árbol de transmisión largo, obligar al proveedor a completar el cálculo de velocidad crítica y proporcionar margen de seguridad ≥ 1,25 veces la velocidad máxima de operación, evitar zona de resonancia.
- Requerir control estricto de la tolerancia de descentramiento radial del tubo de eje, realizar inspección con indicador de cuadrante antes del balanceo; solicitar marca de fase de horquilla correcta en el producto terminado.
- Proporcionar datos reales de altura de centro de instalación y ángulo de oscilación de trabajo al fabricante en la fase de consulta; permitir que el proveedor verifique la racionalidad del ángulo, evitar ángulo excesivo de junta de un solo lado.
- Eje de dos piezas con rodamiento intermedio: requerir que el proveedor optimice la estructura de soporte central y la coincidencia de rigidez de amortiguación de goma según el rango de velocidad de trabajo real.
Punto de dolor 2: Desgaste prematuro de cruceta de junta universal, quemado de rodamiento de agujas, vida útil corta
- Síntoma: Ruido de golpeteo / clunk durante el cambio de par hacia adelante-reversa; calentamiento de junta; juego de holgura aumenta rápidamente; abrasión de superficie de muñón de cruceta, picadura o daño de rodamiento de agujas después de corto tiempo de funcionamiento.
- Causas raíz: Grado de material insuficiente, tratamiento térmico de cementación no calificado; ángulo de oscilación de trabajo excede el límite admisible; llenado de grasa insuficiente o grado de grasa incorrecto; fuelle de sellado dañado, ingreso de polvo-agua; sobrecarga más allá del par nominal.
- Soluciones orientadas al comprador:
- Especificar estándar de material de cruceta 20CrMnTi / 20CrMoH con dureza de cementación HRC 58-62; rechazar sustitución por cruceta de acero al carbono ordinario.
- Informar al proveedor el par de choque máximo, ángulo de oscilación de trabajo real, frecuencia de ciclo de operación; asegurar que el modelo de junta universal seleccionado tenga suficiente factor de seguridad ≥1,5-2,0.
- Especificar material del fuelle de sellado (NBR / Viton según temperatura ambiente); requerir que la fábrica prellene grasa de litio complejo EP de extrema presión antes de la entrega, marcar modelo de grasa en plano o informe de inspección.
- Requerir que el proveedor marque el ángulo de oscilación máximo admisible en la ficha técnica del producto; recordar en la instrucción de instalación que no se debe sobre-desviar la junta en sitio.
Punto de dolor 3: Desgaste por fretting del par telescópico estriado, agarrotamiento, gran holgura y ruido de golpe
- Síntoma: Ruido de golpe evidente durante el arranque, aceleración y desaceleración; la superficie estriada produce polvo de corrosión por fretting rojo óxido; el deslizamiento telescópico se vuelve rígido; la holgura rotacional aumenta continuamente después de corto tiempo de operación.
- Causas raíz: Holgura de ajuste de estría inadecuada; falta de tratamiento anti-fretting superficial; lubricación insuficiente; desplazamiento axial micro-oscilante continuo bajo carga; polvo entrando en la zona estriada debido a fuelle de sellado dañado.
- Soluciones orientadas al comprador:
- Definir claramente estándar de estría y clase de ajuste (tolerancia de ajuste DIN 5480); requerir fosfatado de manganeso o recubrimiento de nylon Rilsan en la superficie de contacto estriada para condiciones de alta vibración.
- Especificar fuelle de sellado antipolvo completo para la sección estriada telescópica; prohibir estructura estriada expuesta para sitio de trabajo polvoriento como minería, planta de cemento.
- Requerir que el proveedor añada grasa anti-fretting de disulfuro de molibdeno de montaje antes del envío; marcar requisito de re-engrase periódico en el manual de usuario.
- Informar al proveedor la carrera flotante axial real de trabajo, prevenir longitud de enganche estriado insuficiente en la posición telescópica máxima.
Punto de dolor 4: Grieta por soldadura del tubo de eje, fractura de horquilla de brida bajo carga de choque
- Síntoma: Accidente de fractura repentina durante el arranque o carga de impacto; grieta aparece en la costura de soldadura o posición de filete de raíz de horquilla.
- Causas raíz: Uso de horquilla de fundición no forjada en lugar de forja en matriz cerrada; mala calidad de soldadura sin alivio de tensiones; factor de seguridad de par insuficiente; radio de filete agudo causando concentración de tensiones; riesgo de sustitución de material de materia prima.
- Soluciones orientadas al comprador:
- Requisito obligatorio: horquilla y brida deben adoptar forja en caliente en matriz cerrada, prohibir horquilla fabricada por fundición. Solicitar Certificado de Ensayo de Material (MTC) para blanks de forja.
- Requerir informe de ensayo ultrasónico UT de costura de soldadura; el proceso de recocido para alivio de tensiones después de soldadura debe realizarse, y registrarse en documento de inspección.
- Proporcionar datos reales de par de impacto máximo, no solo par estable nominal; reservar factor de seguridad de par ≥ 1,5-2,5 para equipos con carga de choque frecuente.
- Requerir gran radio de filete en la esquina de transición de horquilla para reducir concentración de tensiones; prohibir estructura de esquina afilada.
Punto de dolor 5: Desajuste dimensional después de la entrega: error de posición de agujero de perno de brida, desviación de longitud total, estría no puede acoplarse al equipo original
- Síntoma: No se puede instalar en sitio; agujeros de pernos desalineados; estría no puede enganchar con la pieza de acoplamiento original; longitud total demasiado larga o demasiado corta causando interferencia de ensamblaje.
- Causas raíz: Entrada de parámetros de comprador incompleta en la consulta; fábrica interpreta mal el estándar de medición (centro a centro vs cara de brida a cara de brida); error de medición de muestra de ingeniería inversa; confusión de estándar de estría entre DIN, SAE y GB.
- Soluciones orientadas al comprador:
- Al enviar la consulta, marcar claramente la definición de medición de la longitud total del conjunto: centro a centro de juntas universales O cara de brida a cara de brida.
- Marcar completamente el estándar de estría: número de dientes, módulo / DP, ángulo de presión, diámetro mayor, clase de ajuste; proporcionar muestra original o calibre de estría si es posible.
- Requerir que el proveedor envíe boceto dimensional de pre-producción para confirmación escrita del comprador antes de la producción en masa formal.
- Para ingeniería inversa a partir de muestra física: pedir a la fábrica que devuelva informe de medición de dimensiones clave para verificación cruzada del comprador.
Punto de dolor 6: Vida útil corta bajo entorno exterior / costero / minero corrosivo-polvoriento
- Síntoma: Oxidación rápida en la superficie exterior; envejecimiento temprano del sello; polvo-arena entrando en la zona de junta universal y estría causando desgaste prematuro.
- Causas raíz: Pintura ordinaria sin tratamiento anti-corrosión de servicio pesado; material de sellado de goma de baja calidad inadecuado para condición ambiental dura.
- Soluciones orientadas al comprador:
- Informar claramente la condición del entorno: interior / exterior, niebla salina costera, polvo pesado de mina, rango de temperatura de operación.
- Especificar protección superficial correspondiente: pintura epoxi de servicio pesado / galvanizado por inmersión en caliente / recubrimiento de grado marino C5-M.
- Seleccionar fuelles de sellado de NBR o Viton fluorocaucho según rango de temperatura; adoptar sellado compuesto de laberinto para condición de polvo severo.
Punto de dolor 7: Alto costo de prototipo, ciclo de entrega largo para árbol de transmisión personalizado de lote pequeño
- Síntoma: Solo 1-2 juegos para prueba de I+D; el proveedor cobra costoso costo de utillaje especial; plazo de entrega de producción muy largo.
- Causas raíz: Apertura de matriz de forja totalmente personalizada; sin plataforma de componentes estándar modulares para prototipo.
- Soluciones orientadas al comprador:
- Priorizar adoptar cruceta de junta universal de serie estándar, piezas de brida estándar, solo personalizar longitud de tubo de eje para reducir inversión en nueva matriz.
- Confirmar plazo de entrega de prototipo (10-20 días hábiles) y plazo de entrega de producción en masa (25-45 días hábiles) dentro del documento de cotización, bloquear calendario de entrega.
- Confirmar si hay tarifas extra de utillaje / herramientas en la cotización, y si la tarifa de utillaje se exonerará al alcanzar cierto umbral de cantidad de producción en masa.
6. Criterios de aceptación, documentos de inspección requeridos del fabricante
El comprador debe escribir el requisito de documento de inspección dentro de la RFQ y orden de compra, estandarizar los entregables del proveedor para evitar productos no conformes.
6.1 Documentos de entrega obligatorios
- Certificado de Ensayo de Material (MTC): informe de composición química y propiedades mecánicas para blank de forja, materia prima de tubo de eje.
- Informe de tratamiento térmico: registros de prueba de dureza de horquilla, cruceta, piezas estriadas.
- Informe de Ensayos No Destructivos NDT: ensayo ultrasónico UT para costuras de soldadura; inspección por partículas magnéticas MPI para piezas de forja clave en modelo de servicio pesado.
- Certificado de prueba de balanceo dinámico: grado de balanceo, valor de desequilibrio residual, número de serie de máquina de balanceo.
- Informe de inspección dimensional completo: longitud total del conjunto, dimensión de brida, dimensión de estría, datos de descentramiento radial.
- Revisión del plano de ensamblaje del producto; instrucción de instalación y mantenimiento (tipo de grasa, ciclo de re-lubricación, ángulo de oscilación admisible).
- Informe de inspección de terceros opcional: SGS / TÜV para proyectos de exportación de alta gama.
7. Lista de verificación de especificaciones de consulta y pedido del comprador
Para obtener cotización precisa y producto calificado, el comprador debe proporcionar información completa en la fase de consulta, prevenir retrabajo causado por parámetros incompletos.
- Parámetro de rendimiento: Par nominal, par de choque máximo, velocidad de rotación de operación máxima, rango de ángulo de oscilación de trabajo, requisito de carrera telescópica, ciclo de trabajo (continuo / intermitente / impacto frecuente).
- Dimensión geométrica: Longitud total del conjunto, aclarar referencia de medición (centro a centro / cara de brida a cara de brida); dimensión de conexión de brida (círculo de pernos, cantidad de agujeros, diámetro de agujeros); especificación de estándar de estría; dimensión de instalación de rodamiento de soporte central si se requiere.
- Requisito de material y proceso: Requisito de grado de material, especificación de tratamiento térmico, grado de balanceo ISO-1940-1, estándar anti-corrosión superficial, material de fuelle de sellado.
- Entorno de trabajo: Interior / exterior, niebla salina costera / polvo pesado de mina, rango de temperatura ambiente.
- Archivos de soporte técnico: Plano 2D, archivo 3D STEP, o muestra física para ingeniería inversa.
- Términos comerciales del pedido: Cantidad de prototipo / lote pequeño / producción en masa; tiempo de entrega requerido; listar todos los certificados de inspección requeridos.
8. Industrias de aplicación típicas
Equipos de laminador metalúrgico, maquinaria minera, planta de cemento, maquinaria de fabricación de papel, maquinaria de elevación portuaria, maquinaria de construcción de ingeniería, sistema de transportador de servicio pesado, transmisión de camiones y vehículos especiales, tractores agrícolas e implementos agrícolas, mecanismo auxiliar de energía eólica, equipos de banco de pruebas, maquinaria petrolera.
9. Lista de verificación de evaluación de calificación de proveedores
- ☑ Soporte de serie estándar en stock y producción totalmente personalizada, aceptar pedido de prueba de prototipo MOQ = 1
- ☑ Poseer taller de forja en matriz cerrada, horno de tratamiento térmico autónomo, máquina de balanceo dinámico profesional y capacidad de ensayo NDT
- ☑ Puede proporcionar certificado completo de material MTC, registro de tratamiento térmico, informe no destructivo UT / MPI, certificado de balanceo dinámico
- ☑ Capaz de calcular velocidad crítica, factor de seguridad de par y verificación de ángulo de oscilación de trabajo para el comprador en fase técnica pre-venta
- ☑ La cotización enumera costo artículo por artículo sin recargo oculto de utillaje / inspección
- ☑ Suministrar manual de instalación-mantenimiento, marcar grado de grasa y ciclo de mantenimiento
- ☑ Términos claros de garantía posventa para defectos causados por fabricación
Video del taller de producción
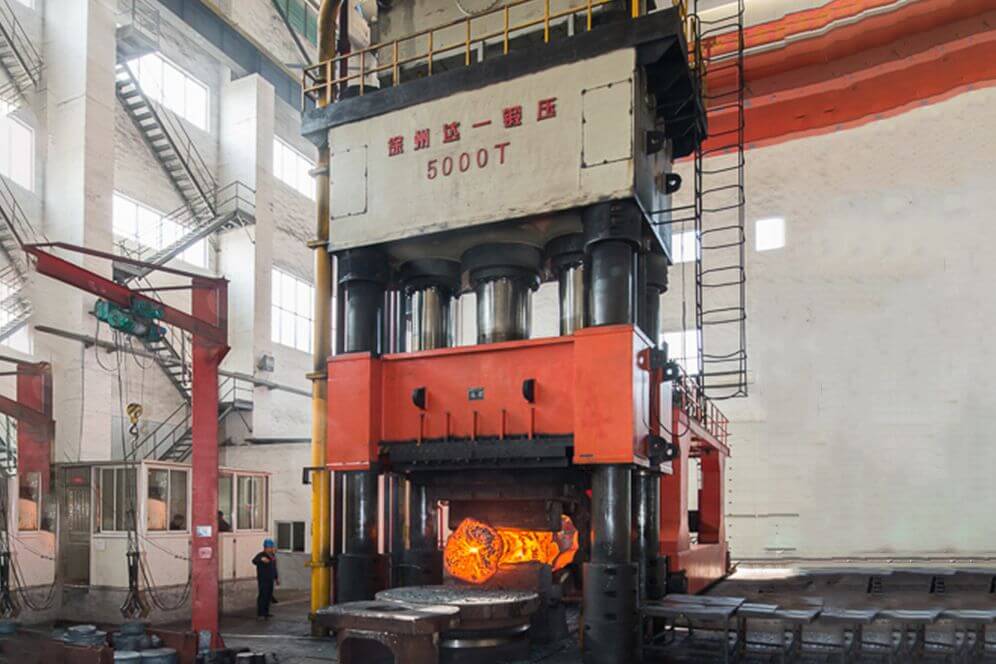
Taller de forja
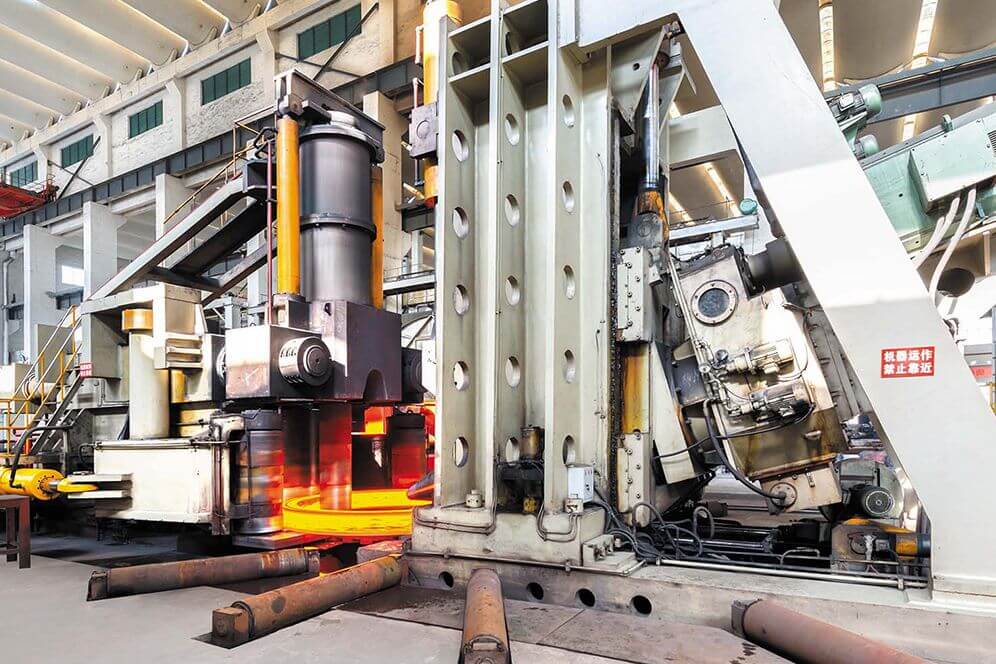
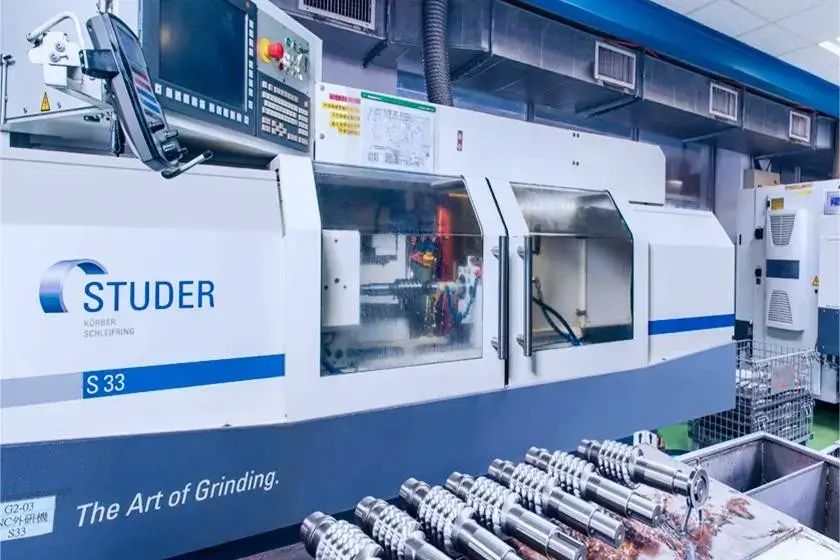
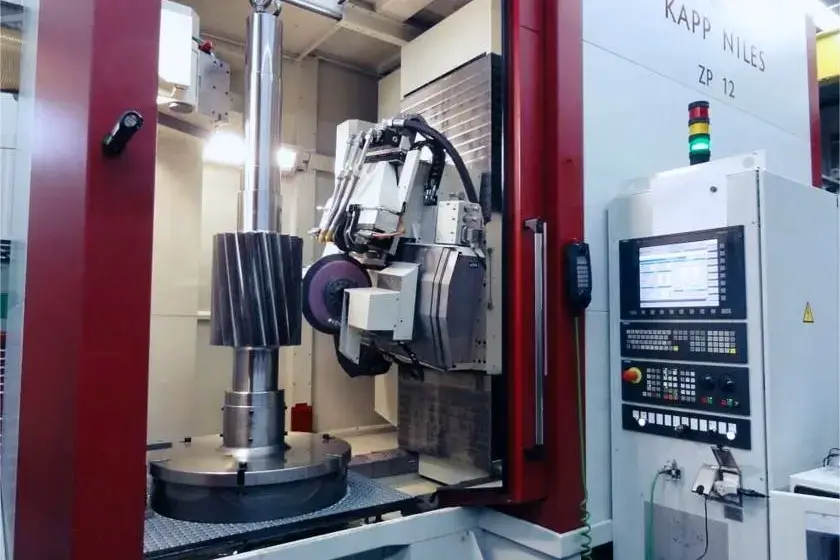
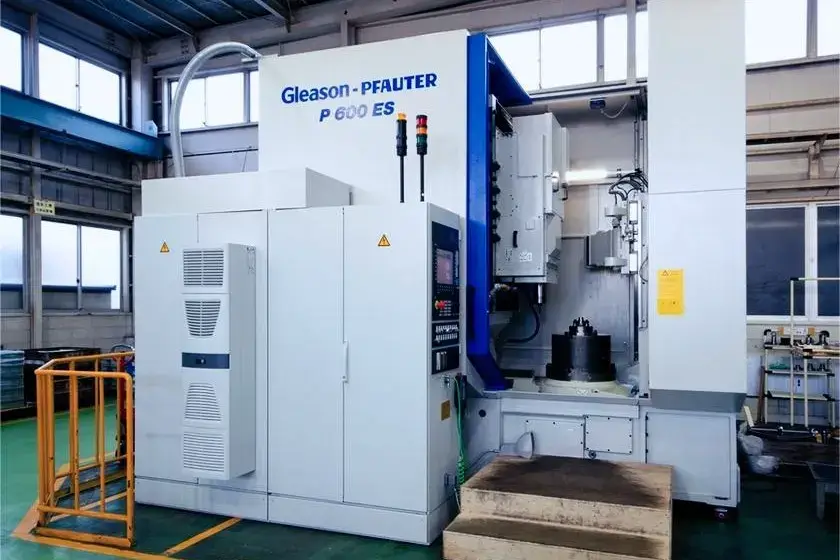
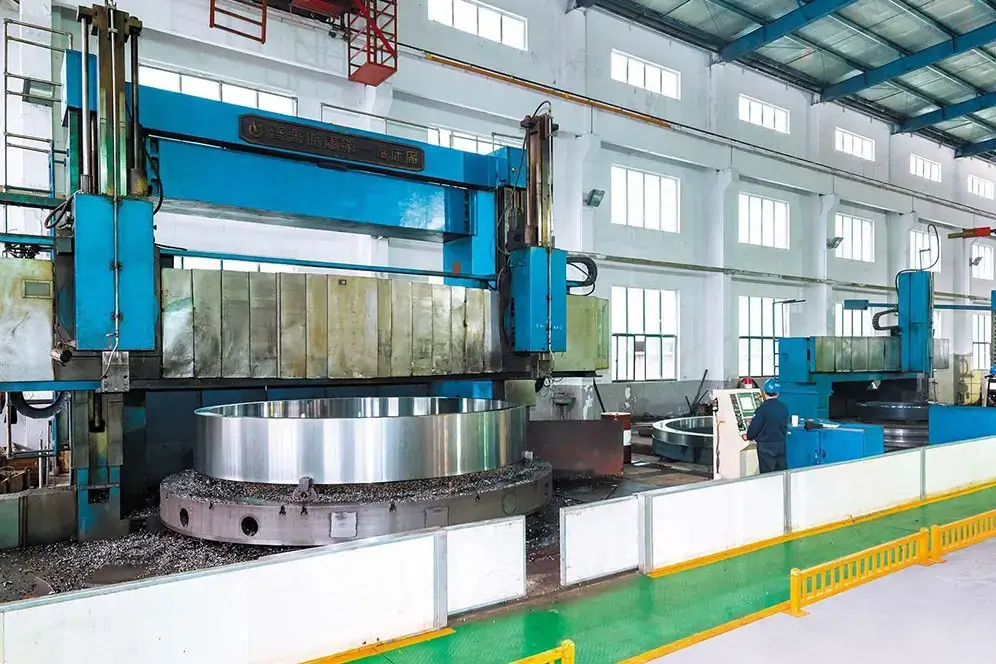
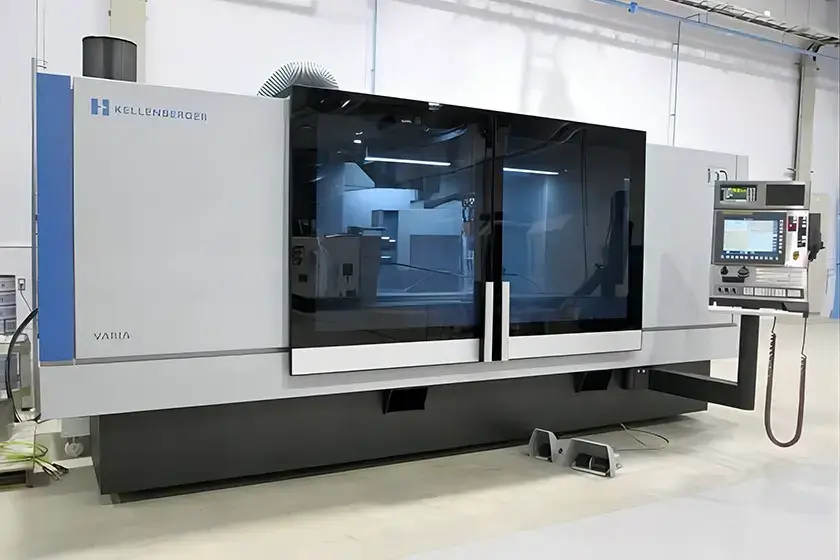
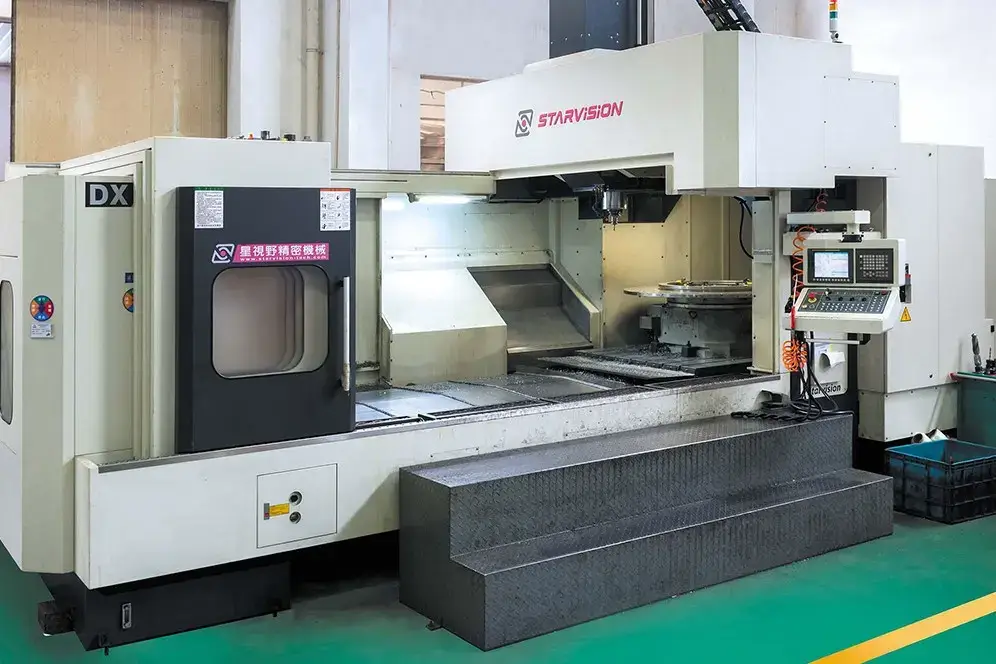
Taller de mecanizado CNC
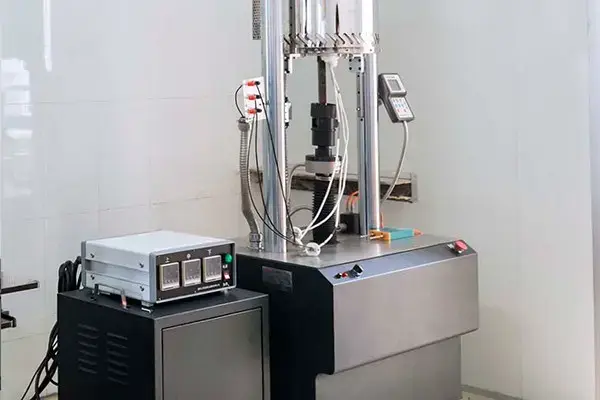
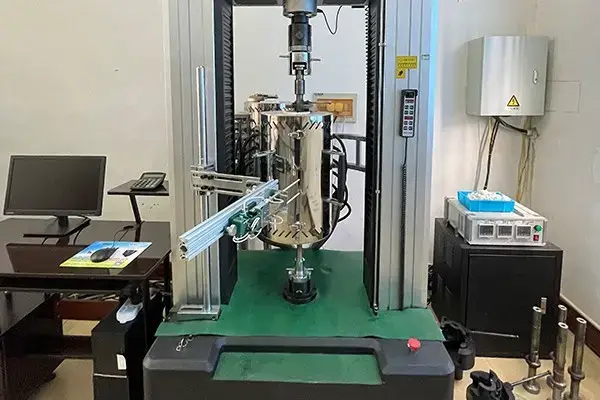
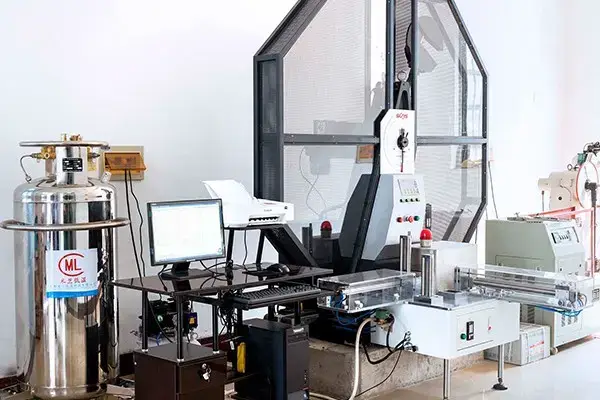
Equipos de ensayo
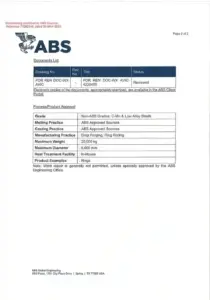
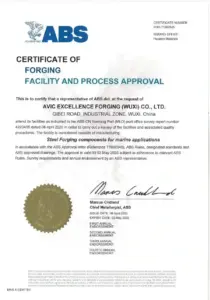
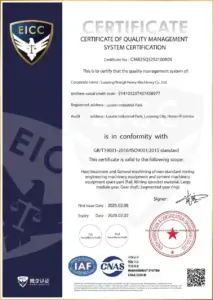
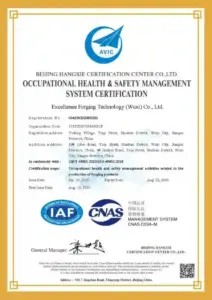
Certificado