 English
 Español
 العربية
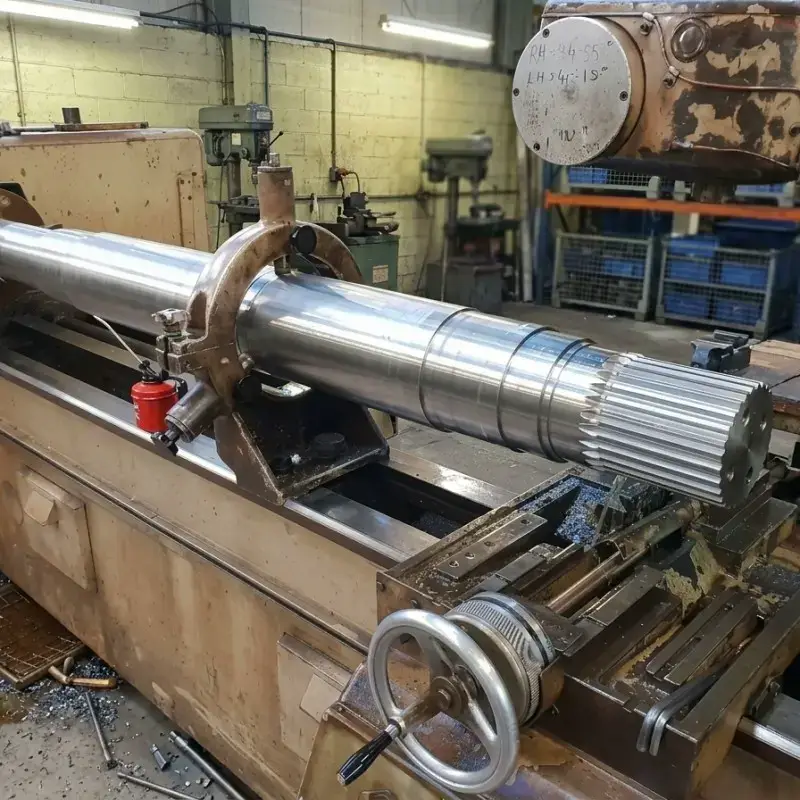
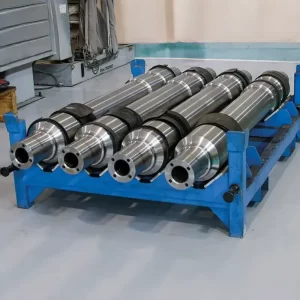
Eje estriado
Fabricamos ejes estriados involutos, de lados paralelos y dentados personalizados con múltiples opciones de material y tratamiento térmico, cumpliendo con normas DIN, ANSI, GB para cajas de engranajes, PTO, minería, maquinaria agrícola y equipos de transmisión servo.
Parámetros del producto
1. ¿Qué es un eje estriado?
Un eje estriado es un componente de transmisión cilíndrico con dientes axiales equidistantes (estrías) mecanizados directamente en su superficie exterior. Se acopla con un cubo (o manguito) de estrías internas correspondiente para transmitir par entre piezas coaxiales, permitiendo al mismo tiempo un deslizamiento axial controlado cuando es necesario. A diferencia de un eje con chavetero, que utiliza una sola chaveta para transferir par a través de una pequeña área de contacto, una estría distribuye la carga entre todos los dientes alrededor de la circunferencia, lo que proporciona mayor capacidad de par, mejor concentricidad y mayor resistencia a la holgura torsional.
Los ejes estriados se encuentran dondequiera que se requiera una transferencia de par fiable, un posicionamiento angular preciso o un movimiento de deslizamiento axial: cajas de engranajes, máquinas herramienta, transmisiones automotrices, accionamientos de toma de fuerza (PTO), cabrestantes, grúas, laminadores, maquinaria agrícola y sistemas de accionamiento servo/husillo de bolas.
Indicadores de rendimiento clave que los compradores deben considerar:
- Capacidad de par — determinada por el módulo, número de dientes, material y tratamiento térmico.
- Concentricidad / descentramiento — afecta la vida del rodamiento y la vibración a velocidad.
- Clase de ajuste (deslizante vs. fijo) — determina si el cubo puede deslizarse axialmente a lo largo del eje.
- Holgura y rigidez torsional — crítico para accionamientos de inversión o indexación.
- Durabilidad superficial — resistencia a picaduras y desgaste bajo carga.
2. Tipos principales de ejes estriados
| Tipo de estría | Perfil del diente y característica | Aplicación típica |
|---|---|---|
| Estría de flancos paralelos (lados rectos) | Dientes rectangulares/de lados paralelos, comúnmente según DIN 5462/5463/5464 o serie en pulgadas ANSI B92.1 de lados paralelos. Fácil de fabricar, precisión de centrado moderada. | Cajas de engranajes industriales generales, equipos de elevación, accionamientos de par bajo a medio. |
| Estría involuta (Strauss / ángulo de presión) | Perfil de diente involuto, ángulo de presión 30° (métrico, según DIN 5480 / ISO 14 / GB/T 3478) o 30°/37,5°/45° (pulgadas, ANSI B92.1). Autocentrante, alta capacidad de carga, herramientas estándar ampliamente disponibles. | La opción más popular: transmisiones automotrices, reductores de engranajes, husillos de máquinas herramienta, accionamientos de servicio pesado. |
| Estría curva / dentada (Serration, 40°) | Dientes involutos poco profundos, módulo pequeño, ángulo de presión 40°; a menudo conformados por laminación o brochado. Par bajo, alto número de dientes, compacto. | Columnas de dirección, acoplamientos, paneles de instrumentos, conexiones de par bajo. |
| Estría de bolas / estría lineal | Pista de rodadura endurecida con bolas recirculantes entre el eje y la tuerca; transmite simultáneamente par y proporciona movimiento lineal de precisión. | Actuadores servo, articulaciones de robots, máquinas de moldeo por inyección, cambiadores de herramientas CNC. |
| Estría de árbol de transmisión (CV / PTO) | Estrías involutas gruesas o paralelas en un eje tubular o macizo, a menudo con sección deslizante telescópica; para líneas de transmisión con junta universal. | Camión, todoterreno, PTO agrícola, conjuntos de árbol cardán industrial. |
3. Modelos, tamaños y rango de parámetros disponibles del fabricante
El rango a continuación refleja la capacidad de producción típica de los fabricantes profesionales de ejes estriados. Se admiten tanto artículos de catálogo estándar como ejes totalmente personalizados según plano; el MOQ puede ser tan bajo como 1 pieza para pedidos de prototipo/I+D.
3.1 Parámetros geométricos principales
- Diámetro exterior / mayor (d): desde 6 mm (dentado en miniatura) hasta 400 mm (industrial pesado); ventana de producción más común 20–200 mm.
- Longitud total del eje: desde 20 mm hasta 3.000 mm (pieza única); ejes más largos se pueden soldar por brida o ensamblar según diseño.
- Módulo (estrías involutas): módulo métrico 0,5 – 10 mm; equivalente en paso en pulgadas 16/32/48/64 pitch según ANSI B92.1.
- Número de dientes (Z): típicamente 6 – 60 dientes; grueso 6–14 para par alto, fino 20–40 para precisión.
- Ángulo de presión: 30° (estándar métrico), 30° / 37,5° / 45° (dentado en pulgadas), 20° (involuta especial).
- Longitud estriada: típicamente 1,5 – 2,5 × diámetro mayor para ajuste fijo; más larga para estrías deslizantes (telescópicas).
- Clase de ajuste / tolerancia:
- Ajuste fijo (H7/h6, o ajuste lateral): sin movimiento axial, p. ej., conexiones brida-cubo.
- Ajuste deslizante (p. ej., H8/e8, H8/d9): el cubo se desliza axialmente bajo carga — sincronizadores, ejes telescópicos PTO.
- Ajuste de precisión: IT5–IT6 para aplicaciones servo/estría de bolas.
- Grado de precisión: según DIN 3960/3961 grados de precisión de estría 5–12; comercial general = grado 7–9; rectificado de precisión = grado 5–6.
- Rectitud / descentramiento: descentramiento de muñón de rodamiento típicamente 0,01–0,03 mm; coaxialidad estría-a-muñón ≤ 0,02 mm para unidades de precisión.
3.2 Serie estándar típica ofrecida por las fábricas
| Serie / Estándar | Rango de diámetro | Uso común |
|---|---|---|
| Estría involuta DIN 5480 (30°) | d = 11 – 200 mm; módulo 0,5–10 | Cajas de engranajes europeas, reductores, accionamientos industriales |
| Involuta en pulgadas ANSI B92.1 | diámetro de paso 0,5 – 6 pulgadas | Equipos de EE.UU./Canadá, accionamientos de especificación militar |
| Involuta métrica GB/T 3478 | d = 11 – 200 mm | Equipos nacionales chinos y de exportación |
| Lados paralelos DIN 5462/5463/5464 | d = 11 – 120 mm | Maquinaria general, elevación, PTO |
| Estría de bolas (personalizada) | diámetro de eje 13 – 80 mm | Servo/movimiento lineal, robótica |
3.3 Opciones de mecanizado y acabado
- Corte / fresado con fresa madre / fresado: rentable, blanks forjados o pretorneados; grado de precisión 8–10.
- Brochado (estrías internas y externas): alta productividad, buen acabado superficial, mejor para producción en masa de estrías internas.
- Modelado (modelado de engranajes): flexible para lotes cortos, estrías internas, estrías adyacentes a hombros.
- Rectificado (rectificado de estrías / rectificado de roscas): grado de precisión 5–6, después del tratamiento térmico; usado para requisitos de alta velocidad, alta carga y baja holgura.
- Laminación / conformado en frío: bajo costo, dentados de paso fino, buena resistencia a la fatiga; adecuado para ejes automotrices de producción en masa.
4. Material, tratamiento térmico y tratamiento superficial
La selección del material determina directamente la capacidad de par, la vida útil al desgaste y el costo. Los fabricantes pueden suministrar los siguientes grados según el par, la velocidad, el entorno y el presupuesto del comprador.
4.1 Tabla de selección de material
| Grado de material | Característica principal | Condición de trabajo adecuada |
|---|---|---|
| 45## / AISI 1045 | Bajo costo, fácil de mecanizar, resistencia moderada. | Carga ligera a media, baja velocidad, ejes no críticos; superficie estriada endurecida por inducción. |
| 40Cr / AISI 4140 / 42CrMo4 | Acero estructural aleado, buena tenacidad y resistencia a la tracción. | Ejes de cajas de engranajes industriales generales, par medio, condición de temple y revenido. |
| 20CrMnTi / 20MnCr5 / AISI 8620 | Acero cementante; superficie dura, núcleo tenaz. | El más popular para estrías de carga pesada: transmisiones, ejes PTO, accionamientos de inversión; superficie HRC 58–62, profundidad de capa 0,8–2,0 mm. |
| 20CrNiMo / AISI 9310 / 18CrNiMo7-6 | Acero cementante de alta gama, excelente resistencia al impacto y a la fatiga. | Aeroespacial, minería, todoterreno, accionamientos pesados con carga de choque. |
| 42CrMo / 4140 (endurecido por inducción) | Endurecimiento por inducción de frecuencia media en muñones estriados; alternativa económica a la cementación. | Estrías deslizantes de carga media, ejes PTO, columnas de dirección. |
| 17-4PH / 304 / 316 inoxidable | Resistente a la corrosión, opciones no magnéticas disponibles. | Marina, maquinaria alimentaria, equipos farmacéuticos, entornos húmedos. |
| 20Cr / AISI 1020 (nitruración) | La nitruración produce una capa delgada, dura y de baja distorsión. | Estrías de precisión que requieren distorsión mínima después del tratamiento térmico. |
| Fundición dúctil (QT500-7 / QT600-3) | Buen amortiguamiento, bajo costo para ejes huecos de gran diámetro. | Rodillos grandes de baja velocidad, rodillos de laminador, manguitos estriados no críticos. |
4.2 Opciones de tratamiento térmico proporcionadas por las fábricas
- Cementación y temple-revenido (endurecimiento superficial): profundidad de capa 0,5–3,0 mm; superficie HRC 58–62, núcleo HRC 30–45. Recomendado para ejes estriados de carga pesada y carga de impacto.
- Endurecimiento superficial por inducción: endurecimiento local de dientes estriados y muñones; económico para ejes de acero al carbono/aleado; dureza HRC 45–55.
- Temple y revenido completo: dureza general HRC 28–42; usado cuando el desgaste superficial no es el factor limitante.
- Nitruración: capa dura delgada (0,2–0,6 mm), distorsión mínima; para estrías rectificadas de precisión.
- Normalizado / recocido: alivio de tensiones antes del mecanizado de acabado; estándar para forjas grandes.
4.3 Tratamiento superficial
- Oxidación negra / fosfatado (antióxido, compatible con lubricación).
- Galvanizado, niquelado o cromado (protección contra la corrosión).
- Recubrimiento Dacromet / de escamas geométricas (alta resistencia a la corrosión para uso exterior / costero).
- Pasivado de acero inoxidable; aceite antióxido para embalaje de exportación estándar.
5. Puntos de dolor comunes del comprador y soluciones específicas (Capítulo principal)
Este capítulo enumera fallos reales que enfrentan los compradores, las causas raíz probables y los requisitos concretos que deben plantear al fabricante durante la RFQ y la orden de compra.
Punto de dolor 1: Los dientes estriados se desgastan rápidamente / picaduras y descascarillado bajo par nominal
- Síntoma: Después de unos meses de operación, las superficies de los dientes muestran picaduras, rayado o desgaste abrasivo; la holgura aumenta notablemente; el ruido aumenta.
- Causas raíz: Material incorrecto (p. ej., acero 45## en un accionamiento de carga pesada); profundidad de capa insuficiente; dureza superficial demasiado baja; desajuste de lubricación; margen de sobrecarga demasiado pequeño.
- Solución requerida por el comprador:
- Para accionamientos de carga pesada o inversión, especificar acero cementante (20CrMnTi / 8620 / 18CrNiMo7-6), superficie HRC 58–62, y exigir explícitamente una profundidad mínima de capa efectiva (p. ej., 1,2 mm) en el plano y la orden de compra.
- Informar a la fábrica del par máximo real, ciclos de inversión y tipo de lubricante; pedir al proveedor que confirme la capacidad de carga según DIN 3990 / ISO 6336 o equivalente.
- Mantener un factor de seguridad de al menos 1,2–1,5 para operación de servicio continuo.
Punto de dolor 2: La estría no se desliza suavemente / se atasca y agarrota durante el movimiento axial
- Síntoma: El cubo de acoplamiento no puede deslizarse a lo largo de la estría, o se atasca en ciertas posiciones; el cambio se vuelve difícil; la estría deslizante se sobrecalienta.
- Causas raíz: Clase de ajuste incorrecta seleccionada (se eligió ajuste fijo en lugar de deslizante); distorsión por tratamiento térmico; mala rectitud de la sección estriada; ranura de lubricación insuficiente; rebabas en los bordes de los dientes.
- Solución requerida por el comprador:
- Indicar claramente «ajuste deslizante» en el plano (p. ej., H8/e8 o la clase de ajuste específica según su estándar). Especificar la fuerza de deslizamiento requerida y el coeficiente de fricción admisible.
- Requerir un chaflán ligero en el borde del diente y un bisel de entrada en el extremo de la estría.
- Para estrías deslizantes largas, solicitar informe de inspección de rectitud en la sección estriada.
- Solicitar recubrimiento de fosfato + aceite o fosfato de manganeso en estrías deslizantes para retener el lubricante.
Punto de dolor 3: Vibración y ruido anormal a alta velocidad; el rodamiento falla prematuramente
- Síntoma: Una vez que el eje alcanza la velocidad de operación, la vibración aumenta; los rodamientos correspondientes fallan prematuramente; el sello gotea.
- Causas raíz: Mala coaxialidad estría-a-muñón; desequilibrio después del mecanizado; material no aliviado de tensiones; distorsión incorrecta por tratamiento térmico.
- Solución requerida por el comprador:
- Especificar la coaxialidad estría-a-muñón de rodamiento (p. ej., ≤ 0,02 mm) y el descentramiento total indicado (TIR) en el plano.
- Para ejes que giran por encima de 1.500 rpm, requerir un grado de balanceo dinámico (p. ej., G6.3 o G2.5 según ISO 1940) y un informe de prueba de balanceo.
- Requerir alivio de tensiones (normalizado o revenido) entre desbaste y rectificado de acabado.
Punto de dolor 4: La estría de repuesto individual no se acopla con el cubo / estría de acoplamiento existente
- Síntoma: El comprador pide un eje de repuesto; no se inserta en el cubo viejo, o el ajuste es demasiado flojo/apretado.
- Causas raíz: Las estrías se fabrican con tolerancias de ajuste lateral, ajuste por diámetro mayor o ajuste por diámetro menor. Una estría «estándar» de otro taller puede no ser intercambiable incluso con las mismas dimensiones nominales. Diferentes estándares (DIN vs. ANSI vs. JIS) también difieren.
- Solución requerida por el comprador:
- Especificar siempre el estándar (DIN 5480, ANSI B92.1, GB/T 3478, etc.), la clase de ajuste y el método de centrado (diámetro mayor, diámetro menor o ajuste lateral) en el plano.
- Si solo se reemplaza una mitad, enviar la pieza de acoplamiento existente (cubo o eje) a la fábrica para rectificado de ajuste / brochado de ajuste para garantizar el contacto.
- Solicitar un certificado de inspección con calibre de estría (pasa/no pasa) para cada lote.
Punto de dolor 5: Fractura del diente / rotura súbita bajo carga de choque
- Síntoma: El diente estriado se corta durante el arranque, la inversión o la sobrecarga; parada no planificada.
- Causas raíz: Dureza del núcleo demasiado frágil (capa sobre-endurecida sin tenacidad adecuada); filete de raíz del diente demasiado agudo; defectos internos del material; par de choque excede el diseño; tratamiento térmico incorrecto.
- Solución requerida por el comprador:
- Para ejes cementados, requerir TANTO la dureza superficial COMO la dureza del núcleo en el informe de inspección (p. ej., superficie HRC 58–62, núcleo HRC 30–42).
- Especificar radio mínimo de filete de raíz y prohibir esquinas afiladas en las raíces de los dientes.
- Solicitar certificado de ensayo de material (MTC) e informes de inspección ultrasónica (UT) o por partículas magnéticas (MT) para ejes de servicio pesado.
- Comunicar el par de choque en el peor caso; pedir a la fábrica que verifique la seguridad a fatiga por flexión en la raíz del diente.
Punto de dolor 6: Desajuste dimensional después de la entrega — agujero, muñón, chavetero o rosca no se ensamblan
- Síntoma: Los muñones de rodamiento están por debajo/por encima de tamaño; el ancho del chavetero está desviado; el extremo roscado no engancha la tuerca; la longitud del eje no coincide.
- Causas raíz: Plano ambiguo; sin tolerancias marcadas; fábrica malinterpretó unidades (mm vs. pulgadas); inspección en proceso faltante.
- Solución requerida por el comprador:
- Presentar un plano dimensional completo con GD&T / tolerancias bilaterales en cada característica crítica; adjuntar un archivo STEP 3D cuando sea posible.
- Indicar claramente la unidad (mm métrico o pulgadas) y el estándar de rosca (M, UN, UNF, BSP).
- Para muestras de ingeniería inversa, enviar la muestra física a la fábrica y requerir un informe dimensional de vuelta para confirmación del comprador antes de la producción en masa.
- Requerir un informe de inspección final al 100% en todas las dimensiones de ensamblaje.
Punto de dolor 7: Alto costo y plazo de entrega largo para ejes únicos / prototipo
- Síntoma: El comprador necesita 1–2 ejes para una máquina prototipo, pero los proveedores exigen MOQ alto, plazo de entrega largo o tarifas de configuración.
- Solución requerida por el comprador:
- Elegir un fabricante que soporte MOQ = 1 para ejes personalizados, utilizando torneado CNC + fresado/modelado de estrías en lugar de utillajes de brochado dedicados.
- Para etapas de I+D, considerar acero 45## con endurecimiento por inducción para reducir costos; actualizar el material solo después de la validación del diseño.
- Confirmar el plazo de entrega por escrito: prototipo típico 10–20 días hábiles; producción en masa 30–50 días.
Punto de dolor 8: Corrosión y óxido en entornos exteriores, marinos o de grado alimentario
- Síntoma: La superficie del eje se oxida rápidamente; el lubricante se lava; la estría se agarrota.
- Solución requerida por el comprador:
- Para uso corrosivo o alimentario/farmacéutico, especificar acero inoxidable (17-4PH, 316) en lugar de confiar solo en el recubrimiento superficial.
- Para acero al carbono/aleado en servicio costero o exterior, requerir Dacromet, niquelado o recubrimiento de escamas de zinc más grasa adecuada.
- El aceite antióxido estándar solo es adecuado para almacén interior seco y envío de exportación.
6. Aceptación y documentos que el comprador debe solicitar
Al realizar la orden de compra, listar los siguientes entregables en el acuerdo técnico o cotización. Los fabricantes de reputación los suministran rutinariamente.
- Certificado de Ensayo de Material (MTC / Certificado de Molino) — composición química y propiedades mecánicas según EN 10204 3.1 o equivalente.
- Informe de tratamiento térmico — dureza superficial y del núcleo, profundidad de capa efectiva, trazabilidad de dureza por lote.
- Informe de inspección dimensional — dimensiones principales, descentramiento, rectitud, resultado de calibre de estría (pasa/no pasa).
- Informe de rodillo / patrón de contacto de estría — fotos o trazas que muestren el contacto del diente bajo carga, especialmente para estrías deslizantes y de servicio pesado.
- Certificado de balanceo dinámico — para ejes de alta velocidad (grado de balanceo G6.3 / G2.5 según ISO 1940).
- Informes NDT — UT / MT / PT para ejes de servicio pesado o críticos para la seguridad.
- Inspección de terceros — SGS, BV, TÜV o inspector propio del comprador se puede arreglar.
- Copia del certificado ISO 9001 / IATF 16949 de la fábrica.
Valores de referencia de aceptación típicos:
- Eje industrial general: TIR de muñón de rodamiento ≤ 0,03 mm; rectitud ≤ 0,05 mm/m.
- Estría de precisión / rectificada: TIR ≤ 0,015 mm; rectitud ≤ 0,02 mm/m.
- Tolerancia de dureza dentro de ±2 HRC del valor especificado.
7. Lista de verificación de consulta / RFQ del comprador
Proporcionar la mayor cantidad posible de lo siguiente al solicitar una cotización. Cuanto más completa sea la entrada, más rápida y precisa será la cotización, y menor será el riesgo de retrabajo.
- Tipo de estría y estándar: involuta / paralela / dentado; número de estándar (DIN 5480, ANSI B92.1, GB/T 3478, etc.).
- Geometría: diámetro mayor/menor, módulo o paso, número de dientes, ángulo de presión, longitud estriada, longitud total del eje.
- Clase de ajuste: fijo o deslizante; tolerancia requerida / método de centrado.
- Material y tratamiento térmico: grado de acero, dureza superficial y del núcleo objetivo, profundidad de capa si aplica.
- Otras características: muñones de rodamiento, chaveteros, roscas, brida, agujeros transversales, ranuras de anillo de retención, ranuras de aceite.
- Condición de trabajo: par nominal, par máximo/de choque, velocidad (rpm), continuo vs. intermitente, inversión o unidireccional, vida útil esperada.
- Entorno: temperatura ambiente, humedad, requisitos corrosivos / polvorientos / exteriores / de grado alimentario.
- Documentación: plano / archivo STEP / muestra física disponible; MTC, informe de tratamiento térmico, informe de balanceo requeridos.
- Cantidad y entrega: prototipo / lote pequeño / producción en masa; fecha de entrega requerida.
8. Industrias de aplicación típicas
Transmisiones y trenes motrices automotrices; cajas de engranajes y reductores industriales; husillos de máquinas herramienta y ejes de avance; maquinaria agrícola (PTO, accionamientos de cosechadoras); equipos de construcción y minería; accionamientos de grúas y cabrestantes; equipos offshore / marinos; articulaciones servo y de robots; máquinas de moldeo por inyección y fundición a presión; accionamientos auxiliares de ferrocarril y material rodante.
9. Lista de verificación de capacidad del proveedor (evaluación del comprador)
- □ Puede producir estrías involutas, de lados paralelos y dentadas según normas DIN / ANSI / GB / JIS, además de planos personalizados e ingeniería inversa a partir de muestras.
- □ Equipado con tornos CNC, fresadoras/modeladoras de estrías, brochadoras y rectificadoras de estrías de precisión; inspección CMM / calibre de estría disponible internamente.
- □ Tiene tratamiento térmico interno (cementación, endurecimiento por inducción, nitruración) o un socio cualificado a largo plazo con registros trazables.
- □ Proporciona MTC, informe de dureza/profundidad de capa, informe dimensional y certificado de balanceo junto con los productos.
- □ Acepta pedidos de lotes pequeños / prototipo (MOQ tan bajo como 1 pieza) sin tarifas de configuración excesivas.
- □ La cotización desglosa claramente material, tratamiento térmico, mecanizado, inspección, embalaje y términos de envío.
- □ Ofrece soporte de ingeniería previo a la venta — verificación de carga, recomendación de ajuste y asesoramiento de selección de material.
- □ Define claramente la garantía y el manejo de no conformidades en el acuerdo comercial.
Video del taller de producción
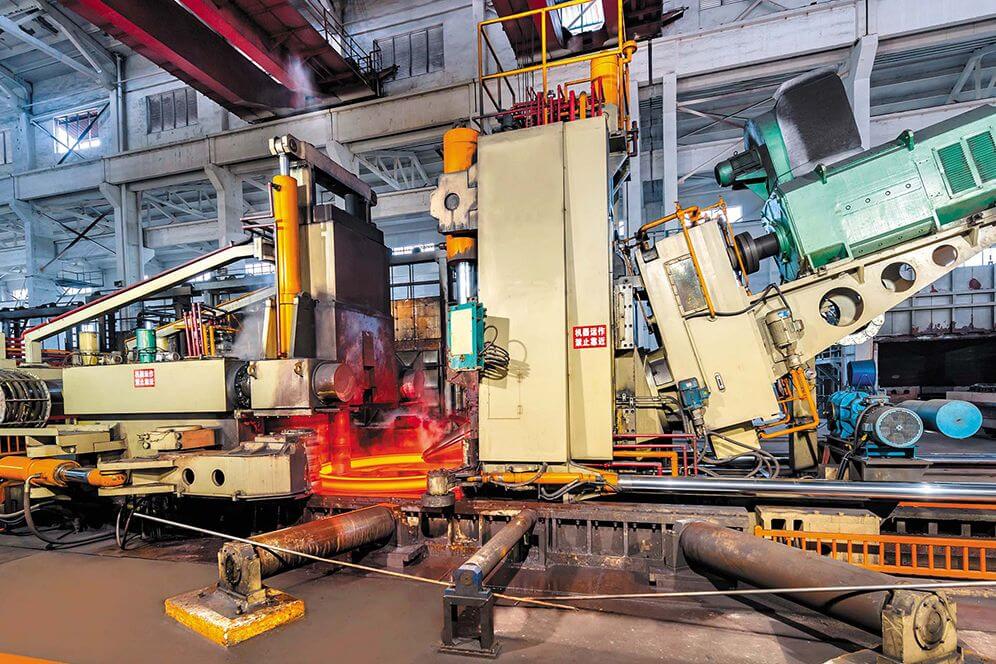
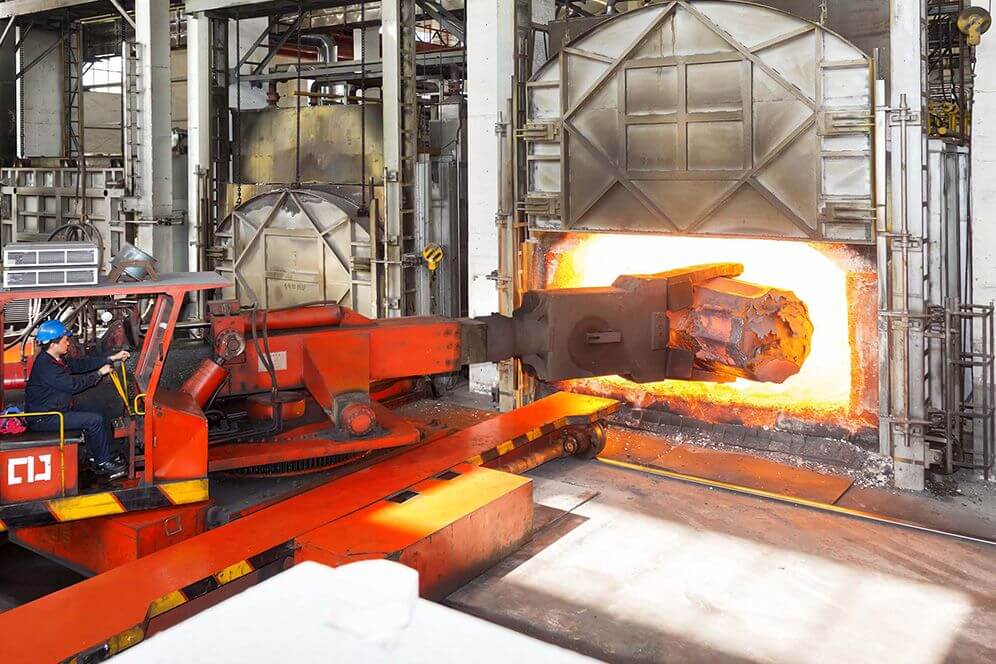
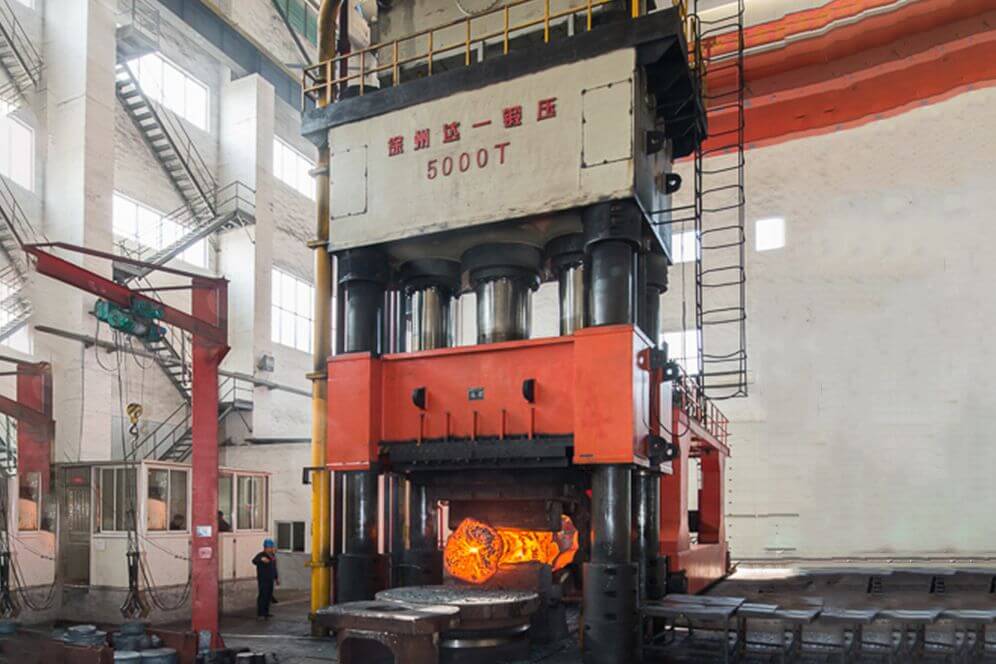
Taller de forja
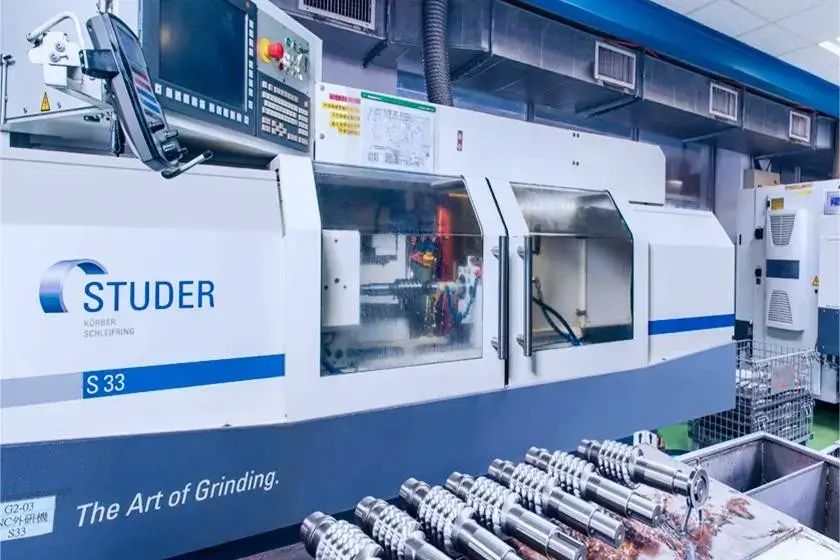
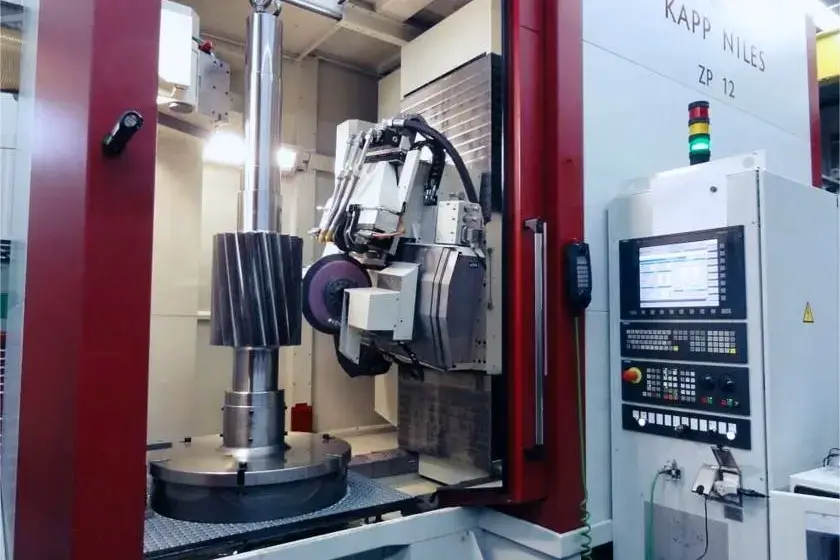
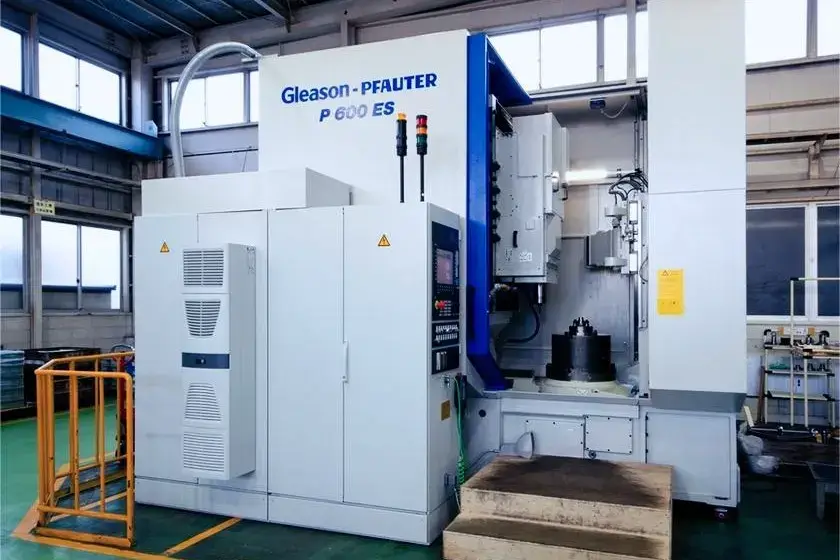
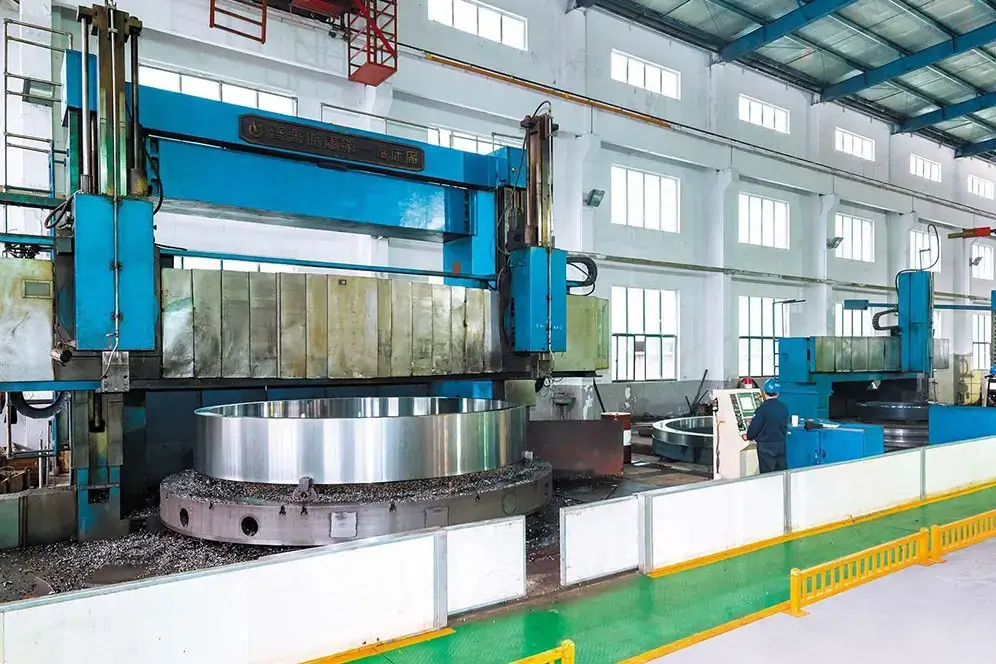
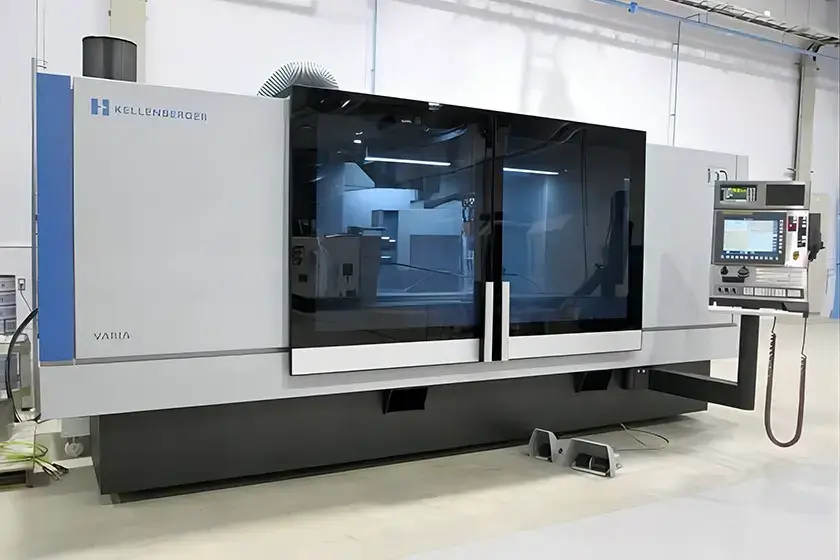
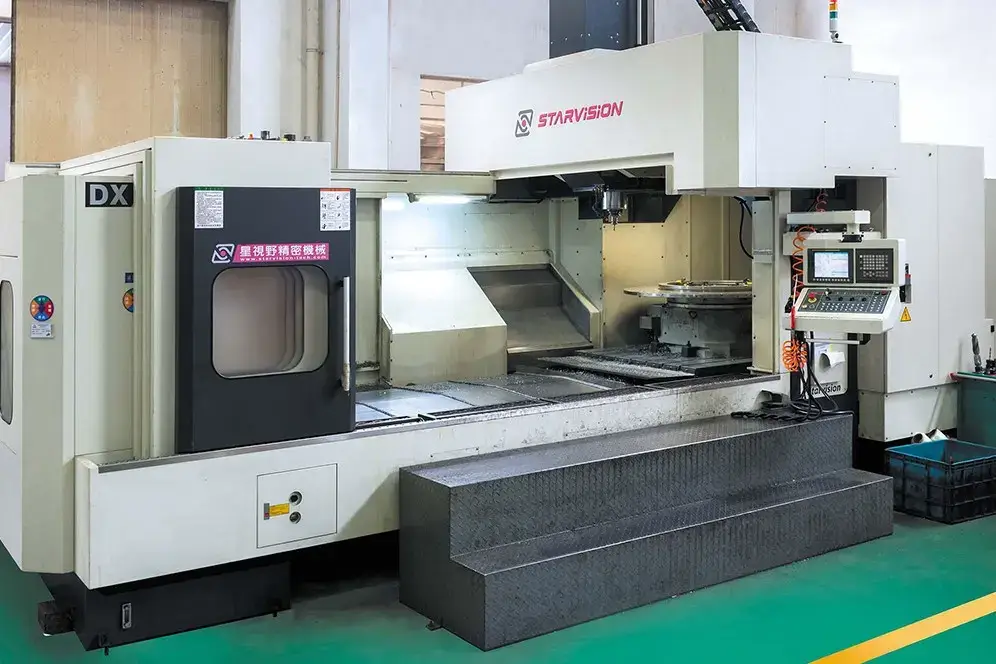
Taller de mecanizado CNC
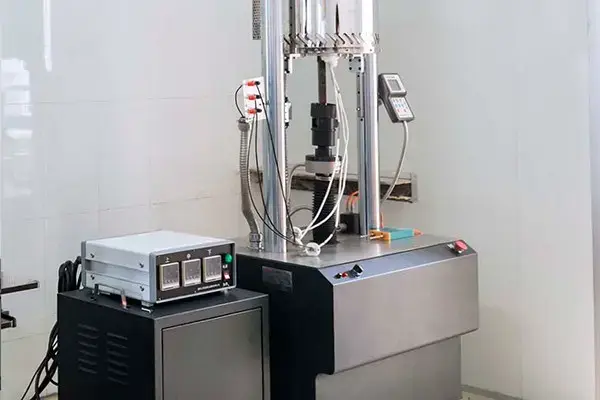
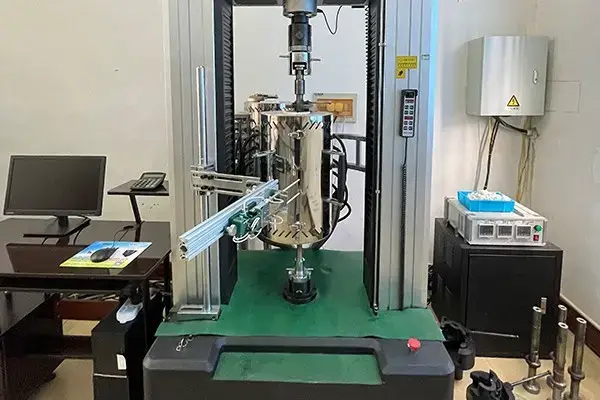
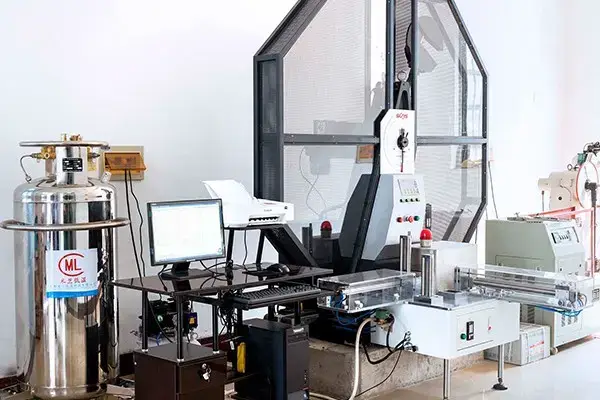
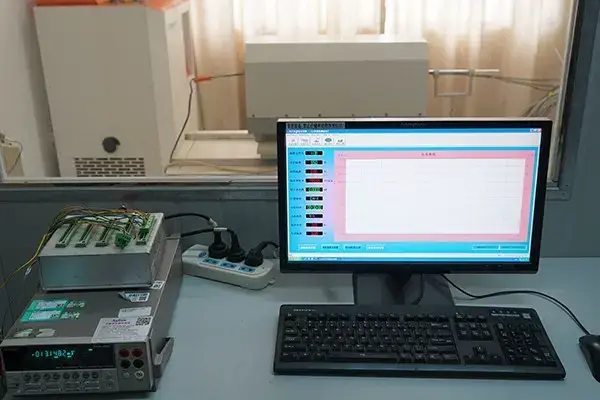
Equipos de ensayo
Certificado