 English
 Español
 العربية
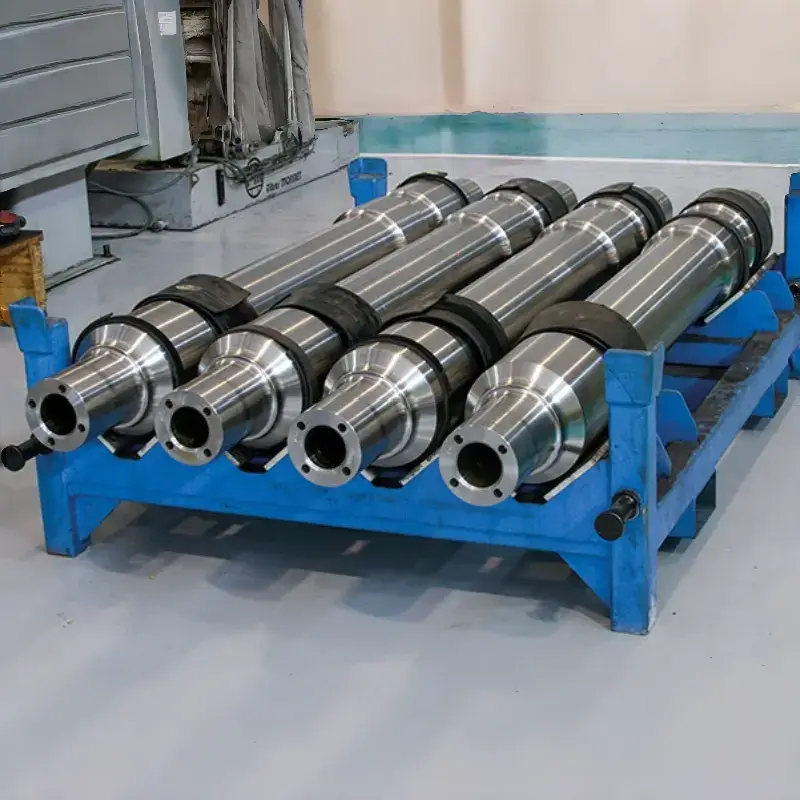
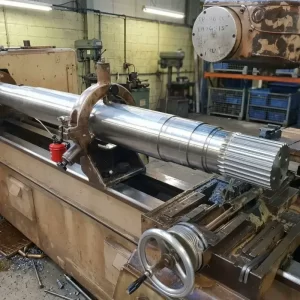
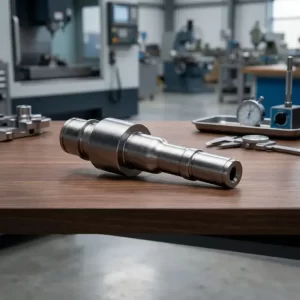
الأعمدة والمغازل الصناعية
نصنّع أعمدة صناعية مخصصة ومغازل دقيقة تشمل مغازل المخارط والتفريز والتجليخ وأعمدة الأسطوانات، مع خيارات مواد متنوعة ومعايير دقة صارمة للآلات الآلية والطباعة والنسيج والمعدات الدوارة الثقيلة.
معلمات المنتج
1. ما هي الأعمدة (المغازل) الصناعية
العمود (المغزل) الصناعي هو مكوّن دوّار دقيق يدعم أو يمسك الأدوات أو قطع العمل أو التروس أو البكرات أو الأسطوانات أو الطاولات الدوارة وينقل عزم الدوران مع الحفاظ على دوران دقيق. على عكس أعمدة النقل العامة، يُتوقع من المغزل الصناعي أن يعمل بسرعة عالية مع اهتزاز منخفض جدًا وانحراف ضيق وعمر محمل طويل — فهو “القلب” الدوّار للآلات الآلية وآلات النسيج ومكابس الطباعة والأسطوانات والمحركات عالية السرعة.
يغطي المصطلح عائلة واسعة: مغازل الآلات الآلية (المخرطة، التفريز، التجليخ، التجويف)، وأعمدة الآلات (النقل، البكرون، الأسطوانة، اللامركزي)، والمغازل الحية / مغازل قضيب السحب (تغيير الأدوات التلقائي)، والمغازل عالية السرعة المبردة بالهواء / الزيت، والمغازل المدفوعة بحزام أو المدمجة بالمحرك. يعالج هذا الدليل مشكلة المشتري كواحدة: تحديد عمود دوّار دقيق يعمل بدقة ويدوم ويلائم.
مؤشرات الأداء ذات الصلة بالمشتري:
- دقة الدوران — الانحراف الشعاعي والمحوري عند الأنف / المخروط، مقاسًا عند السرعة المقدرة.
- قدرة السرعة — أقصى دورة/دقيقة وهامش السرعة الحرجة؛ درجة التوازن (ISO 1940 G0.4 / G1.0 / G2.5).
- الصلابة والانحراف — يؤثران مباشرة على جودة التشغيل ومقاومة الاهتزاز.
- ترتيب المحامل والتحميل المسبق — يحددان قدرة الحمل وتوليد الحرارة والعمر.
- الاستقرار الحراري — نمو المغزل عند درجة حرارة التشغيل؛ المبرد / ضباب الزيت المطلوب.
- التمركز بين المجلات ومخروط / وجه التركيب — يؤثر على دقة الأداة / قطعة العمل.
2. الأنواع الرئيسية للأعمدة (المغازل) الصناعية
| النوع | الميزة | الاستخدام النموذجي |
|---|---|---|
| مغزل المخرطة (أفقي) | تجويف نافذ مجوّف للقضيب / الظرف؛ مدفوع بحزام أو ترس؛ فلنجة أنف A2/A5/A6. | مخارط CNC / تقليدية، مراكز الخراطة. |
| مغزل التفريز / مركز التشغيل | مخروط أداة CAT / BT / HSK؛ قضيب سحب وأسطوانة تثبيت مدمجة؛ سرعة عالية. | مراكز تشغيل عمودية / أفقية، مراكز حفر ولولبة. |
| مغزل التجليخ | دقة عالية جدًا؛ محامل كرات تلامس زاوي أو محامل هيدروستاتيكية؛ تشحيم بالهواء/الزيت. | آلات تجليخ أسطوانية وسطحية وأدوات ودقيقة. |
| مغزل التجويف / التفريز (ثقيل) | تجويف نافذ كبير، صلابة ثابتة عالية؛ مدفوع بتروس أو حزام. | آلات تجويف أرضية، آلات تفريز بوابية، آلات تجليخ الأسطوانات. |
| مغزل مدمج / بمحرك | دوار المحرك مركّب مباشرة على العمود؛ بدون حزام؛ دورة/دقيقة عالية (حتى 24,000–60,000). | مراكز تشغيل عالية السرعة، الحفر، PCB، النجارة. |
| مغزل مدفوع بحزام | محرك خارجي عبر حزام توقيت / V؛ تكلفة أقل، صيانة أسهل. | آلات تفريز CNC عامة، تفريز، حفر، نجارة. |
| عمود أسطوانة / أسطوانة صناعية | جسم أسطواني كبير مع مجلات؛ للطباعة والورق والنسيج ودرفلة الفولاذ. | مكابس الطباعة، الكلندرات، آلات الورق، ناقلات الأسطوانات. |
| عمود نقل / بكرون | تروس أو بكرات أو عجلات مسننة مركّبة على المجلات؛ ليس مغزل دقة بحد ذاته. | صناديق تروس عامة، مخفضات، أعمدة خطية. |
3. الطرازات والأحجام ونطاق المعلمات المتاحة من المصنّع
3.1 المعلمات الهندسية والأداء الأساسية
- القطر الخارجي / قطر مجلة المغزل: من 20 مم (مغزل حفر صغير) حتى 600 مم (مغزل تجويف ثقيل)؛ الأكثر شيوعًا 60–200 مم.
- الطول الإجمالي للمغزل: من 100 مم حتى 4,000 مم؛ أعمدة الأسطوانات الأطول يمكن تصنيعها حسب الرسم.
- قطر التجويف النافذ: من 5 مم حتى 350 مم (سعة قضيب المخرطة).
- الأنف / المخروط: تشمل الخيارات القياسية:
- CAT 30 / CAT 40 / CAT 50 (ما يعادل BT).
- BT 30 / BT 40 / BT 50.
- HSK-A63 / HSK-A100 / HSK-E40 / HSK-E50.
- مخروط ISO 7/24 (30، 40، 50).
- مخروط Morse (MT2–MT5) لمغازل الحفر / المخرطة.
- Camlock / A2-5 / A2-6 / A2-8 / A2-11 للظروف.
- نطاق السرعة: مدفوع بحزام 1,500–8,000 دورة/دقيقة؛ مغزل بمحرك مدمج 8,000–24,000 دورة/دقيقة (قياسي) حتى 60,000 دورة/دقيقة (حفر عالي السرعة / PCB).
- الانحراف الشعاعي عند الأنف: ≤ 0.002 مم (تجليخ دقيق)؛ ≤ 0.005 مم (مركز تشغيل)؛ ≤ 0.01 مم (مخرطة عامة).
- الانحراف المحوري / اللعب الطرفي: ≤ 0.002–0.005 مم للمغازل الدقيقة.
- درجة التوازن: ISO 1940 G0.4 (دقة فائقة)، G1.0 (تشغيل عالي السرعة)، G2.5 (صناعي عام).
- ترتيب المحامل: مجموعات محامل كرات تلامس زاوي (DB / DF / DT)، محامل أسطوانية، محامل مخروطية، هيدروستاتيكية أو هوائية لتطبيقات خاصة.
- التشحيم: شحم، ضباب زيت، زيت-هواء، زيت دائري، أو هيدروستاتيكي.
3.2 السلسلة القياسية النموذجية التي تقدمها المصانع
| السلسلة | نطاق الحجم | الاستخدام الشائع |
|---|---|---|
| مغزل مركز تشغيل BT40 / BT50 | 8,000–15,000 دورة/دقيقة؛ جسم 120–190 مم | مراكز تشغيل عمودية / أفقية |
| مغزل عالي السرعة HSK-A63 | 12,000–24,000 دورة/دقيقة؛ جسم 100–130 مم | تشغيل عالي السرعة، قوالب |
| مغزل مخرطة CNC (A2-5 / A2-6) | تجويف نافذ 52–105 مم؛ 3,000–4,500 دورة/دقيقة | مراكز خراطة CNC |
| مغزل التجليخ | 10,000–60,000 دورة/دقيقة؛ انحراف ≤ 0.002 مم | تجليخ أسطواني / سطحي / أدوات |
| مغزل تفريز مدفوع بحزام | 1.5–7.5 كيلوواط؛ 8,000–24,000 دورة/دقيقة | آلات تفريز CNC، نجارة، حفر |
| عمود أسطوانة صناعية | قطر الجسم 100–1,000 مم؛ الطول 1,000–6,000 مم | طباعة، ورق، نسيج، أسطوانات فولاذية |
3.3 التشغيل والإنهاء
- خراطة CNC + تجليخ نهائي لجميع المجلات والمخاريط؛ تجليخ أسطواني إلى IT4–IT5.
- برم تجويف المغزل / المبيت لملاءمة المحامل.
- تجليخ مخروط الأنف على آلة تجليخ مغازل لتمركز حقيقي.
- توازن ديناميكي على آلات توازن مخصصة (مثل Schenk / Haimer) عند سرعة التشغيل.
- اختياري: فحص ليزر لتلامس المخروط (أزرق عند تلامس ≥ 85%).
4. المادة والمعالجة الحرارية والمعالجة السطحية
4.1 جدول اختيار المواد
| درجة المادة | الميزة الرئيسية | ظرف العمل المناسب |
|---|---|---|
| 20CrMnTi / 20MnCr5 / SAE 8620 | مكربن؛ المجلة HRC 58–62، القلب متين. | الأكثر شيوعًا للمغازل الدقيقة: مجلات المحامل صلبة، الجسم متين. |
| GCr15 / SAE 52100 | فولاذ محامل؛ مقسّى بالكامل إلى HRC 60–64؛ مقاومة ممتازة للتآكل. | مغازل صغيرة عالية الدقة، جلب المغزل، مغازل التجليخ. |
| 40Cr / 42CrMo4 / SAE 4140 | تصلب سطحي بالحث على المجلات؛ متانة جيدة. | مغازل مخرطة عامة، أعمدة نقل متوسطة الحمل. |
| 38CrMoAlA (فولاذ النتردة) | منترد؛ طبقة صلبة رقيقة، تشوه ضئيل، مقاومة ممتازة للإجهاد. | مغازل دقيقة تتطلب تفاوتًا ضيقًا بعد المعالجة الحرارية. |
| 17-4PH / 316 مقاوم للصدأ | مقاوم للتآكل؛ خيار غير مغناطيسي. | خدمة مغازل في الغذاء والصيدلة والكيمياء والبحرية. |
| 45## / SAE 1045 | تكلفة منخفضة؛ مجلات متصلبة بالحث. | أعمدة خطية منخفضة السرعة، غير دقيقة، أعمدة أسطوانات. |
| حديد زهر مطيل (QT600-3) | تخميد جيد، تكلفة منخفضة لأجسام الأسطوانات الكبيرة. | أسطوانات كلندرات كبيرة، أسطوانات ورق (ليس للمغازل الدقيقة عالية السرعة). |
| ألومنيوم 7075 / أنبوب ألياف كربون | خفيف الوزن؛ قصور ذاتي منخفض. | مغازل تفريز عالية السرعة، شيالات أسطوانات خفيفة. |
4.2 خيارات المعالجة الحرارية
- الكربنة والتقسية والمراجعة: عمق الطبقة 0.8–2.0 مم؛ المجلة HRC 58–62، القلب HRC 30–42. قياسي لمجلات المغازل الدقيقة.
- التصلب السطحي بالحث: تصلب موضعي للمجلة؛ اقتصادي للمخارط / أعمدة النقل.
- التقسية الكاملة (GCr15): HRC عام 60–64؛ يُستخدم للأعمدة الصغيرة عالية الدقة.
- النتردة (38CrMoAlA): طبقة 0.3–0.6 مم؛ تشوه ضئيل؛ مثالي للمغازل المجلّخة نهائيًا.
- التجميد العميق / المراجعة المزدوجة: يثبّت الدقة الأبعادية؛ مطلوب لمغازل آلات التجليخ الدقيقة.
- التلدين لتخفيف الإجهاد: بين التخشين والإنهاء؛ إلزامي للمغازل الكبيرة لتجنب التشوه اللاحق.
4.3 المعالجة السطحية
- الأكسدة السوداء / الفسفتة؛ الجلفنة أو الطلاء بالنيكل.
- الكروم الصلب على أجسام الأسطوانات لمقاومة التآكل والتآكل.
- تخميل الفولاذ المقاوم للصدأ؛ زيت مضاد للصدأ مع عبوة VCI للتصدير.
5. نقاط الألم الشائعة للمشتري والحلول المستهدفة (الفصل الأساسي)
نقطة الألم 1: انحراف المغزل كبير جدًا؛ السطح المشغّل خشن / غير مستدير
- العرض: بعد التجميع، يُظهر أنف الأداة أو قطعة العمل انحرافًا مرئيًا؛ خشونة أو استدارة السطح المشغّل خارج المواصفات؛ عمر الأداة ينخفض.
- الأسباب الجذرية: المجلة والمخروط لم يُجلّخا في تثبيت واحد؛ تفاوت ملاءمة المحمل ضعيف؛ التحميل المسبق للمحمل خاطئ؛ النمو الحراري أثناء التسخين؛ الدوار غير متوازن.
- الحل المطلوب من المشتري:
- تحديد الانحراف الشعاعي عند مخروط الأنف (مثل ≤ 0.002 مم) واللعب الطرفي المحوري (≤ 0.003 مم) على الرسم ومعايير القبول.
- طلب من المصنع تجليخ مجلات المحامل ومخروط الأنف في تثبيت واحد (أو بين المراكز) على آلة تجليخ مغازل دقيقة.
- تحديد ترتيب المحامل والتحميل المسبق المطلوبين (خفيف / متوسط / ثقيل) وطلب تقرير اختبار انحراف تجميع المغزل عند سرعة التشغيل.
- طلب دورة تسخين وإعادة قياس الانحراف بعد الاستقرار الحراري.
نقطة الألم 2: المغزل يسخن؛ ارتفاع الحرارة يتجاوز الحد؛ النمو الحراري يحفر القطعة
- العرض: ترتفع درجة حرارة مبيت المغزل فوق 40–50 درجة مئوية عن المحيط؛ أبعاد قطعة العمل تنحرف خلال دورات طويلة؛ المحامل تصدر صفيرًا.
- الأسباب الجذرية: التحميل المسبق للمحمل ثقيل جدًا؛ التشحيم خاطئ (شحم كثير، لزوجة زيت خاطئة)؛ تبريد غير كافٍ؛ تشغيل عالي السرعة بدون تشحيم زيت-هواء.
- الحل المطلوب من المشتري:
- إبلاغ المورد بأقصى ارتفاع حرارة مسموح به (مثل ≤ 25 درجة مئوية عن المحيط) وطلب تقرير اختبار حراري.
- للمغازل فوق 8,000 دورة/دقيقة، تحديد تشحيم زيت-هواء أو ضباب زيت بدلاً من الشحم.
- للمغازل بمحرك مدمج، تحديد تبريد مائي للمبيت بتدفق ودرجة حرارة مبرد محددين.
- طلب بيانات النمو الحراري المحوري ليتمكن تحكم CNC من التعويض.
نقطة الألم 3: اهتزاز وضوضاء عند السرعة العالية؛ تآكل الأداة يتسارع
- العرض: سرعة الاهتزاز ترتفع عند سرعات معينة؛ صفير مسموع؛ إنهاء السطح يسوء؛ اللقم تتشظى مبكرًا.
- الأسباب الجذرية: الدوار غير متوازن للدرجة المطلوبة؛ بكرة غير متوازنة؛ عدم محاذاة؛ السرعة الحرجة قريبة جدًا من سرعة التشغيل.
- الحل المطلوب من المشتري:
- تحديد درجة التوازن (ISO 1940 G0.4 لآلة التجليخ عالية السرعة، G1.0 لمركز التشغيل، G2.5 للعام).
- طلب تقرير توازن ديناميكي عند سرعة التشغيل، بما في ذلك البكرة وحامل الأداة إذا تم توريدهما.
- طلب من المورد تأكيد أن السرعة الحرجة الأولى على الأقل 1.2× السرعة القصوى للتشغيل.
- للمغازل المدفوعة بحزام، تحديد حزام توقيت بدلاً من V لتقليل الاهتزاز.
نقطة الألم 4: فشل المحمل خلال الضمان؛ المغزل متوقف
- العرض: المغزل يتباطأ أو يصفر أو يتوقف بعد بضعة أشهر؛ المحامل تُظهر تقشرًا أو برينيلينغ.
- الأسباب الجذرية: تلوث (مبرد، رقائق) دخل عبر حشوات تالفة؛ نقص تشحيم؛ تحميل مسبق زائد؛ انحراف العمود؛ ملاءمة محمل خاطئة.
- الحل المطلوب من المشتري:
- تحديد نوع الحشوة (متاهة + تطهير هوائي لمراكز التشغيل؛ حشوة شفة للاستخدام العام).
- طلب ماركة وطراز المحمل (مثل NSK / SKF / FAG / NTN) على أمر الشراء؛ عدم السماح بالاستبدال بدون موافقة.
- طلب من المورد حساب عمر المحمل L10 تحت السرعات والأحمال الفعلية للمشتري.
- للمغازل عالية السرعة، طلب خيار مراقبة عن بعد (حساسات حرارة / اهتزاز) إن توفر.
نقطة الألم 5: مخروط الأنف لا يثبّت الأداة؛ الأداة تُسحب أو تكرارية ضعيفة
- العرض: حامل الأداة لا يجلس بالكامل؛ الانحراف عند طرف الأداة عالٍ؛ الأداة تُسحب للخلف أثناء القطع؛ تكرارية سيئة بعد تغيير الأدوات التلقائي (ATC).
- الأسباب الجذرية: المخروط لم يُجلّخ للمعيار؛ قوة قضيب السحب غير كافية؛ أوساخ أو نثريات في المخروط؛ معيار مخروط خاطئ (BT مقابل CAT مقابل HSK).
- الحل المطلوب من المشتري:
- تحديد معيار المخروط بوضوح (BT40 / CAT40 / HSK-A63) وطلب تقرير فحص معتمد بحلقة وسدادة يُظهر ≥ 85% تلامس أزرق.
- تحديد قوة قضيب السحب (مثل 12 كيلونيوتن لـ BT40) وطلب تقرير اختبار قوة قضيب السحب.
- لمغيرات الأدوات التلقائية، طلب اختبار تكرارية (TIR عند طرف الأداة بعد 100 دورة ATC ≤ 0.002 مم).
نقطة الألم 6: عدم تطابق أبعادي — العمود لا يلائم المبيت / المحامل الموجودة
- العرض: المجلات أكبر/أصغر من الحجم؛ مجرى الخابور منحرف؛ نمط فتحات براغي الفلنجة خاطئ؛ طول المغزل لا يتطابق.
- الأسباب الجذرية: رسم غير كامل؛ تفاوتات مفقودة؛ المصنع يفسر الوحدات أو معيار اللولب بشكل خاطئ؛ لا فحص نهائي.
- الحل المطلوب من المشتري:
- تقديم رسم كامل بتفاوتات ثنائية على كل مجلة ومخروط ودائرة براغي وطول إجمالي؛ إرفاق ملف STEP.
- لمغازل الاستبدال، إرسال الوحدة القديمة أو المبيت إلى المصنع للهندسة العكسية وتقرير أبعادي قبل التشغيل النهائي.
- تحديد الوحدة بوضوح (مم / بوصة)، ومعيار اللولب (M / UN / BSP)، ومعيار مجرى الخابور.
- طلب تقرير فحص القطعة الأولى (FAI) 100% وتقرير فحص نهائي لكل شحنة.
نقطة الألم 7: تكلفة عالية ووقت تسليم طويل للمغازل لمرة واحدة / البديلة
- العرض: الآلة متوقفة؛ هناك حاجة عاجلة لمغزل بديل، لكن الموردين يقتبسون أوقات تسليم طويلة وأسعارًا عالية.
- الأسباب الجذرية:
- الحل المطلوب من المشتري:
- اختيار مصنّع يقبل MOQ = 1 للمغازل المخصصة ويقدم خدمة إصلاح / استبدال طارئة.
- للآلات القديمة أو المستوردة، طلب الهندسة العكسية وإعادة بناء المغزل الموجود بدلاً من شراء جديد.
- تأكيد وقت التسليم كتابيًا: مغزل مخصص جديد نموذجي 40–90 يومًا؛ إعادة بناء المغزل الموجود 15–30 يومًا.
- للآلات غير الحرجة، النظر في مغازل مجددة أو تبادلية لتقليل التكلفة ووقت التسليم.
نقطة الألم 8: التآكل أو دخول المبرد أو الصدأ في بيئة قاسية
- العرض: المجلات تصدأ؛ الأجزاء الداخلية للمغزل تُظهر تلوثًا بالمبرد؛ أسطح الأسطوانات تتنقر.
- الحل المطلوب من المشتري:
- للمغازل المعرضة للمبرد، تحديد حشوات متاهة مع تطهير هوائي ومجلات خارجية من فولاذ مقاوم للصدأ أو مكروم صلب.
- للخدمة الساحلية / البحرية / الكيميائية، اختر 17-4PH / 316 مقاوم للصدأ أو فولاذ سبائكي مطلي بـ Dacromet.
- لأعمدة الأسطوانات، تحديد الكروم الصلب (0.05–0.15 مم) والتلميع المناسب إلى Ra 0.2–0.4 ميكرومتر.
- الزيت المضاد للصدأ القياسي مناسب فقط للتخزين الداخلي الجاف.
6. القبول والوثائق التي يجب على المشتري طلبها
- شهادة اختبار المواد (MTC) وفق EN 10204 3.1.
- تقرير المعالجة الحرارية — صلابة السطح والقلب، عمق الطبقة، تتبع الصلابة.
- تقرير اختبار أداء المغزل — الانحراف الشعاعي والمحوري عند الأنف، سرعة الاهتزاز عند المحامل، ارتفاع الحرارة، اختبار السرعة.
- شهادة التوازن الديناميكي — درجة التوازن وفق ISO 1940؛ مستويات تصحيح التوازن وعدم التوازن المتبقي.
- تقرير مقياس المخروط — تلامس الحلقة والسدادة (≥ 85% تلامس أزرق).
- تقرير اختبار قوة قضيب السحب — لمغازل تثبيت الأدوات.
- قائمة المحامل / سجل الماركة — مصنّع المحمل، الطراز، الرقم التسلسلي.
- تقارير NDT — UT / MT للأعمدة الكبيرة أو الحرجة للسلامة.
- فحص طرف ثالث — SGS، BV، TÜV أو مفتش المشتري مقبول.
قيم مرجعية نموذجية للقبول:
- مغزل مخرطة / تفريز CNC عام: الانحراف الشعاعي عند الأنف ≤ 0.005 مم؛ ارتفاع الحرارة ≤ 25 درجة مئوية عن المحيط عند السرعة المقدرة بعد ساعتين.
- مغزل تجليخ دقيق: الانحراف الشعاعي ≤ 0.002 مم؛ درجة التوازن G0.4–G1.0.
- تلامس المخروط: ≥ 85% على طول خط المقياس.
- الصلابة ضمن ±2 HRC من القيمة المحددة.
7. قائمة التحقق لاستفسار / طلب عرض السعر للمشتري
- نوع المغزل: مخرطة / تفريز / تجليخ / تجويف / تفريز CNC / مدمج / مدفوع بحزام / عمود أسطوانة.
- الأنف / المخروط: BT / CAT / HSK / Morse / فلنجة A / Camlock؛ الطراز الدقيق.
- الهندسة: أقطار وتفاوتات المجلات، الطول الإجمالي، التجويف النافذ، دائرة البراغي، مجاري الخوابير.
- السرعة والقدرة: دورة/دقيقة مقدرة، أقصى دورة/دقيقة، قدرة المحرك، نسبة الحزام إذا كان خارجيًا.
- ترتيب المحامل: تفضيل ماركة / طراز المحمل، الترتيب (DB/DF/DT)، التحميل المسبق.
- التشحيم والتبريد: شحم / ضباب زيت / زيت-هواء / زيت دائري؛ غلاف تبريد مائي مطلوب أم لا.
- الانحراف ودرجة التوازن المطلوبان: الانحراف الشعاعي / المحوري عند الأنف؛ درجة ISO 1940.
- المادة والمعالجة الحرارية: درجة الفولاذ، الصلابة المستهدفة، عمق الطبقة.
- ظرف العمل: دورة العمل، أحمال القطع (قوة شعاعية / محورية)، عمر الخدمة المتوقع.
- البيئة: نوع المبرد، درجة الحرارة المحيطة، متطلبات التآكل / الغبار / الغسل.
- الوثائق: رسم / ملف STEP / عينة؛ MTC، اختبار الأداء، التوازن، تقارير المخروط المطلوبة.
- الكمية والتسليم: بناء جديد / إعادة بناء / نموذج أولي؛ تاريخ التسليم المطلوب.
8. الصناعات التطبيقية النموذجية
الآلات الآلية CNC (المخارط، مراكز التشغيل، آلات التجليخ، آلات التجويف)؛ آلات النسيج والغزل؛ آلات الطباعة والتغليف؛ آلات الورق والتحويل؛ النجارة وآلات التفريز CNC؛ الآلات الغذائية والصيدلانية؛ الروبوتات ومحركات السيرفو؛ مصانع درفلة الفولاذ والألومنيوم؛ معدات التغليف والملصقات؛ المعدات الطبية وطب الأسنان؛ معدات تجميع PCB والإلكترونيات.
9. قائمة التحقق من قدرة المورد (تقييم المشتري)
- □ يمكنه إنتاج مغازل مخصصة حسب الرسم، بالإضافة إلى إعادة بناء / الهندسة العكسية للمغازل المستوردة أو المتآكلة الموجودة.
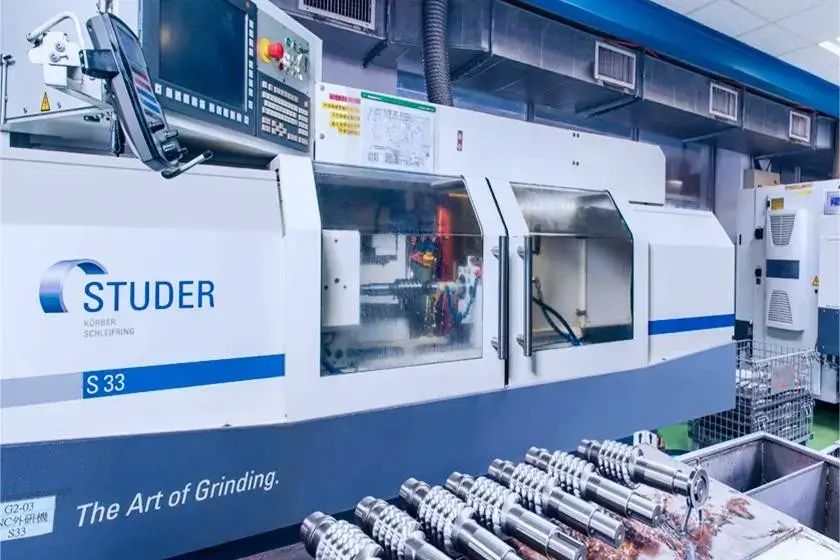
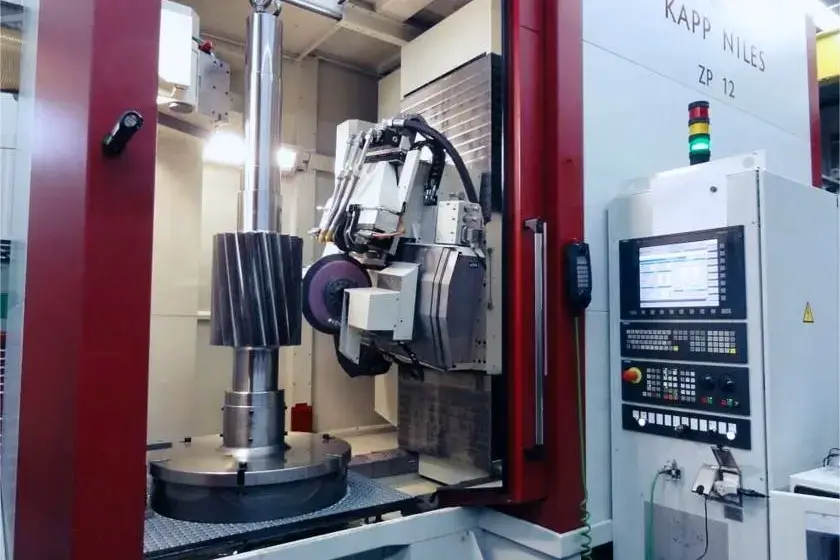
- □ مجهّز بآلات تجليخ أسطوانية دقيقة، وآلات تجليخ مغازل، وآلات تجليخ مخاريط، وCMM، ومنصة اختبار مغازل (انحراف / اهتزاز / حراري)، وآلات توازن ديناميكي (Schenk / Haimer).
- □ لديه معالجة حرارية داخلية أو مؤهلة (كربنة، نتردة، حث) مع سجلات قابلة للتتبع.
- □ يقدم MTC، والمعالجة الحرارية، وتقارير اختبار الانحراف/الاهتزاز/الحراري، وشهادة التوازن، وتقرير مقياس المخروط مع البضائع.
- □ يقبل طلبات الدفعات الصغيرة / البديلة / الطارئة مع التزام واضح بوقت التسليم.
- □ يستخدم أو يمكنه توفير ماركات المحامل المحددة (NSK / SKF / FAG / NTN) بدون استبدال غير مصرح به.
- □ يقدم دعمًا هندسيًا قبل البيع — اختيار المحامل، حساب السرعة الحرجة، التحليل الحراري.
- □ الضمان ومعالجة عدم المطابقة وسياسة تبادل المغازل محددة بوضوح.
فيديو ورشة الإنتاج
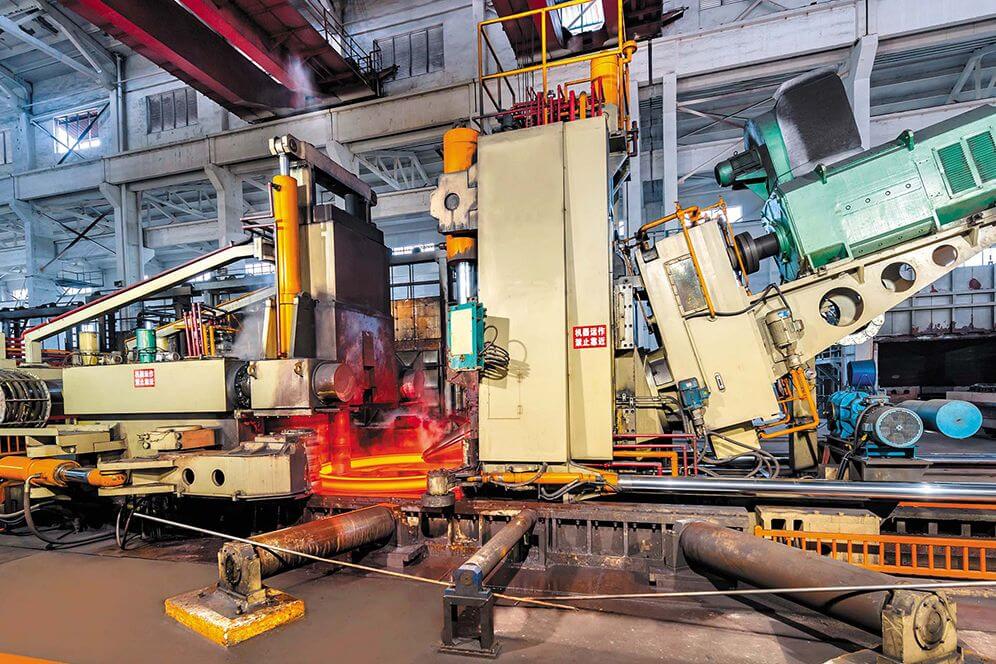
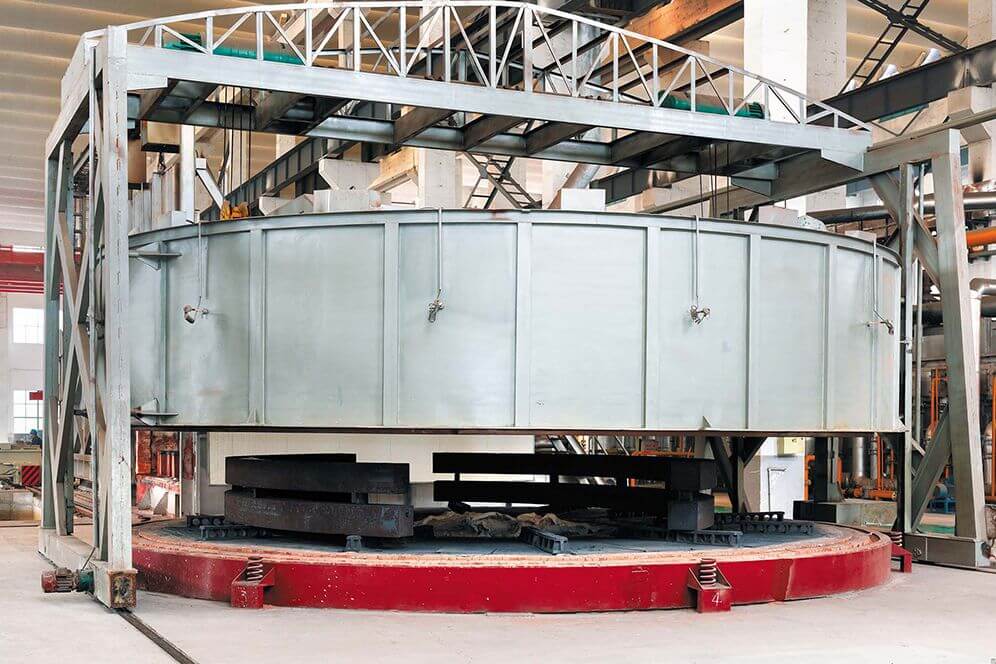
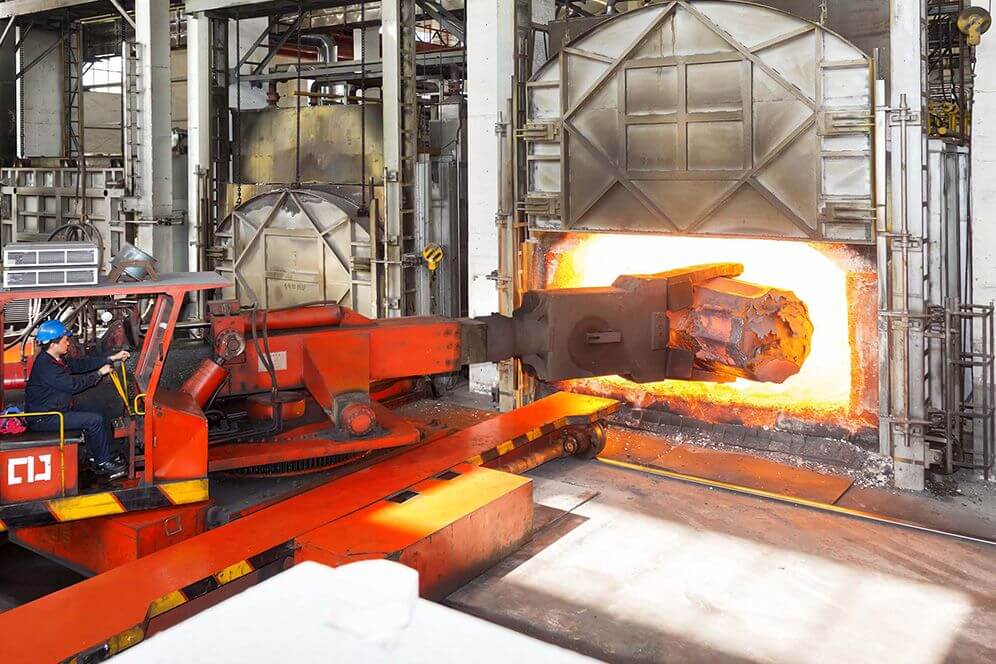
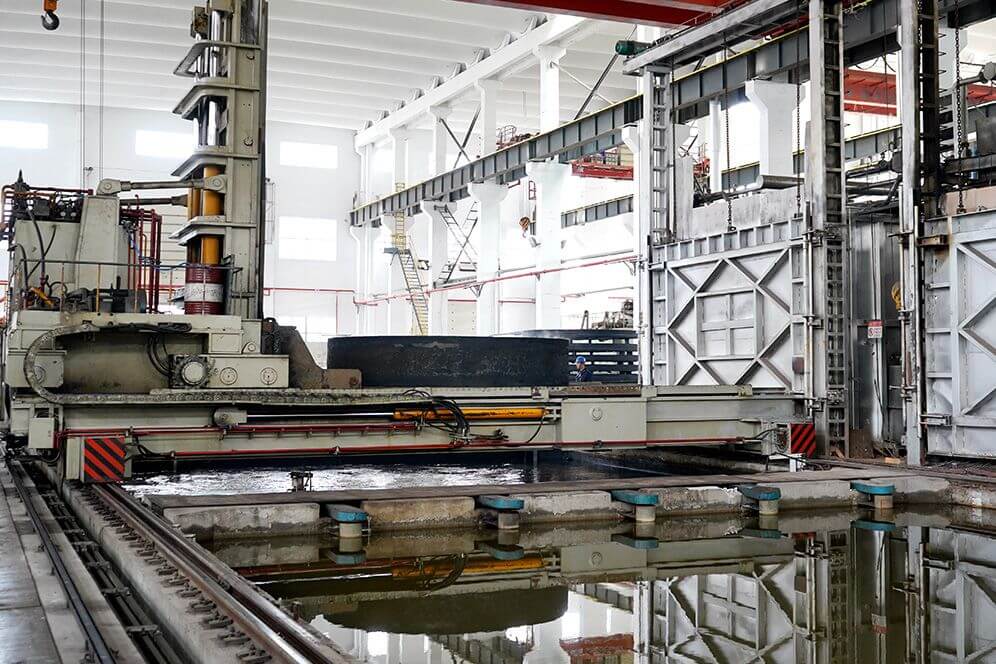
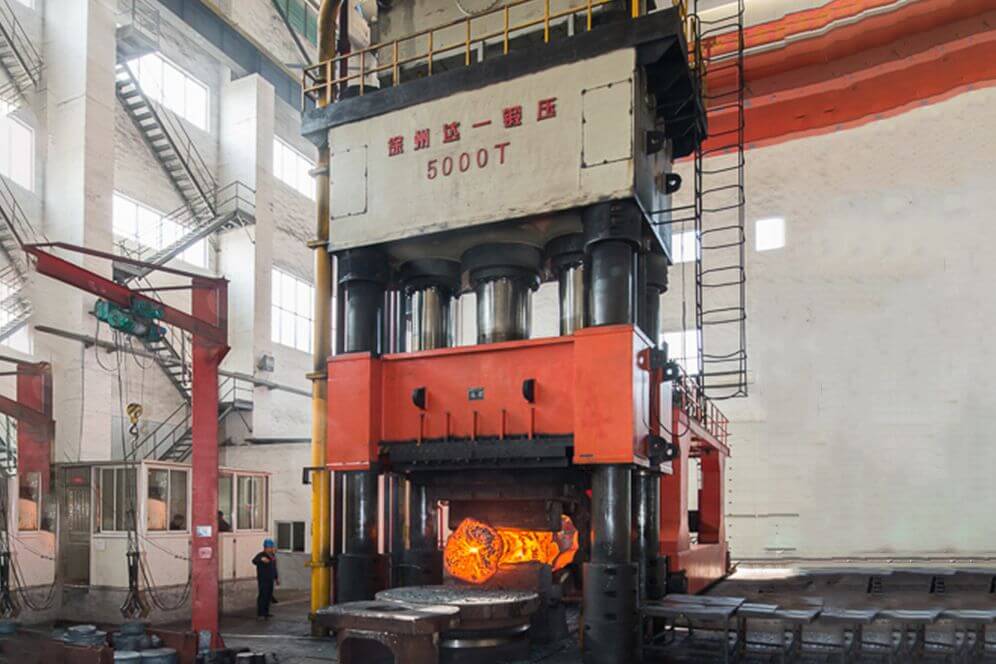
ورشة الطرق
ورشة التصنيع باستخدام الحاسب الآلي
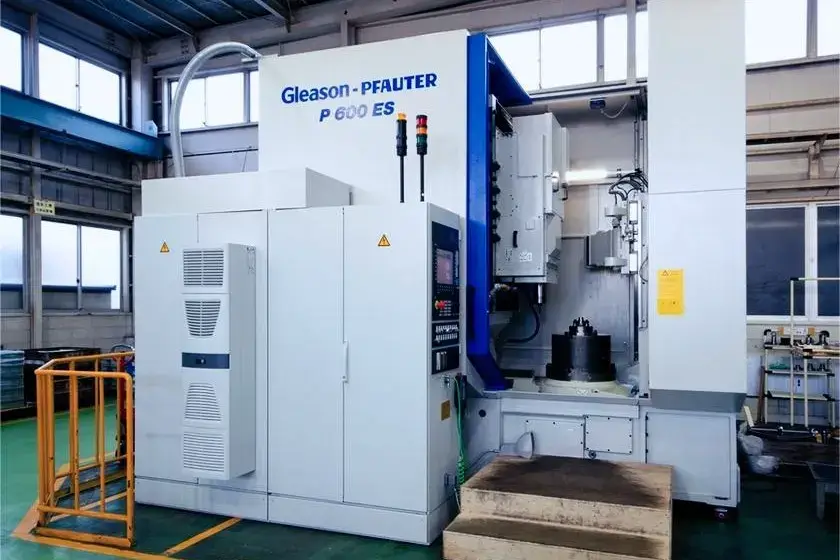
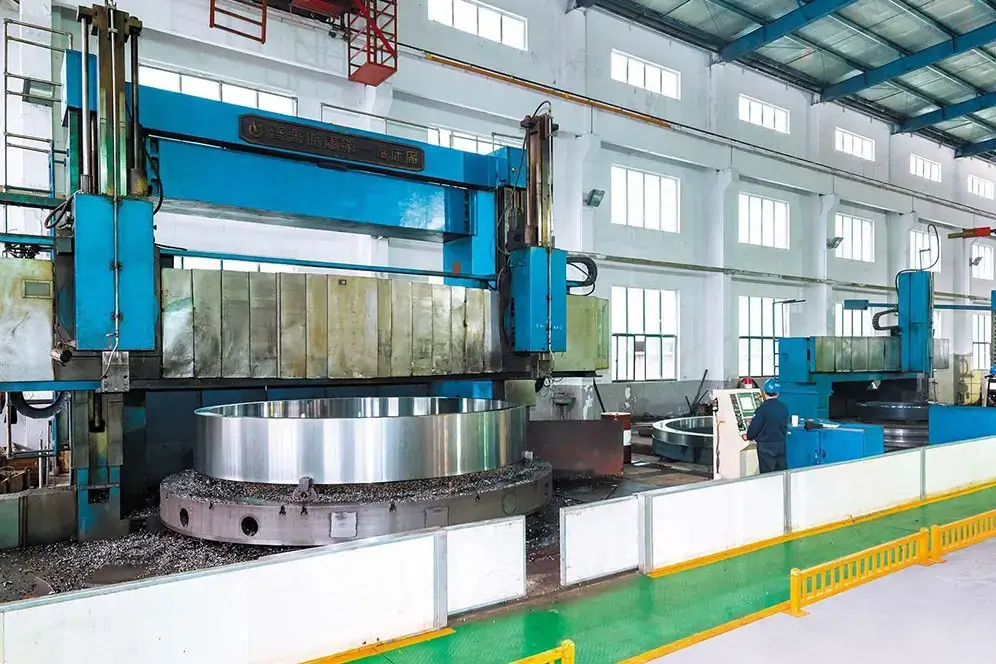
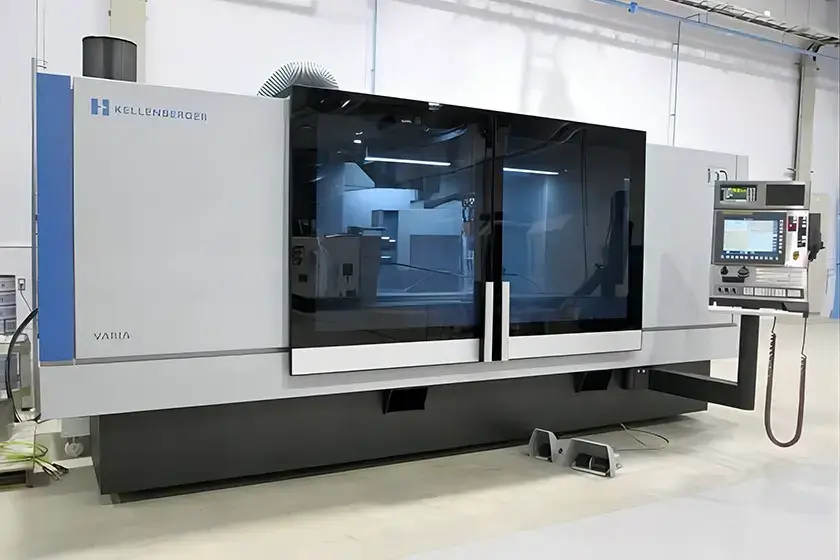
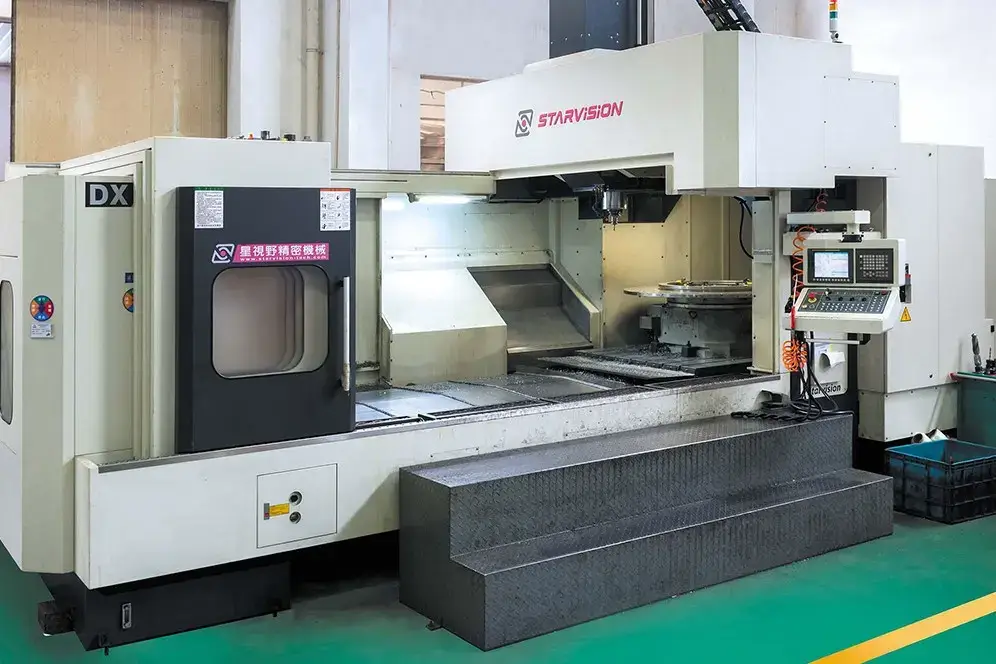
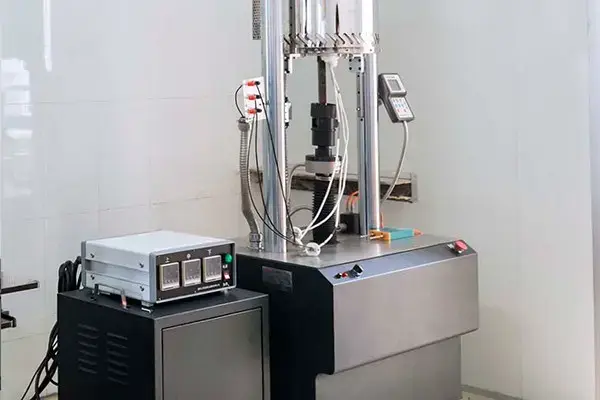
معدات الاختبار
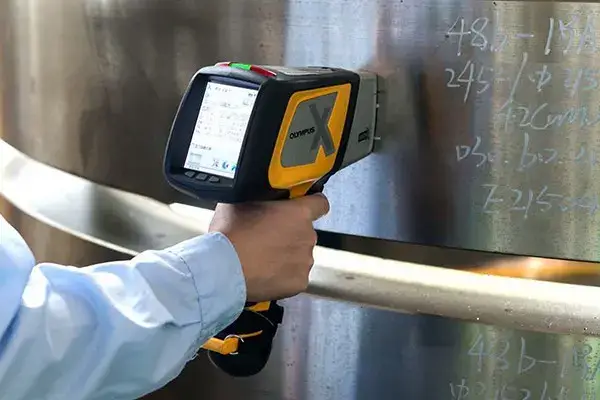
الشهادة