 English
 Español
 العربية
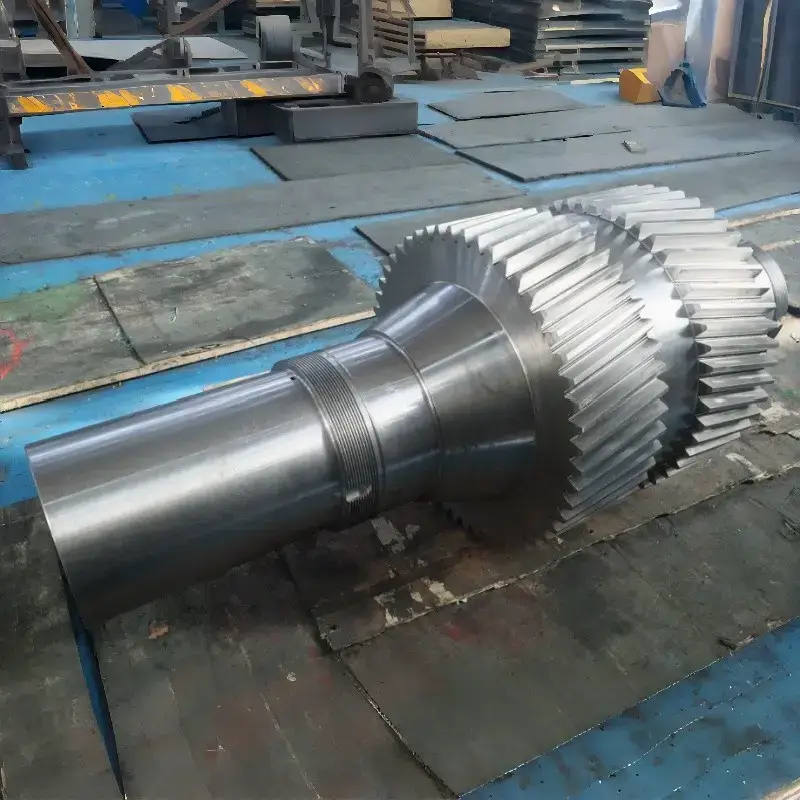
Eje de engranaje en espiga
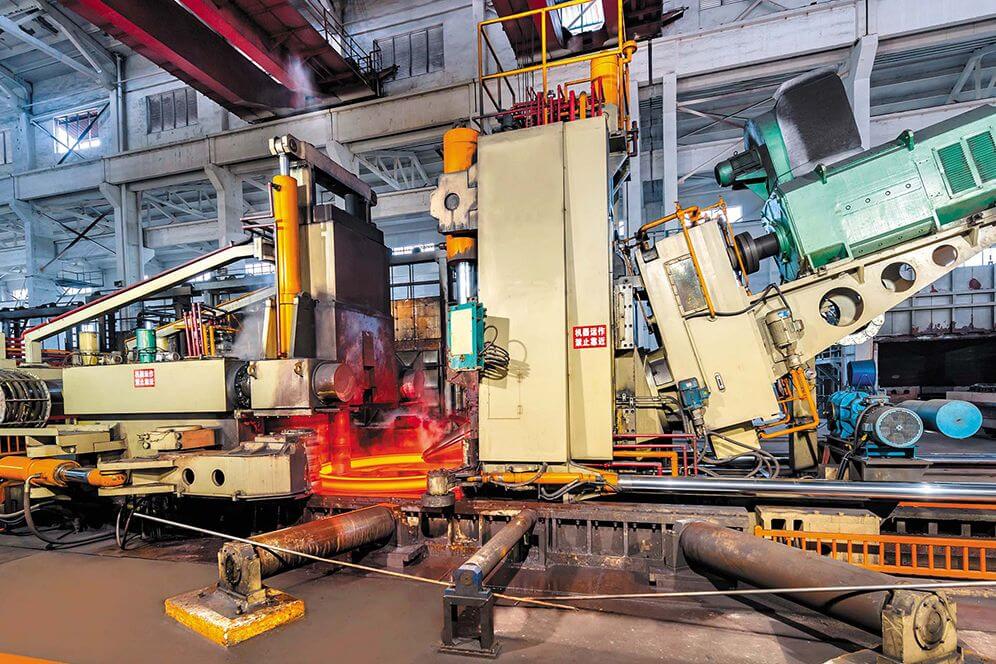
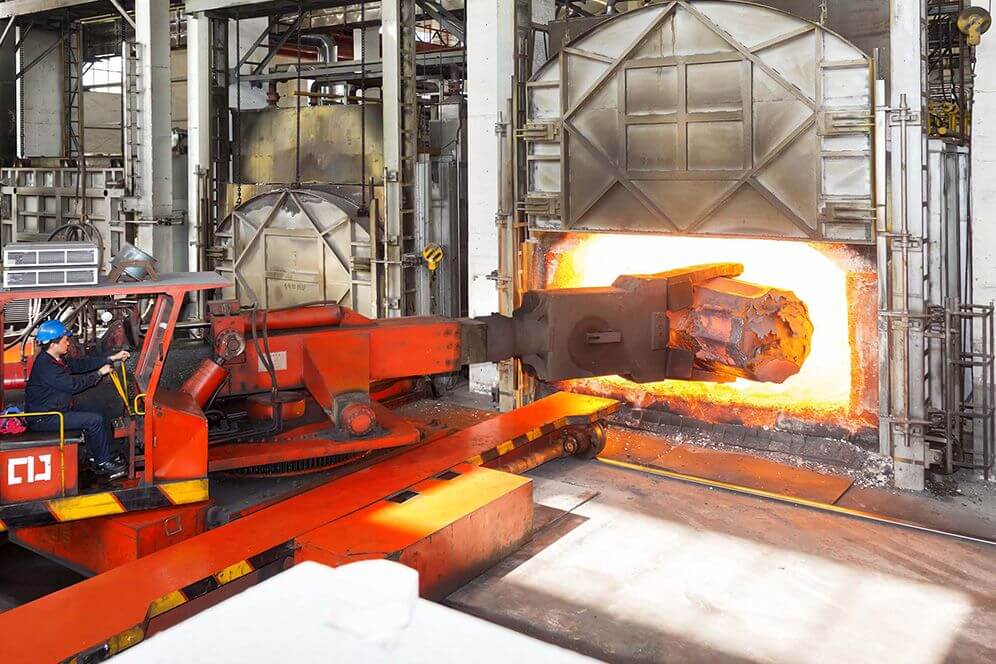
Fabricamos ejes de engranaje en espiga integrales personalizados con diversos estilos estructurales, amplia gama de tamaños y múltiples opciones de material y tratamiento térmico. Nuestros ejes de engranaje en espiga forjados se aplican a laminadores, accionamientos marinos, extrusoras y otros proyectos de transmisión de alto par y servicio pesado.
Parámetros del producto
1. ¿Qué es un eje de engranaje en espiga?
Un eje de engranaje en espiga es un componente de transmisión integral en el que se mecanizan dos juegos de dientes helicoidales en mano opuesta (mano derecha en una mitad, mano izquierda en la otra), formando un patrón de dientes en V, «doble helicoidal», que recuerda a una espiga. Los dos empujes helicoidales opuestos se cancelan mutuamente en sentido axial, por lo que el engranaje puede transmitir un par muy alto a alta velocidad sin imponer carga axial neta a los rodamientos de soporte —una ventaja clave frente a los engranajes helicoidales simples.
Los dientes y los muñones del eje suelen mecanizarse a partir de una sola forja (eje de engranaje integral), o en tamaños más pequeños a partir de una sola barra. Los ejes de engranaje en espiga se utilizan ampliamente en cajas de engranajes de servicio pesado, laminadores, molinos mineros y de cemento, accionamientos de propulsión marina, engranajes reductores de turbina, extrusoras y grandes reductores industriales donde se requiere alta densidad de potencia, bajo ruido y alta fiabilidad.
Indicadores de rendimiento relevantes para el comprador:
- Capacidad de par y potencia — determinada por módulo, ancho de cara, material y tratamiento térmico.
- Equilibrio de empuje axial — la razón por la que se elige la espiga en lugar del helicoidal simple.
- Patrón de contacto de engrane y ruido — afectados por la precisión del ángulo de hélice y la distorsión por tratamiento térmico.
- Concentricidad y descentramiento de muñones de rodamiento — determinan la vida del rodamiento y la vibración a velocidad.
- Fatiga por flexión en la raíz del diente — el modo de fallo dominante en servicio pesado.
2. Variantes principales y tipos estructurales
| Variante | Característica | Uso típico |
|---|---|---|
| Espiga continua (sin ranura) | Dos hélices de mano opuesta se encuentran en el centro sin ranura de socavado. Mayor capacidad de carga, pero requiere modelado de engranajes o mecanizado tipo Fellows (no se puede rectificar convencionalmente). | Piñones grandes de laminadores, reductores pesados de baja velocidad. |
| Espiga con ranura central | Una ranura estrecha de socavado separa las dos mitades helicoidales, permitiendo fresado con fresa madre y rectificado convencionales. Diseño industrial más común. | Cajas de engranajes pesadas generales, accionamientos marinos, extrusoras. |
| Espiga dividida / ensamblada | Dos engranajes helicoidales simples fijados espalda con espalda en un eje, a menudo con ajuste mediante calzas. Permite rectificado y ajuste preciso de holgura. | Reductores de precisión de alta velocidad, engranajes de turbina. |
| Eje de piñón en espiga (integral) | Dientes de engranaje y muñones del eje forjados y mecanizados como una sola pieza; sin fretting de ajuste entre engranaje y eje. | Etapa de piñón de cajas de engranajes pesadas, accionamientos de laminadores. |
| Espiga en forma de campana / interna | Corona de espiga interna que engrana con piñón externo; disposición compacta tipo planetario. | Cajas de engranajes planetarias de baja velocidad y alto par. |
3. Modelos, tamaños y rango de parámetros disponibles del fabricante
La siguiente gama refleja la capacidad de producción típica de los fabricantes profesionales de ejes de engranajes de servicio pesado. Se admiten tanto ejes de catálogo estándar como ejes totalmente personalizados según plano; normalmente se aceptan pedidos de prototipo/bajo volumen (MOQ 1 pieza) para reemplazo e I+D.
3.1 Parámetros geométricos principales
- Módulo normal (mn): desde 2 mm (industrial ligero) hasta 40 mm (accionamiento de laminador pesado); ventana de producción más común mn = 5–25 mm.
- Número de dientes (Z): típicamente 15 – 120; piñón Z ≥ 15 para evitar socavado.
- Ángulo de hélice (β): comúnmente 20° – 35°; 30° es típico. Mano opuesta en las dos mitades; los ángulos deben coincidir dentro de ±1′.
- Ángulo de presión normal (αn): estándar 20°; opcional 14.5° o 25°.
- Distancia entre centros: desde 100 mm hasta 1.600 mm (reducción simple); distancia entre centros personalizada según plano.
- Diámetro exterior / de punta (da): desde 60 mm hasta 1.500 mm; longitudes de eje grandes hasta 4.000 mm.
- Ancho de cara (b): mitad simple típicamente 50–500 mm; el ancho de cara total se duplica para espiga.
- Diámetro de muñón de eje: desde 30 mm hasta 500 mm; chaveteros, estrías o muñones cónicos según plano.
- Grado de precisión
- ISO 1328 / DIN 3965: grado 4–11.
- Comercial general: grado 7–8 (torneado/fresado con fresa madre).
- Rectificado de precisión: grado 4–6 (alta velocidad, bajo ruido).
- Acabado superficial del diente: Ra 1,6–3,2 μm fresado con fresa madre; Ra 0,4–0,8 μm después del rectificado.
- Holgura: típicamente 0,10–0,40 mm en la circunferencia primitiva, según el módulo; holgura menor disponible para accionamientos de inversión/indexación.
3.2 Serie estándar típica
| Serie / Estándar | Rango de tamaño | Uso común |
|---|---|---|
| Ejes de reductor de espiga industriales (plano personalizado) | mn = 3–20; distancia entre centros 160–800 mm | Cajas de engranajes generales, extrusoras, accionamientos de transportadores |
| Eje de laminador pesado / piñón | mn = 15–40; diámetro exterior 600–1.500 mm | Laminadores de acero, molinos de cemento, molinos de azúcar |
| Eje de engranaje marino / de turbina | mn = 5–15; grado de precisión 4–6; dientes rectificados | Propulsión marina, accionamientos de generadores, engranajes de compresores |
| Piñón / eje de engranaje de repuesto | Ingeniería inversa a partir de muestra | Reemplazo de posventa para cajas de engranajes importadas |
3.3 Mecanizado y acabado de dientes
- Fresado con fresa madre: más rentable para espiga con ranura; precisión después del corte grado 7–9.
- Modelado de engranajes (Fellows / Sykes): requerido para espiga continua (sin ranura); bueno para engranajes internos.
- Rectificado de dientes (rectificado de perfil y dirección): después del tratamiento térmico; grado de precisión 4–6; utilizado para accionamientos de alta velocidad y críticos en ruido.
- Asentamiento / lapeado: hacer funcionar conjuntamente el piñón y el engranaje para mejorar el patrón de contacto y reducir el ruido.
- Granallado: granallado opcional de la raíz del diente para mejorar la vida a fatiga por flexión en 20–40%.
4. Material, tratamiento térmico y tratamiento superficial
4.1 Tabla de selección de material
| Grado de material | Característica principal | Condición de trabajo adecuada |
|---|---|---|
| 42CrMo4 / AISI 4140 | Acero aleado templado y revenido; buena tenacidad, resistencia moderada. | Ejes de espiga de carga media; endurecimiento superficial por inducción; reductores industriales generales. |
| 20CrMnTi / 20MnCr5 / AISI 8620 | Acero aleado cementante; superficie HRC 58–62, núcleo HRC 30–42. | Más popular para engranajes de espiga medio-pesados: reductores pesados, extrusoras, accionamientos marinos. |
| 18CrNiMo7-6 / AISI 9310 / 20Cr2Ni4A | Acero cementante de alta gama; excelente tenacidad del núcleo y resistencia a la fatiga. | Piñones de laminadores pesados, engranajes marinos/de turbina de alta velocidad, accionamientos con carga de choque. |
| 34CrNiMo6 / AISI 4340 | Acero aleado de alta resistencia templado y revenido; buena templabilidad para secciones grandes. | Ejes grandes de servicio pesado donde la profundidad de cementación no es práctica. |
| 45## / AISI 1045 | Bajo costo, fácil mecanizado; endurecimiento superficial por inducción. | Ejes de espiga de carga ligera, baja velocidad, no críticos. |
| 17-4PH / 316 stainless | Resistente a la corrosión. | Auxiliares marinos, maquinaria alimentaria, entornos húmedos/corrosivos. |
| Fundición dúctil (QT600-3 / QT700-2) | Buen amortiguamiento, bajo costo para engranajes grandes de baja velocidad. | Coronas grandes de baja velocidad (no para piñones). |
4.2 Opciones de tratamiento térmico
- Cementación y temple-revenido: profundidad de capa 0,8–4,0 mm; superficie HRC 58–62; núcleo HRC 30–45. Recomendado para engranajes de espiga de alta velocidad y carga pesada.
- Endurecimiento superficial por inducción: económico para acero al carbono/aleado de carga media; dureza HRC 45–55.
- Temple y revenido completo: dureza general HRC 28–38 para ejes grandes de 42CrMo / 34CrNiMo6.
- Nitruración: capa dura delgada (0,3–0,6 mm), distorsión mínima; para engranajes rectificados de precisión.
- Normalizado + revenido (doble): alivio de tensiones de forja antes del mecanizado de acabado; obligatorio para piñones grandes de laminador.
4.3 Tratamiento superficial
- Oxidación negra / fosfatado; galvanizado o niquelado para protección contra la corrosión.
- Recubrimiento Dacromet / de escamas de zinc para servicio exterior / costero.
- Aceite antióxido para embalaje de exportación estándar; embalaje VCI de largo plazo disponible.
5. Puntos de dolor comunes del comprador y soluciones específicas (Capítulo principal)
Punto de dolor 1: Ruido y vibración del engranaje se vuelven fuertes después del montaje; empuje axial sobre los rodamientos
- Síntoma: Bajo carga, la caja de engranajes emite un aullido o traqueteo anormal; la temperatura aumenta; los rodamientos adyacentes muestran desgaste prematuro.
- Causas raíz: Ángulos de hélice de las dos mitades desajustados; distorsión por tratamiento térmico que desplazó la dirección; patrón de contacto deficiente (contacto en borde, contacto unilateral); rectificado de engranajes insuficiente; distancia entre centros de montaje incorrecta.
- Solución requerida por el comprador:
- Requerir que la fábrica realice una prueba de patrón de contacto de dientes (azulado) en el conjunto piñón-engranaje antes del envío y proporcione fotos/informe de huella de contacto.
- Para accionamientos de alta velocidad o bajo ruido (marinos, turbina, reductores de alta velocidad), especificar rectificado de dientes (no solo fresado con fresa madre) y grado ISO 5–6.
- Marcar claramente el patrón de contacto requerido: 70–90% a lo largo del ancho de cara, centrado, con alivio de 0,5–1,0 mm en los extremos del diente.
- Autorizar al ingeniero del proveedor a aplicar modificación de coronamiento de dirección/perfil para compensar la desalineación de montaje.
Punto de dolor 2: Picaduras, rayado o desgaste abrasivo del diente bajo carga nominal
- Síntoma: Después de semanas/meses, las superficies de los dientes muestran picaduras, rayado o desgaste; la holgura aumenta; el ruido aumenta.
- Causas raíz: Material incorrecto (p. ej., 45## en servicio pesado); profundidad de capa insuficiente; dureza superficial demasiado baja; viscosidad de lubricante incorrecta; margen de sobrecarga demasiado pequeño; contaminación del aceite.
- Solución requerida por el comprador:
- Para servicio pesado, elegir acero cementante (20CrMnTi / 8620 / 18CrNiMo7-6), superficie HRC 58–62, y especificar la profundidad mínima de capa efectiva (p. ej., 1,5–2,5 mm) en el plano y la orden de compra.
- Informar al proveedor de la potencia nominal real, velocidad, ciclo de trabajo, tipo de lubricante y temperatura ambiente; pedir al proveedor que verifique la tensión de contacto y la capacidad de carga del flanco según ISO 6336 / AGMA 2001.
- Mantener un factor de seguridad de 1,2–1,5 para operación continua; especificar grado y viscosidad del aceite.
- Opcionalmente requerir granallado en la raíz del diente para extender la vida frente a picaduras.
Punto de dolor 3: Rotura del diente en la raíz (fractura por fatiga de flexión)
- Síntoma: Un diente se corta, generalmente comenzando en el filete de la raíz; fallo catastrófico repentino.
- Causas raíz: Núcleo demasiado frágil después del tratamiento térmico; filete de raíz agudo; defectos internos del material; sobrecarga de choque; radio de raíz inadecuado; tensión residual de tracción en la raíz.
- Solución requerida por el comprador:
- Para engranajes cementados, requerir TANTO la dureza superficial COMO la dureza del núcleo en el informe de tratamiento térmico (p. ej., superficie HRC 58–62, núcleo HRC 30–42).
- Especificar radio mínimo de filete de raíz y prohibir esquinas afiladas en la raíz del diente; requerir granallado de raíz.
- Requerir MTC (certificado de ensayo de material) e informe de inspección UT/MT para ejes grandes o críticos para la seguridad.
- Comunicar el par de choque en el peor caso; pedir al proveedor que verifique la seguridad de flexión en la raíz del diente según ISO 6336.
Punto de dolor 4: El eje no se puede ensamblar — muñones de rodamiento, chavetero, estría o distancia entre centros no coinciden
- Síntoma: Muñones de rodamiento por debajo/por encima de tamaño; ancho de chavetero incorrecto; extremo roscado no engrana; el engranaje no engrana con el engranaje existente a la distancia entre centros correcta.
- Causas raíz: Plano ambiguo; tolerancias faltantes; confusión de unidades (mm vs. pulgadas); ángulo de hélice o mano mal interpretados; inspección final insuficiente.
- Solución requerida por el comprador:
- Presentar un plano completo con tolerancias en cada característica crítica (diámetro de muñón, descentramiento, distancia entre centros, ángulo de hélice, mano de hélice, holgura). Adjuntar un archivo STEP 3D.
- Para piezas de repuesto, enviar el engranaje o piñón existente a la fábrica para mecanizado de ajuste y verificación de distancia entre centros.
- Indicar claramente la unidad, el estándar de rosca y la holgura requerida en la orden de compra.
- Requerir un informe de inspección dimensional al 100% que incluya medición de distancia entre centros y ángulo de hélice antes del envío.
Punto de dolor 5: Alto costo y plazo de entrega largo para ejes de engranaje únicos / de repuesto
- Síntoma: El comprador necesita 1–2 ejes de repuesto para un laminador o caja de engranajes, pero los proveedores exigen MOQ alto, plazo de entrega largo o utillaje personalizado costoso.
- Solución requerida por el comprador:
- Seleccionar un fabricante que acepte MOQ = 1 para ejes de espiga personalizados, utilizando corte CNC de engranajes en lugar de utillajes de fresado con fresa madre dedicados.
- Para reemplazo urgente, usar ingeniería inversa a partir de la muestra desgastada; pedir a la fábrica que devuelva un informe dimensional para confirmación del comprador antes del mecanizado.
- Confirmar el plazo de entrega por escrito: prototipo típico 25–45 días hábiles; producción en masa 45–75 días según el tamaño.
- Para etapas no críticas, acordar usar precisión de grado comercial (ISO 8–9) en lugar de dientes rectificados para reducir costos.
Punto de dolor 6: Fallo de rodamientos causado por empuje axial desequilibrado o deflexión del eje
- Síntoma: El engranaje en sí funciona bien, pero los rodamientos correspondientes se desgastan prematuramente; los sellos gotean; deflexión del eje bajo carga.
- Causas raíz: Teóricamente el empuje de la espiga se cancela, pero el desgaste desigual o la desalineación entre las dos mitades crea carga axial residual; relación de esbeltez del eje demasiado alta; luz no soportada demasiado larga.
- Solución requerida por el comprador:
- Informar al proveedor de su disposición de rodamientos (fijo-flotante, rodillo cónico, rodillo esférico). El proveedor debe estimar el empuje axial residual para la selección de rodamientos.
- Pedir al proveedor que calcule la deflexión del eje y la velocidad crítica; recomendar aumentar el diámetro del muñón o acortar la luz si la deflexión es excesiva.
- Para ejes de alta velocidad, requerir un informe de balance dinámico (G2.5 o G6.3 según ISO 1940).
Punto de dolor 7: Distorsión por tratamiento térmico — el engranaje ya no engrana después del endurecimiento
- Síntoma: El engranaje era preciso antes del tratamiento térmico; después de la cementación/temple, el perfil del diente y la dirección se distorsionan, el ruido aumenta y el patrón de contacto se desplaza al borde del diente.
- Solución requerida por el comprador:
- Para engranajes de precisión, especificar rectificado después del tratamiento térmico (rectificado post-temple) en lugar de confiar en la precisión después del corte.
- Requerir alivio de tensiones (normalizado o revenido) entre desbaste y acabado para reducir la distorsión.
- Pedir a la fábrica que controle la distorsión del temple con utillaje adecuado y aceite de temple de baja distorsión.
- Para muy alta precisión, especificar nitruración en lugar de cementación (distorsión mucho menor).
Punto de dolor 8: Corrosión / óxido en entorno exterior, marino o polvoriento
- Síntoma: Los dientes del engranaje y los muñones se oxidan; el lubricante se lava; las picaduras comienzan rápidamente.
- Solución requerida por el comprador:
- Para servicio auxiliar costero / offshore / marino, especificar acero inoxidable (17-4PH) o recubrimiento Dacromet / niquelado sobre acero aleado.
- Para entornos polvorientos / abrasivos, especificar sellos de contacto, aceite de engranajes de mayor viscosidad y una dureza superficial robusta (HRC 60+).
- El aceite antióxido estándar solo es adecuado para almacenamiento interior seco y envío de exportación.
6. Aceptación y documentos que el comprador debe solicitar
- Certificado de ensayo de material (MTC) según EN 10204 3.1 — composición química y propiedades mecánicas.
- Informe de tratamiento térmico — dureza superficial y del núcleo, profundidad de capa efectiva, trazabilidad de dureza por lote.
- Informe de inspección de engranajes — perfil del diente, dirección, error de paso, descentramiento, ángulo de hélice, holgura, según ISO 1328 / DIN 3965.
- Informe de patrón de contacto de dientes — fotos y huella de contacto del conjunto piñón-engranaje bajo carga.
- Informe dimensional — muñones de rodamiento, chaveteros, estrías, distancia entre centros, longitud total.
- Certificado de balance dinámico — para ejes de alta velocidad (G2.5 / G6.3 según ISO 1940).
- Informes de END — ultrasónico (UT), partículas magnéticas (MT) o líquidos penetrantes (PT) para ejes de servicio pesado / críticos para la seguridad.
- Inspección de terceros — SGS, BV, TÜV o inspector propio del comprador aceptado.
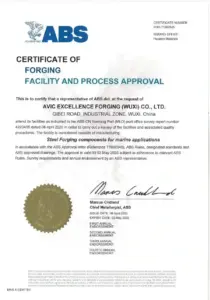
- Certificados de fábrica — ISO 9001, IATF 16949 o aprobación relacionada de recipientes a presión / marina según se requiera.
Valores de referencia de aceptación típicos:
- Engranaje industrial general: grado de perfil/dirección ISO 8–9; descentramiento de muñón ≤ 0,03 mm.
- Engranaje rectificado de precisión: ISO 5–6; descentramiento de muñón ≤ 0,015 mm.
- Patrón de contacto: 70–90% a lo largo del ancho de cara, centrado, con alivio en los extremos.
- Dureza dentro de ±2 HRC del valor especificado.
7. Lista de verificación de consulta / RFQ del comprador
- Tipo de engranaje: espiga continua / con ranura; eje dividido-ensamblado o integral.
- Estándar: ISO 1328, DIN 3965, AGMA 2001 o plano personalizado.
- Geometría: módulo normal, número de dientes, ángulo de hélice, mano de cada mitad, ángulo de presión, distancia entre centros, diámetro exterior, ancho de cara.
- Detalles del eje: diámetros y tolerancias de muñones de rodamiento, chavetero/estría, extremos roscados, ranuras de anillo de retención, agujeros de aceite, longitud total.
- Material y tratamiento térmico: grado de acero, dureza superficial/del núcleo objetivo, profundidad de capa.
- Acabado de dientes: fresado con fresa madre / modelado / rectificado; grado de precisión requerido; holgura requerida.
- Condición de trabajo: potencia nominal, velocidad de entrada/salida, par, ciclo de trabajo, inversión o unidireccional, vida útil esperada.
- Entorno: rango de temperatura, humedad, polvo, requisitos corrosivos / marinos / de grado alimentario.
- Documentación: plano / archivo STEP / muestra; MTC, tratamiento térmico, inspección de engranajes, balance, informes NDT requeridos.
- Cantidad y entrega: prototipo / repuesto / producción en masa; fecha de entrega requerida; precio objetivo.
8. Industrias de aplicación típicas
Laminadores de acero y no ferrosos; accionamientos de molinos de cemento y azúcar; engranajes de reducción principal marinos y accionamientos auxiliares; cajas de engranajes de turbinas de vapor/gas y compresores; extrusoras para plásticos y caucho; reductores industriales grandes y motores con engranajes; accionamientos de molinos mineros; cajas de engranajes principales de aerogeneradores; grúas y cabrestantes pesados; accionamientos de molinos de bolas y hornos rotatorios.
9. Lista de verificación de capacidad del proveedor (evaluación del comprador)
- □ Puede producir espiga continua y con ranura (fresada con fresa madre, modelada y rectificada) según normas ISO / DIN / AGMA / GB, además de planos personalizados e ingeniería inversa a partir de muestras.
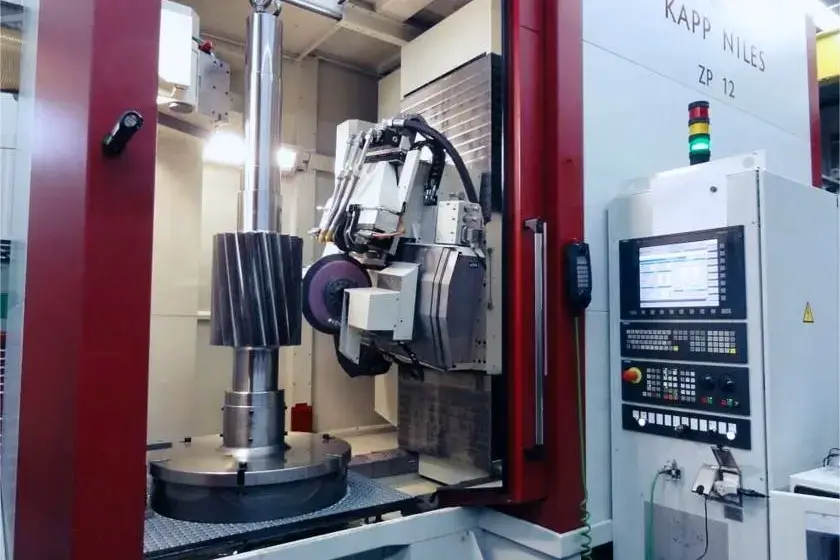
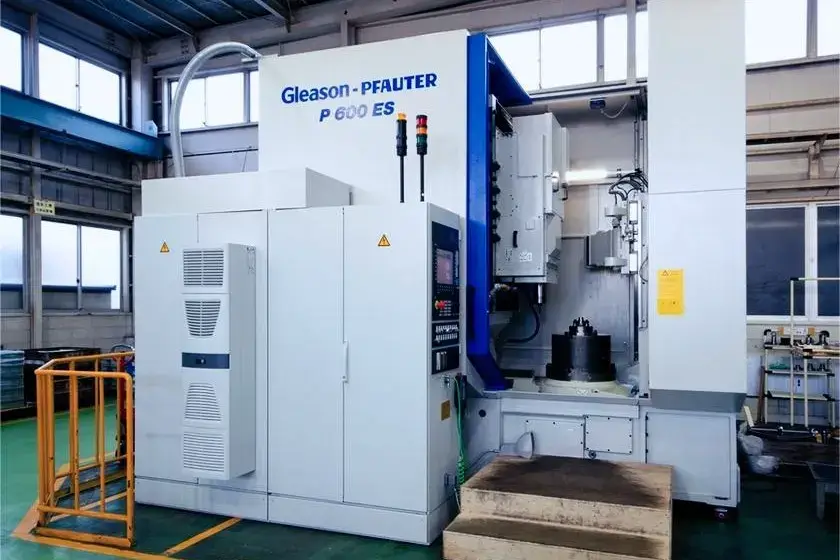
- □ Equipado con fresadoras CNC grandes, modeladoras de engranajes (Fellows/Sykes), rectificadoras de perfil y dirección, y centros de medición de engranajes (Klingelnberg / Gleason / M&M).
- □ Tiene socio de tratamiento térmico interno o calificado (cementación, inducción, nitruración) con registros de horno trazables.
- □ Proporciona MTC, tratamiento térmico, inspección de engranajes, patrón de contacto, balance e informes NDT junto con los productos.
- □ Acepta pedidos de lotes pequeños / repuesto (MOQ tan bajo como 1 pieza) sin cargos excesivos de utillaje.
- □ La cotización desglosa claramente material, forja, tratamiento térmico, corte de engranajes, rectificado, inspección, embalaje y envío.
- □ Ofrece soporte de ingeniería previo a la venta — verificación de capacidad de carga (ISO 6336 / AGMA), selección de material y asesoramiento sobre modificación de dientes.
- □ La garantía y el manejo de no conformidades están claramente definidos en el acuerdo comercial.
Video del taller de producción
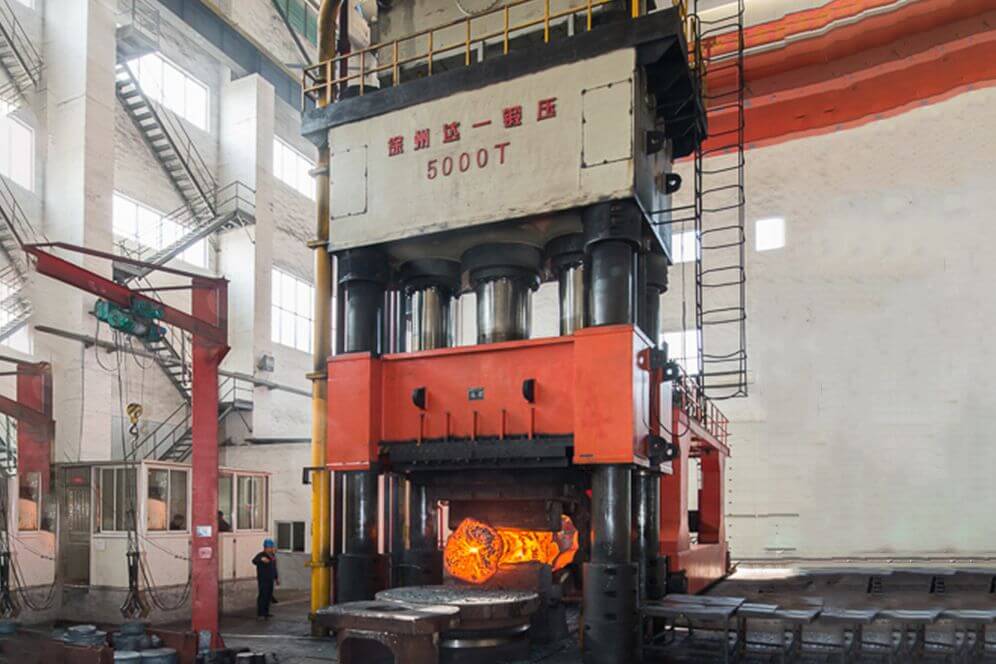
Taller de forja
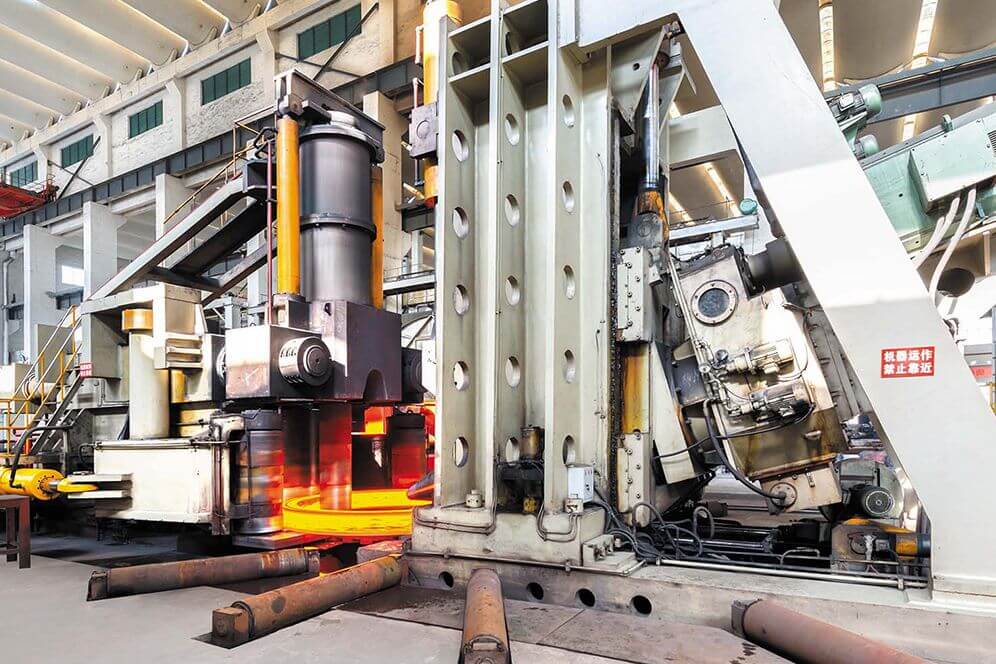
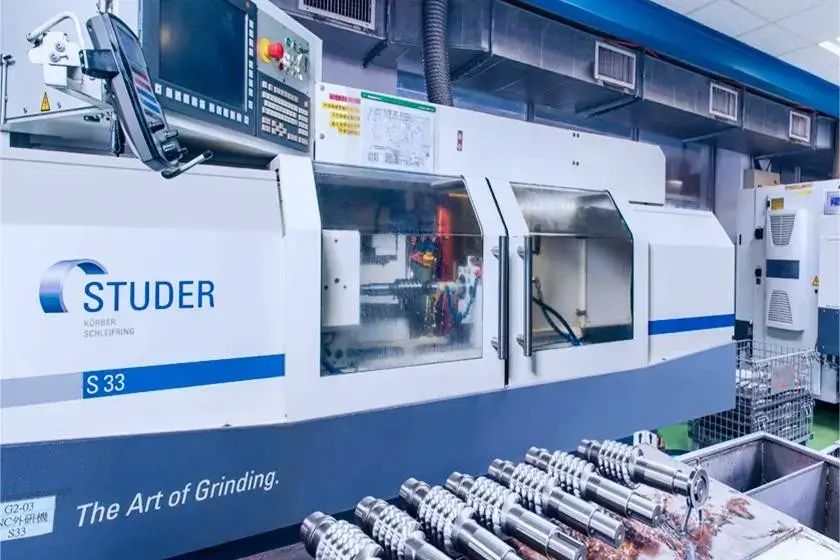
Taller de mecanizado CNC
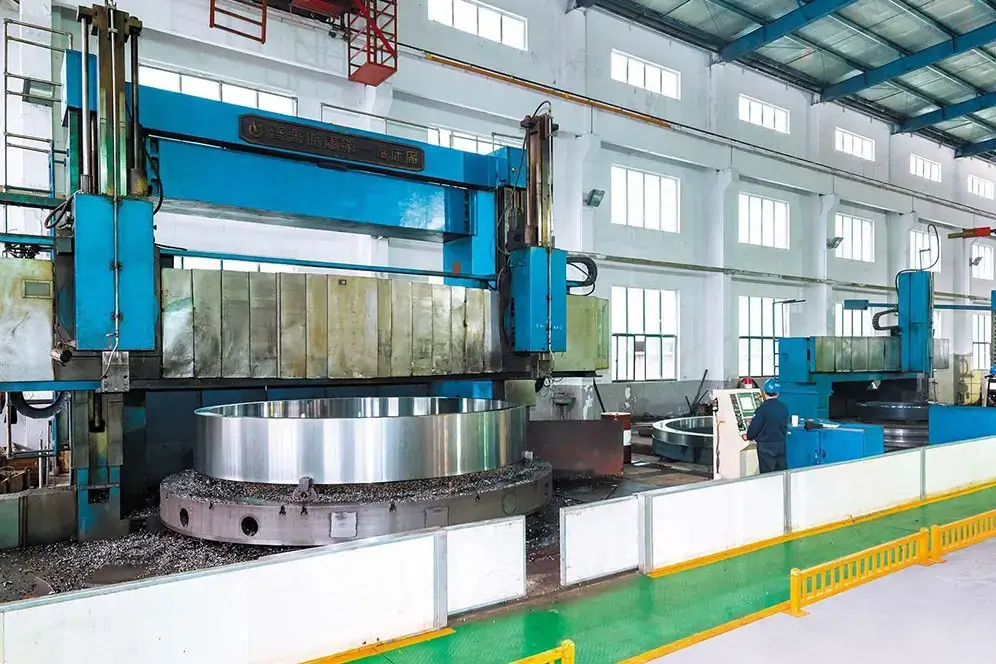
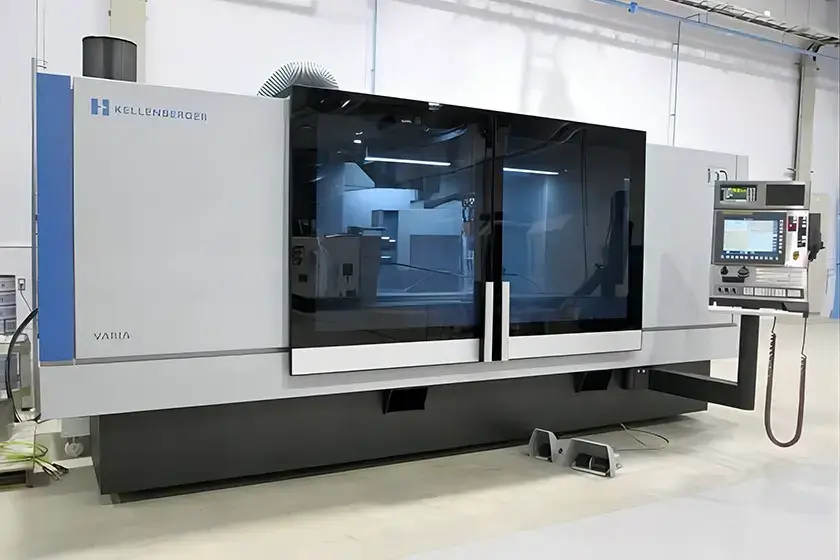
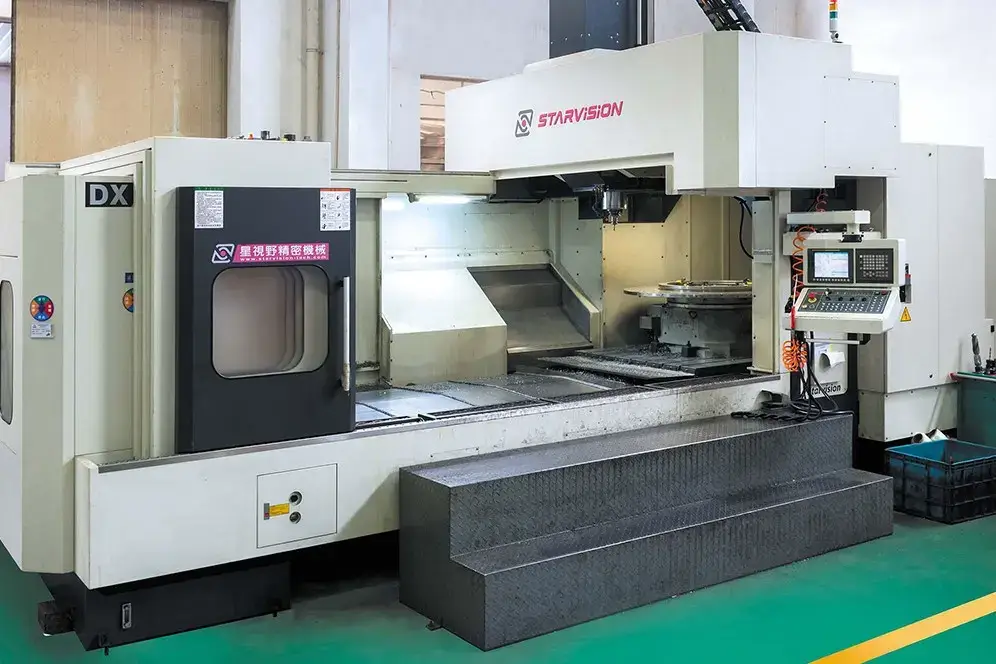
Equipos de ensayo
Certificado