 English
 Español
 العربية
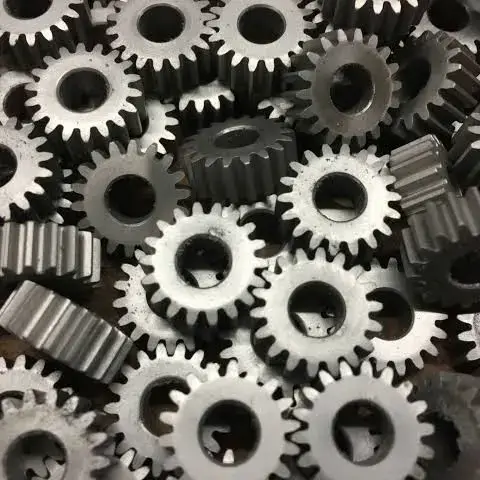
Engranaje recto
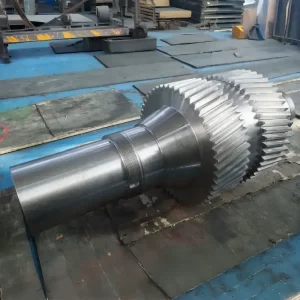
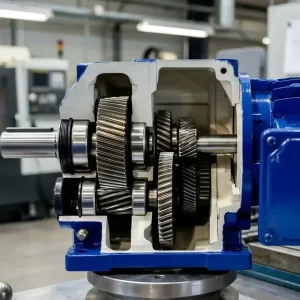
Producimos engranajes rectos estándar y personalizados que cubren múltiples rangos de módulo, con diversas opciones de material y varios procesos de acabado de dientes. Nuestros engranajes rectos forjados sirven a maquinaria general, embalaje, minería, agricultura y otras aplicaciones de transmisión de ejes paralelos.
Parámetros del producto
1. Introducción general del engranaje recto
El engranaje recto es el engranaje de transmisión mecánica más fundamental y ampliamente utilizado, con dientes rectos paralelos al eje del engranaje. Está diseñado exclusivamente para transmisión de potencia entre ejes paralelos con estructura simple, alta eficiencia de transmisión y cero empuje axial durante la operación. A diferencia de los engranajes helicoidales, los engranajes rectos no producen fuerza axial, lo que simplifica enormemente la selección de rodamientos y la estructura de montaje mecánico.
Los engranajes rectos transmiten movimiento y par mediante el engrane de todo el ancho del diente. El proceso de engrane es rígido y directo, ofreciendo una alta eficiencia mecánica de hasta 95%-99%. Debido a su diseño simple, bajo costo de fabricación y fácil instalación, los engranajes rectos son la opción preferida para transmisión industrial general de baja a media velocidad y proyectos de equipos sensibles al costo.
Características de rendimiento principales: sin empuje axial, montaje simple, alta rigidez, bajo costo de fabricación. Las principales debilidades que los compradores encuentran a menudo son el ruido evidente de impacto de engrane a alta velocidad, mala resistencia a la sobrecarga y fácil desgaste del diente bajo carga continua a largo plazo. Los modos de fallo comunes incluyen desgaste de la superficie del diente, picaduras, rotura del diente y holgura excesiva.
2. Clasificación principal y escenarios de aplicación
| Tipo de engranaje | Característica estructural y del diente | Idoneidad velocidad-carga | Uso típico |
|---|---|---|---|
| Engranaje recto simple estándar | Diente recto integral, sin estructura de cubo ni escalón | Velocidad baja-media, carga ligera-media, operación intermitente | Maquinaria general, cajas de transmisión ordinarias, equipos de automatización convencionales |
| Engranaje recto tipo cubo | Con cubo integrado y chavetero, alta estabilidad de instalación | Velocidad media, carga continua media | Transportadores logísticos, maquinaria de embalaje, reductores pequeños |
| Engranaje recto rectificado de precisión | Rectificado de precisión de la superficie del diente, error mínimo del diente, engrane uniforme | Transmisión de velocidad media-alta, bajo ruido, alta precisión | Instrumentos de precisión, equipos servo, máquinas de ensayo automatizadas |
| Engranaje recto de plástico | Ligero, autolubricante, absorción de impactos | Baja velocidad, par ligero, funcionamiento silencioso | Electrodomésticos, dispositivos inteligentes, mecanismos de transmisión en miniatura |
| Engranaje recto forjado de servicio pesado | Blank forjado, textura de material densa, alta resistencia estructural | Baja velocidad, par pesado, carga de impacto frecuente | Maquinaria minera, equipos metalúrgicos, transmisión industrial pesada |
3. Modelo, dimensión y rango de parámetros disponibles en fábrica
Los siguientes parámetros cubren la capacidad de producción completa de los principales fabricantes profesionales de engranajes rectos. Las fábricas admiten engranajes terminados en stock estándar y producción totalmente personalizada basada en planos del cliente, archivos 3D STEP o ingeniería inversa de muestras físicas. El MOQ admite 1 pieza para producción de prueba de prototipo y pedidos personalizados de lotes pequeños.
3.1 Parámetros geométricos principales
- Módulo (M):Rango de producción completo M0.4-M32
- Módulo de precisión micro:M0.4-M1.5;para micro instrumentos, robots en miniatura, equipos médicos de precisión
- Módulo industrial general:M1.5-M12;para la mayoría de maquinaria automatizada, reductores, equipos de transmisión convencionales
- Módulo industrial pesado:M12-M32;para minería, maquinaria de construcción, equipos de transmisión pesados grandes
- Número de dientes (Z):Mínimo Z≥10 (diseño anti-socavado), máximo dientes personalizados Z200+;relación de transmisión estándar 1:1 ~ 1:10, soporte de relación de transmisión personalizada no estándar
- Ángulo de presión:Estándar de la industria 20°; opcional 14.5° y 25° para escenarios de precisión especial y carga pesada
- Diámetro primitivo:8mm ~ 1500mm; engranaje recto personalizado súper grande hasta 2000mm
- Ancho del diente:3mm ~ 300mm; soporte de ancho de diente asimétrico y conformado especial personalizado
- Agujero y estructura de montaje:Agujero terminado liso, agujero con chavetero, agujero estriado, agujero de ajuste por interferencia; diámetro máximo de agujero 380mm; soporte de posición plana personalizada, brida, cubo escalonado y estructura de eje de engranaje integrado
- Grado de precisión
- ISO 1328:Grado 5-11
- AGMA:Q6-Q13
- DIN:5-10
- Estándar comercial:ISO 8-10; grado de rectificado de precisión:ISO 5-7 para equipos silenciosos de alta precisión
3.2 Opciones de procesamiento y acabado de la superficie del diente
- Fresado con fresa madre ordinario:Rentable, alta eficiencia, precisión ISO 8-10, adecuado para engranajes de producción en masa de baja y media velocidad general
- Modelado de dientes:Alta precisión de conformado, adecuado para engranajes rectos internos y escenarios de instalación en espacios estrechos especiales
- Rectificado de precisión de dientes:Ultra alta precisión, pequeño error de forma y dirección del diente, baja vibración, precisión ISO 5-7, adecuado para equipos de precisión de alta velocidad y larga vida
- Lapeado y desbarbado de dientes:Optimiza la holgura de engrane, elimina rebabas del borde del diente, reduce el ruido de funcionamiento, mejora la suavidad de engrane
3.3 Producción estándar en stock vs personalizada
- Productos en stock estándar:Módulo fijo, ángulo de presión estándar, relación de transmisión convencional, especificaciones completas, suministro en stock, entrega rápida, adecuado para reemplazo de equipos y ensamblaje en lote convencional
- Productos personalizados:Soporte de módulo no estándar, ancho de diente especial, estructura de agujero especial, personalización de dientes internos/externos, producción inversa según muestras y archivos 3D, cumpliendo requisitos de diseño estructural mecánico especial
4. Material opcional, tratamiento térmico y tratamiento superficial
Los fabricantes configuran esquemas específicos de materiales, tratamiento térmico y protección superficial según las condiciones de trabajo reales de los compradores (carga, velocidad, ciclo de funcionamiento, entorno ambiental) y el presupuesto de costos, para resolver problemas comunes como desgaste del engranaje, oxidación y resistencia insuficiente.
4.1 Tabla de selección de material
| Grado de material | Característica principal | Condición de trabajo adecuada |
|---|---|---|
| Acero al carbono 45# / SAE1045 | Bajo costo, fácil mecanizado, buena rigidez | Equipos mecánicos generales de carga ligera, operación intermitente, sensibles al costo |
| 40Cr / 4140 / 42CrMo4 | Alta tenacidad, fuerte resistencia a la fatiga, textura de material uniforme | Equipos industriales de carga media, velocidad media, operación continua a largo plazo |
| 20CrMnTi / SAE8620 | Acero cementante con superficie dura y núcleo tenaz | Escenarios de carga pesada e impacto, maquinaria de construcción y reductores pesados; dureza superficial HRC58-62 |
| Acero inoxidable 304 / 316 | Excelente rendimiento anticorrosión y antióxido | Entornos de trabajo marinos, alimentarios, químicos, húmedos y corrosivos |
| Fundición dúctil QT500/QT600 | Bajo costo, fuerte resistencia a impactos, buena resistencia al desgaste | Engranajes grandes de gran diámetro de baja velocidad y carga pesada, equipos de minería y metalurgia |
| Aleación de latón / bronce | Autolubricante, bajo ruido, anti-desgaste | Instrumentos de precisión, mecanismos de transmisión silenciosa de baja velocidad |
| Plástico POM / PA+GF | Ligero, absorción de impactos, sin necesidad de lubricación | Electrodomésticos de par bajo y baja velocidad y equipos inteligentes en miniatura |
4.2 Opciones de tratamiento térmico (suministrado por fábrica)
- Normalizado y revenido:Adecuado para acero 45# y fundición dúctil, elimina tensiones internas, mejora el rendimiento de mecanizado, bajo costo, para engranajes convencionales de carga ligera
- Temple y revenido completo:Adecuado para acero aleado 40Cr, 42CrMo, dureza general HRC28-52, resistencia y tenacidad equilibradas, rendimiento estable para operación continua de carga media
- Temple superficial por inducción:Endurecimiento local de la superficie del diente, pequeña deformación, bajo costo, mejora la resistencia al desgaste de la superficie del diente, adecuado para engranajes industriales de carga media
- Cementación y temple:Profundidad de cementación 0.3-3.0mm, dureza superficial HRC58-62, núcleo tenaz y resistente al impacto, el mejor proceso para engranajes rectos resistentes a impactos de carga pesada
- Tratamiento de nitruración:Deformación ultra baja, alto acabado superficial, mejora la resistencia a la corrosión y al desgaste, adecuado para engranajes pequeños de precisión
4.3 Tratamiento superficial
Tratamiento de oxidación negra, fosfatado antióxido, galvanizado (zinc blanco/color), niquelado, pasivado de acero inoxidable, recubrimiento de aceite antióxido; soporte de recubrimiento personalizado resistente al desgaste y anti-corrosión para condiciones de trabajo especiales.
5. Puntos de dolor comunes del comprador y soluciones específicas (Capítulo principal)
Este capítulo resume los problemas prácticos más frecuentes que encuentran los compradores en la adquisición y operación en sitio de engranajes rectos, analiza las causas raíz y enumera soluciones claras de restricción de proveedores para evitar fallos de equipos, retrabajo y pérdidas económicas.
Punto de dolor 1: Ruido de engrane severo y vibración de impacto a media y alta velocidad
- Síntoma:Los engranajes rectos funcionan normalmente a baja velocidad, pero producen un ruido de clic de engrane evidente y vibración periódica después de aumentar la velocidad, lo que afecta la estabilidad del equipo y el entorno de trabajo.
- Causas raíz:Características de engrane rígido inherentes de los engranajes rectos; holgura de engrane excesiva; baja precisión del diente; rebabas del borde del diente sin pulir; mal acabado de la superficie del diente.
- Soluciones específicas para el comprador
- Para equipos de media y alta velocidad, prohibir solo el procesamiento de fresado con fresa madre; requerir que la fábrica realice acabado fino del diente, lapeado o rectificado de precisión para reducir el impacto de engrane.
- Especificar claramente la tolerancia de holgura estándar en los planos, requerir que los proveedores ajusten la holgura según la velocidad de operación para evitar ruido por holgura excesiva o agarrotamiento y calentamiento por holgura demasiado pequeña.
- Requerir desbarbado completo y chaflán de las puntas de los dientes para eliminar el ruido de impacto de borde afilado durante el engrane.
- Para escenarios de ultra bajo ruido, negociar con los proveedores para aumentar apropiadamente la tasa de solapamiento del diente o reemplazar con pares de engranajes rectificados de precisión.
Punto de dolor 2: Desgaste rápido de la superficie del diente y vida útil corta bajo carga continua
- Síntoma:Los engranajes funcionan dentro del par nominal, pero aparecen desgaste de la superficie del diente, rayado y adelgazamiento del material en poco tiempo, lo que resulta en aumento de la holgura y reducción de la precisión de transmisión.
- Causas raíz:Selección de material de baja calidad; falta de tratamiento de endurecimiento superficial; dureza insuficiente de la superficie del diente; mala adaptabilidad a la lubricación; factor de seguridad de carga insuficiente.
- Soluciones específicas para el comprador
- Evitar el uso de acero 45# sin tratar para equipos de operación continua; requerir temple por inducción o tratamiento de revenido integral para mejorar la dureza superficial y la resistencia al desgaste.
- Para condiciones de trabajo continuo de carga pesada, especificar acero cementante 20CrMnTi con dureza superficial HRC58-62 para asegurar resistencia al desgaste a largo plazo.
- Proporcionar las horas de trabajo reales y el ciclo de carga a los proveedores, requerir verificación de carga y reservar factor de seguridad ≥1.2-1.5.
- Requerir que la fábrica optimice la rugosidad de la superficie del diente para reducir el coeficiente de fricción y retardar la velocidad de desgaste.
Punto de dolor 3: Rotura súbita del diente bajo carga de impacto
- Síntoma:Los dientes del engranaje se rompen repentinamente durante el arranque, parada o cambio súbito de carga, causando parada del equipo e interrupción de la producción.
- Causas raíz:Concentración de tensión en la raíz del diente; tratamiento térmico no calificado (cuerpo del diente duro y frágil); tenacidad insuficiente del núcleo; esquinas afiladas en la raíz del diente; defectos internos del material.
- Soluciones específicas para el comprador
- Requisito obligatorio de optimización del filete de la raíz del diente, prohibir raíces de diente en ángulo recto afilado para reducir la concentración de tensión.
- Especificar estándares de doble dureza (dureza superficial + tenacidad del núcleo) para evitar que una sola alta dureza conduzca a fractura frágil.
- Requerir que los proveedores proporcionen informe de ensayo de material y registro de tratamiento térmico para asegurar material y proceso calificados.
- Para equipos con carga de impacto frecuente, aumentar apropiadamente el módulo y el ancho del diente para mejorar la resistencia de la raíz del diente.
Punto de dolor 4: Desviación dimensional que conduce a fallo de montaje
- Síntoma:El agujero del engranaje, el chavetero y el tamaño del círculo exterior no coinciden con el eje, no se pueden instalar o quedan flojos después de la instalación, lo que resulta en vibración de transmisión.
- Causas raíz:Tolerancia no marcada en los planos; desviación de procesamiento de la fábrica; inspección incompleta del producto terminado; tamaño y profundidad del chavetero no estándar.
- Soluciones específicas para el comprador
- Proporcionar planos completos con marcas de tolerancia completas y archivos 3D al realizar pedidos para aclarar los estándares de procesamiento.
- Requerir inspección completa al 100% de las dimensiones clave de ensamblaje (agujero, chavetero, diámetro exterior, descentramiento) antes de la entrega, y proporcionar informes de datos de inspección.
- Para engranajes personalizados por muestra, requerir que los proveedores devuelvan los datos de medición dimensional para confirmación antes de la producción en masa.
Punto de dolor 5: Óxido y corrosión del engranaje en entornos húmedos y polvorientos
- Síntoma:Los engranajes se oxidan y corroen en entornos húmedos, exteriores, químicos y polvorientos, lo que resulta en reducción de la precisión de engrane y desgaste acelerado.
- Causas raíz:El acero al carbono ordinario carece de tratamiento anti-corrosión efectivo; el aceite antióxido único no puede adaptarse a entornos duros.
- Soluciones específicas para el comprador
- Para entornos corrosivos, seleccionar directamente engranajes de acero inoxidable 304/316 en lugar de confiar en el tratamiento antióxido superficial.
- Para engranajes de acero al carbono utilizados en entornos húmedos, requerir niquelado o tratamiento anti-corrosión de fosfatado pesado para reemplazar el aceite antióxido temporal ordinario.
Punto de dolor 6: Alto costo de prototipo y ciclo de entrega largo para personalización de lotes pequeños
- Síntoma:Solo se necesitan 1-5 engranajes prototipo para pruebas de I+D, pero los proveedores cobran altas tarifas de utillaje o tienen ciclos de entrega largos.
- Causas raíz:El procesamiento tradicional de engranajes requiere personalización de utillaje, y los pedidos de lotes pequeños tienen un alto costo por pieza.
- Soluciones específicas para el comprador
- Seleccionar fabricantes que soporten MOQ=1 y prototipado rápido CNC de 5 ejes para eliminar costos de utillaje.
- Priorizar engranajes en stock estándar para verificación preliminar de I+D, y llevar a cabo producción personalizada después de la confirmación de parámetros.
- Confirmar el plazo de entrega del prototipo (7-15 días hábiles) y el ciclo de producción en masa (20-35 días hábiles) en la cotización para asegurar el tiempo de entrega.
Punto de dolor 7: Vibración de transmisión y atenuación de precisión después de operación a largo plazo
- Síntoma:El engranaje funciona de manera estable en la etapa inicial, pero gradualmente vibra y la precisión de transmisión disminuye después de una operación a largo plazo.
- Causas raíz:Precisión de engranaje insuficiente; mala resistencia al desgaste de la superficie del diente; reserva de holgura irrazonable; tensión residual de tratamiento térmico no equilibrada.
- Soluciones específicas para el comprador
- Especificar requisitos claros de grado de precisión según la vida útil del equipo, seleccionar el proceso de rectificado para equipos de precisión a largo plazo.
- Requerir que los proveedores liberen la tensión residual mediante el proceso de revenido para evitar deformación posterior y atenuación de precisión.
- Optimizar la coincidencia de holgura para asegurar un engrane estable sin vibración después del desgaste.
6. Aceptación, inspección y documentos requeridos del fabricante
Los compradores deben especificar claramente los documentos de inspección y los estándares de aceptación en las órdenes de compra y cotizaciones para estandarizar la entrega del proveedor y eliminar productos no calificados.
6.1 Documentos de entrega obligatorios
- Certificado de ensayo de material (MTC): Informe de prueba de composición química y propiedades mecánicas de la materia prima.
- Informe de tratamiento térmico: Datos de prueba de dureza (superficial y del núcleo), profundidad de endurecimiento efectiva y registro de proceso.
- Informe de inspección dimensional: Dimensiones clave, tolerancia de descentramiento, datos de precisión de forma y dirección del diente.
- Informe de prueba de engrane de dientes: Datos de inspección de holgura y condición de contacto de engrane.
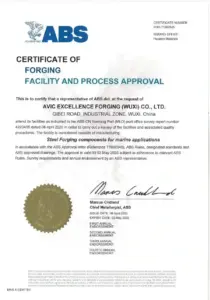
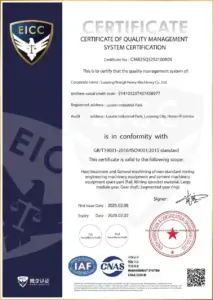
- Certificado de calificación del fabricante: Copia de certificación del sistema de calidad ISO9001.
- Informe de terceros opcional: Informe de inspección SGS / TÜV para proyectos de alta gama y exportación.
6.2 Estándares de aceptación principales
- Engranaje recto industrial ordinario: descentramiento radial del diente ≤0.045mm
- Engranaje recto de rectificado de precisión: descentramiento radial del diente ≤0.015mm
- Error de dureza: dentro de ±2 HRC del valor estándar especificado
- Holgura de engrane: consistente con el diseño del plano, sin agarrotamiento ni holgura excesiva
- Sin grietas, picaduras, rebabas, deformación y otros defectos de procesamiento en la superficie del diente y el cuerpo del engranaje
7. Guía de especificaciones de pedido para el comprador
Para obtener una cotización precisa y productos calificados, los compradores necesitan proporcionar información completa de parámetros durante la consulta para evitar retrabajo de procesamiento y desviación de parámetros.
- Parámetros básicos del engranaje:Módulo, número de dientes, relación de transmisión, ángulo de presión, ancho del diente.
- Dimensiones estructurales:Diámetro primitivo, diámetro del círculo exterior, tamaño del agujero, parámetros de chavetero/estrías, tamaño de la estructura de montaje.
- Requisitos de proceso:Grado de material, modo de tratamiento térmico, dureza objetivo, tipo de tratamiento superficial, grado de precisión (ISO/AGMA/DIN).
- Parámetros de condición de trabajo:Par nominal, par de impacto máximo, velocidad de trabajo, operación continua/intermitente, vida útil esperada, entorno de trabajo (húmedo, alta temperatura, corrosivo, polvoriento).
- Materiales de soporte:Planos de ingeniería 2D, archivos 3D STEP o muestras físicas para personalización inversa.
- Información del pedido:Cantidad de prototipo/lote pequeño/producción en masa, tiempo de entrega requerido, documentos de inspección requeridos.
8. Industrias de aplicación típicas
Maquinaria industrial general, líneas de producción automatizadas, equipos de embalaje, maquinaria de transporte logístico, maquinaria textil, maquinaria de impresión, reductores pequeños y medianos, equipos auxiliares de minería, equipos de nueva energía, electrodomésticos inteligentes, instrumentos de precisión, equipos auxiliares médicos, maquinaria agrícola.
9. Lista de verificación de capacidad del proveedor (evaluación del comprador)
- ☑ Soporte de suministro en stock de engranajes rectos estándar y producción personalizada no estándar (dientes internos/externos, estructura especial)
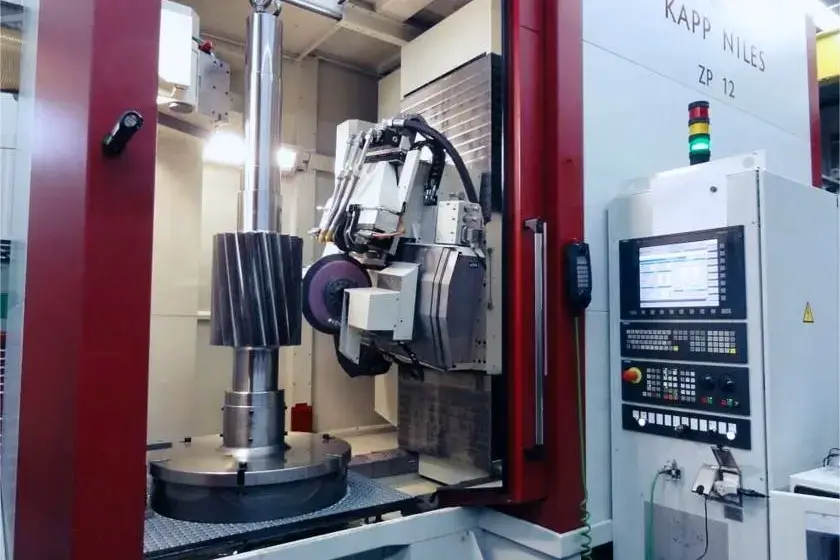
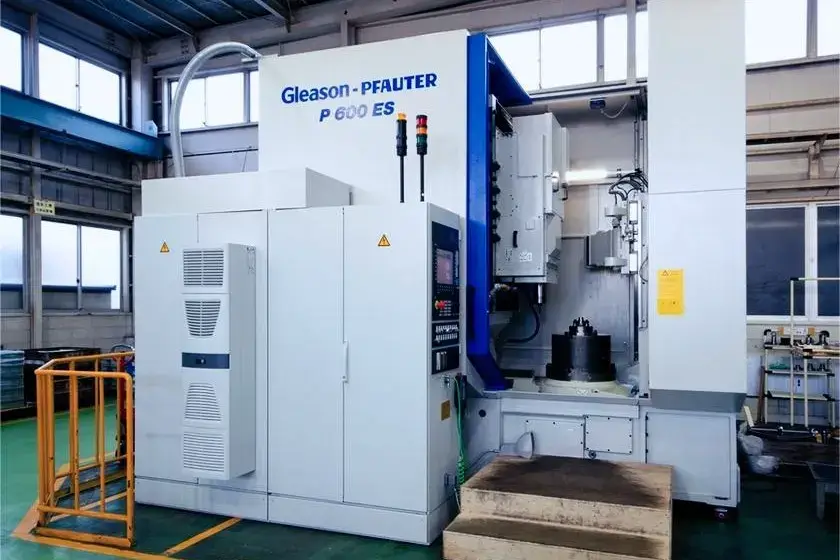
- ☑ Equipado con equipos profesionales de fresado con fresa madre, modelado, rectificado y pruebas de precisión
- ☑ Taller de tratamiento térmico interno independiente para asegurar una calidad de proceso estable
- ☑ Sistema de inspección completo, puede proporcionar conjunto completo de informes de material, tratamiento térmico e inspección dimensional
- ☑ Soporte de producción de prueba de prototipo MOQ=1 y pedidos personalizados de lotes pequeños
- ☑ Los elementos de la cotización son claros, sin cargos ocultos por procesamiento, inspección y tratamiento superficial
- ☑ Proporcionar soporte técnico profesional previo a la venta: verificación de carga, optimización de parámetros, coincidencia de condiciones de trabajo
- ☑ Términos claros de garantía posventa, soporte de retrabajo y reemplazo para productos no calificados
Video del taller de producción
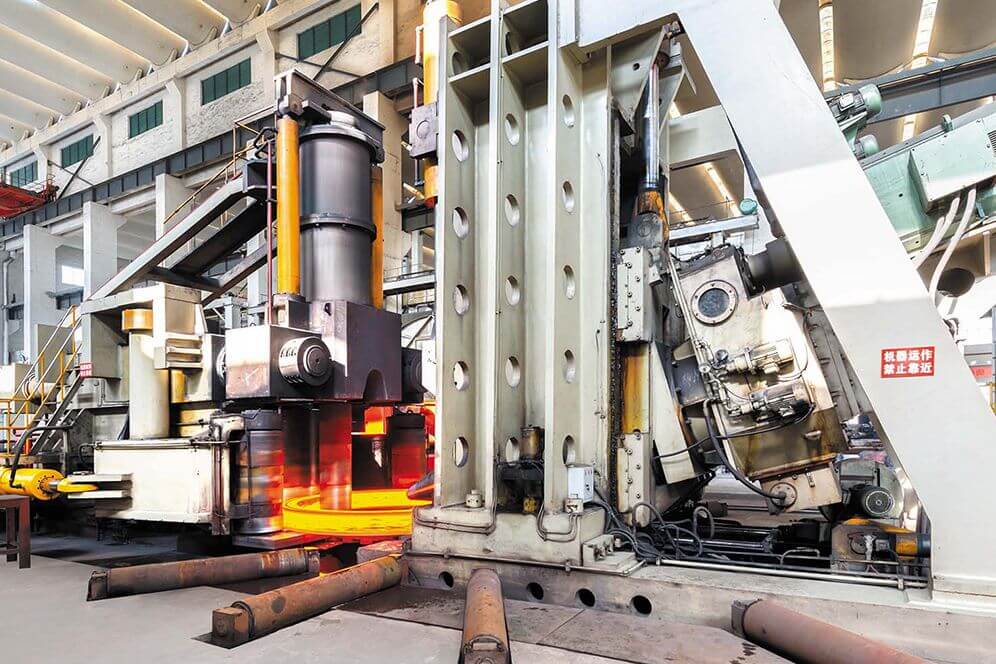
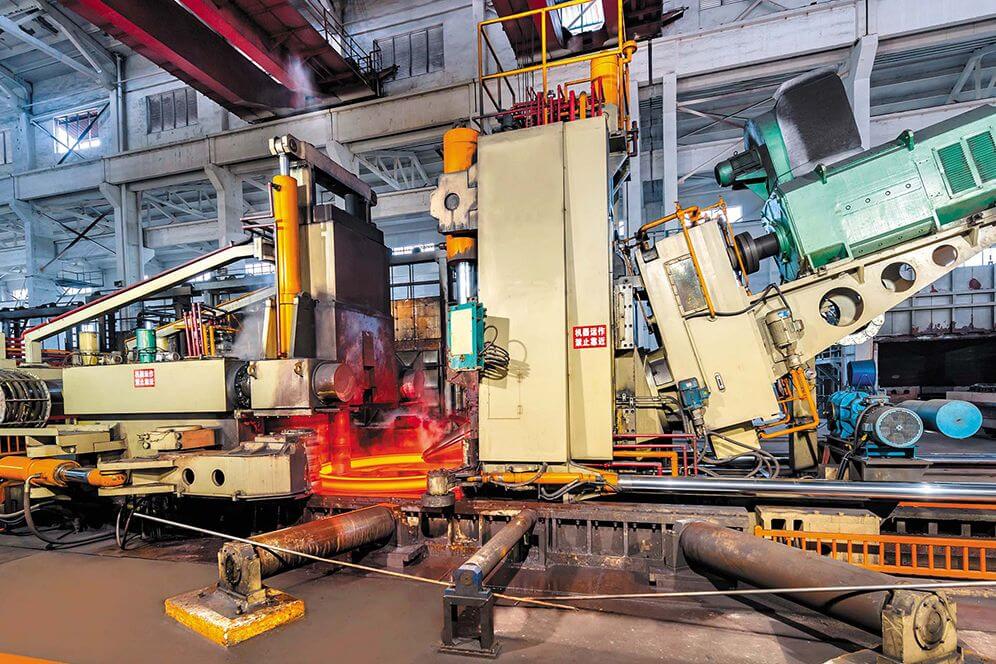
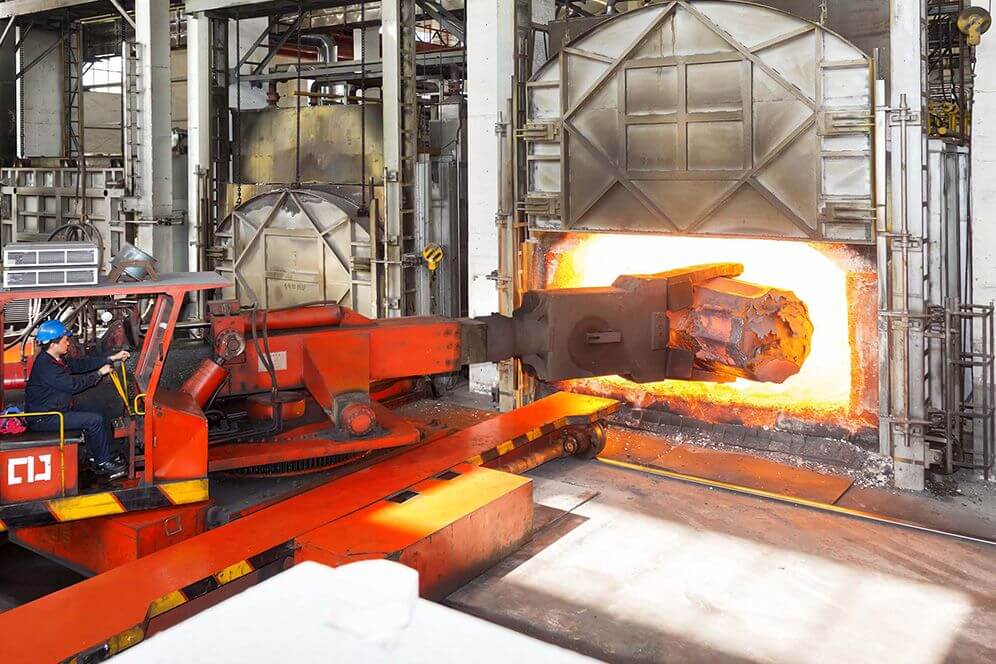
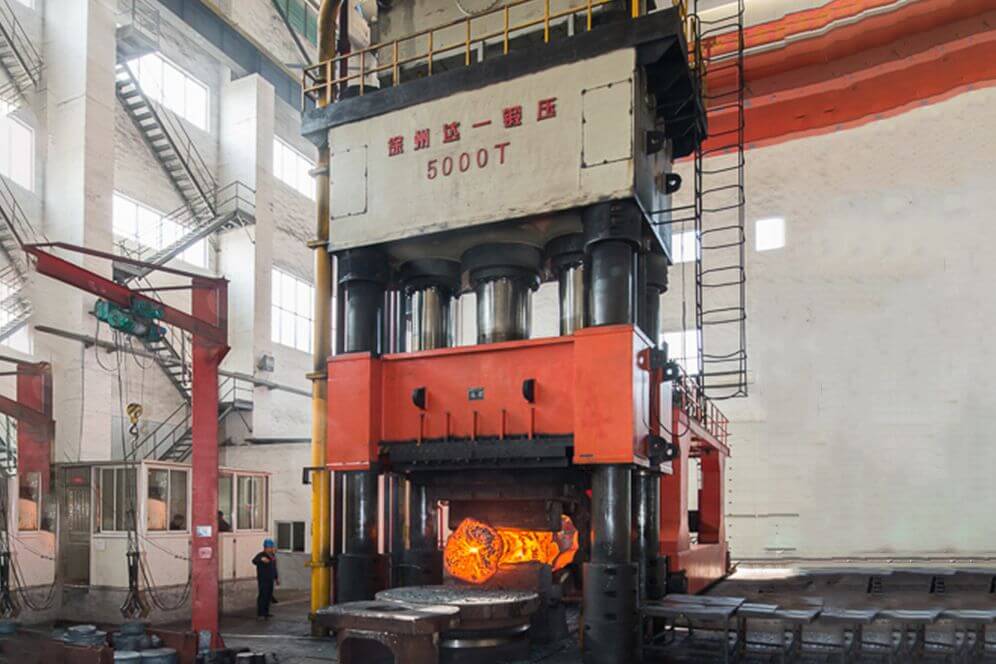
Taller de forja
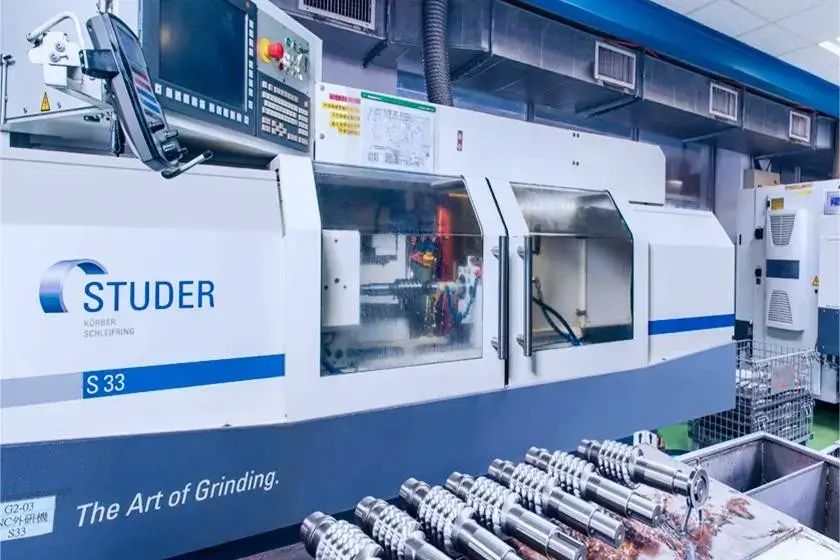
Taller de mecanizado CNC
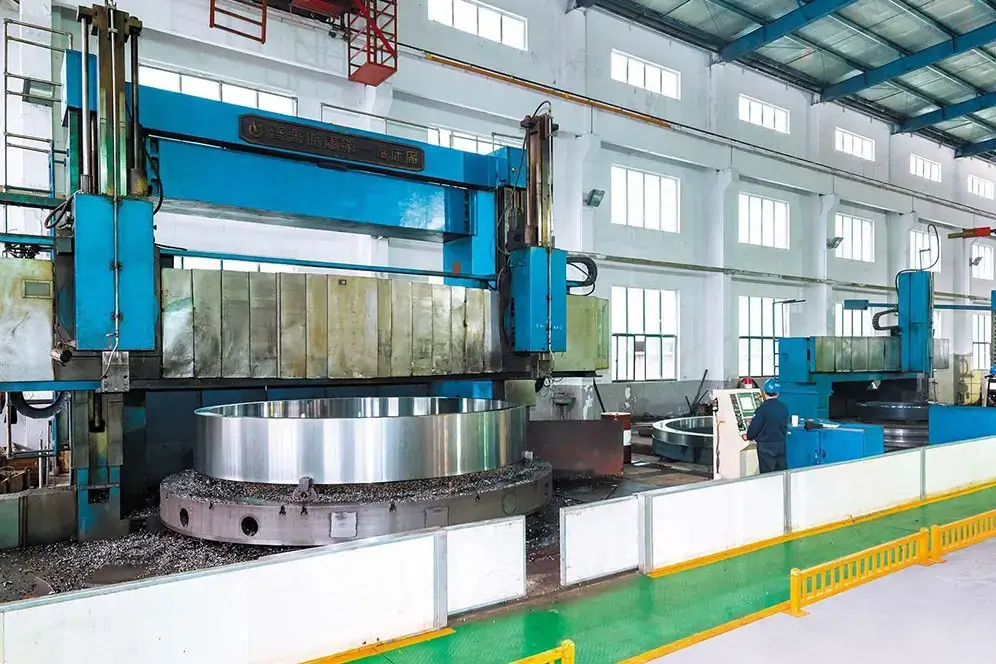
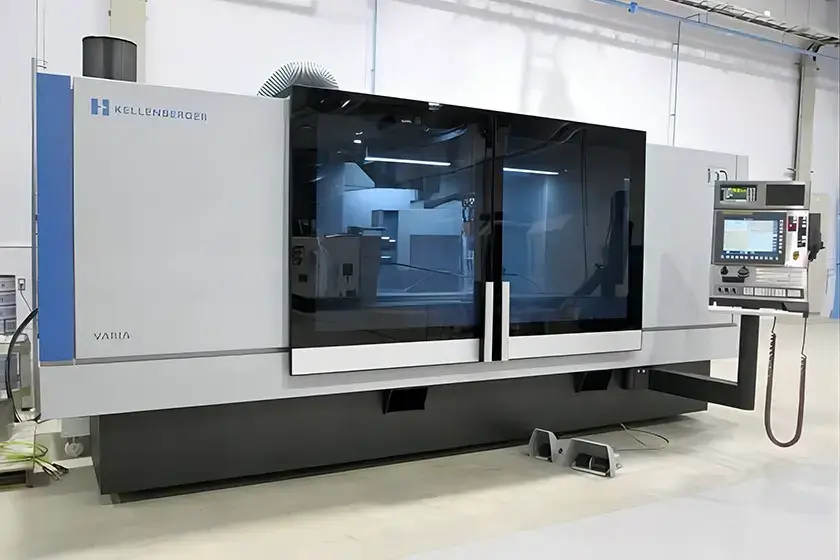
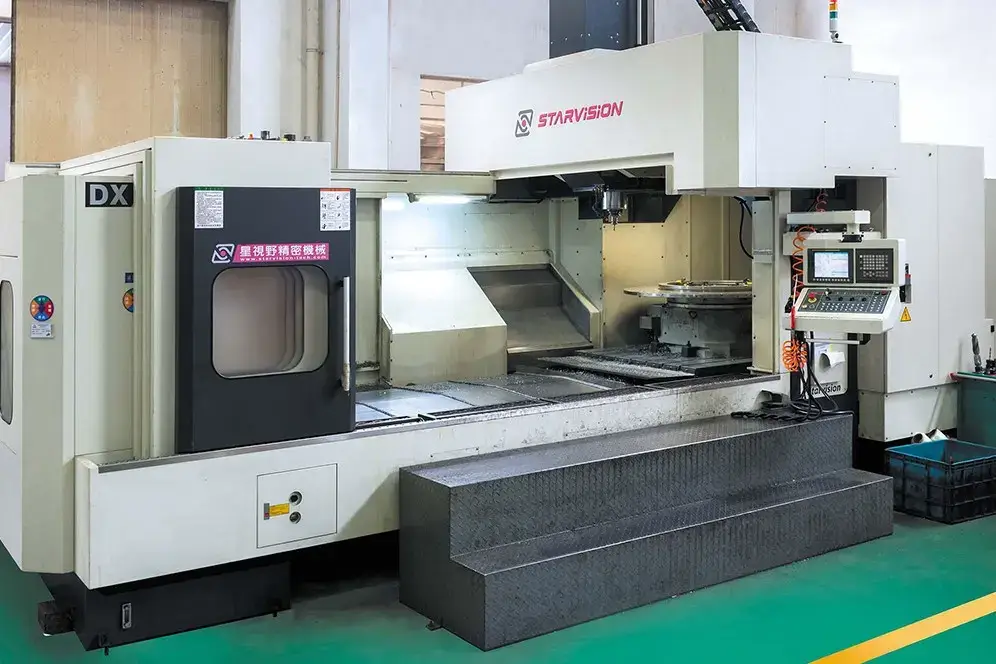
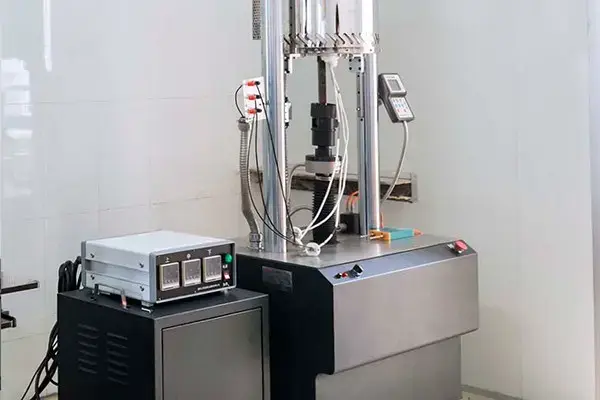
Equipos de ensayo
Certificado